CNC加工定制伸缩柱减震外筒的核心技术解析
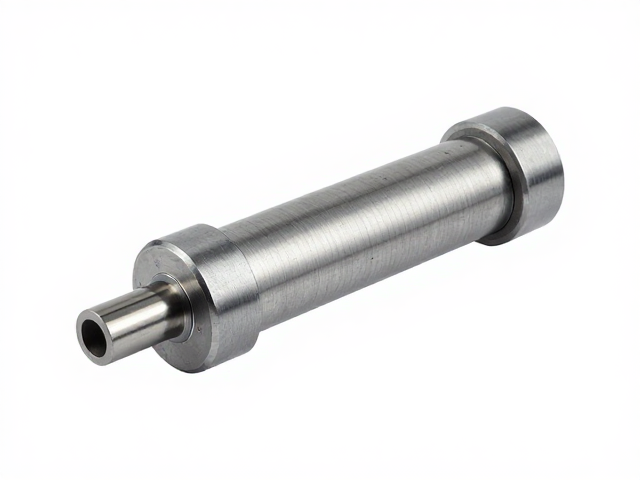
伸缩柱减震外筒作为精密机械传动系统中的关键结构件,其核心功能在于提供稳定的导向支撑并吸收动态载荷。在CNC加工领域,这一部件通常采用高强度铝合金、不锈钢或工程塑料制成,通过高精度的车削、铣削及钻孔工序完成成型。外筒内壁的光洁度与直线度直接决定了伸缩杆运动的平稳性,任何微小的偏差都可能导致摩擦加剧或卡滞现象。因此,现代加工工艺普遍采用多轴联动数控机床,配合精密夹具,确保在微米级公差范围内实现复杂曲面与精密孔位的加工,从而满足高负载、高频往复运动的工况需求。
高精度工艺在保障品质方面发挥着决定性作用,主要体现在尺寸稳定性与表面处理的一致性上。通过在线测量系统与自动化补偿技术,加工过程中可实时修正刀具磨损带来的误差,确保批量生产中的同轴度误差控制在极小范围。此外,针对减震外筒特有的散热与耐磨需求,后续常辅以阳极氧化、硬质镀铬或特殊涂层处理,这些工艺不仅提升了表面硬度,还增强了耐腐蚀性能。这种从原材料选型到精密切削再到表面处理的全流程控制,构成了高品质减震外筒的技术基石,使其能在恶劣环境下保持长久的机械性能。
高精度工艺对减震外筒性能与寿命的影响
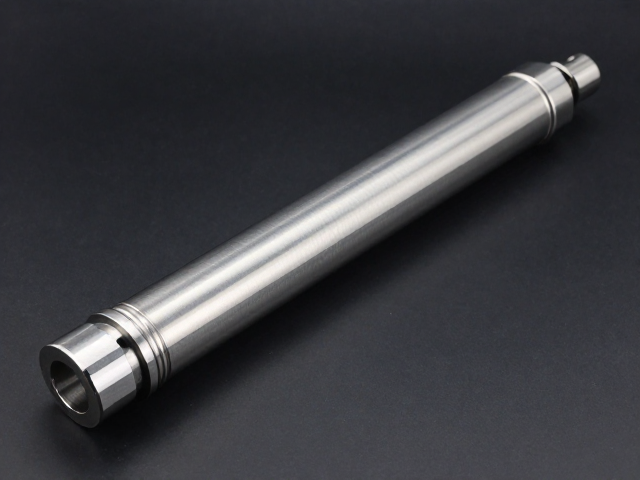
减震外筒的减震效果并非仅依赖内部弹簧或阻尼介质,外筒结构的刚性与阻尼特性同样会显著影响整体系统的响应速度。高精度的CNC加工能够确保外筒壁厚均匀,避免因局部应力集中导致的变形或断裂风险。在动态负载测试中,经过精密加工的外筒能有效分散冲击力,减少振动传递至核心部件。这种结构上的稳定性延长了内部密封件及导向杆的使用寿命,降低了因松动或磨损引发的维护频率。对于需要高响应速度的自动化设备或精密仪器而言,这种由工艺保障的结构完整性是提升整机可靠性的关键因素。
表面微观形貌的控制是高精度工艺的另一大优势,直接影响摩擦系数与润滑保持能力。通过精细的磨削与抛光技术,外筒内壁可达到Ra0.1甚至更低的粗糙度标准,形成理想的微观储油槽结构。这有助于在运动过程中形成稳定的油膜,减少干摩擦带来的热量积聚与材料损耗。同时,均匀的表面质量消除了微观裂纹源,提升了部件在交变应力下的抗疲劳性能。对于长期运行的伸缩机构而言,这种细腻的表面处理不仅提升了运动平顺性,还有效防止了因表面缺陷引发的早期失效,确保了设备在全生命周期内的性能一致性。
定制化需求下的工艺适配与质量控制
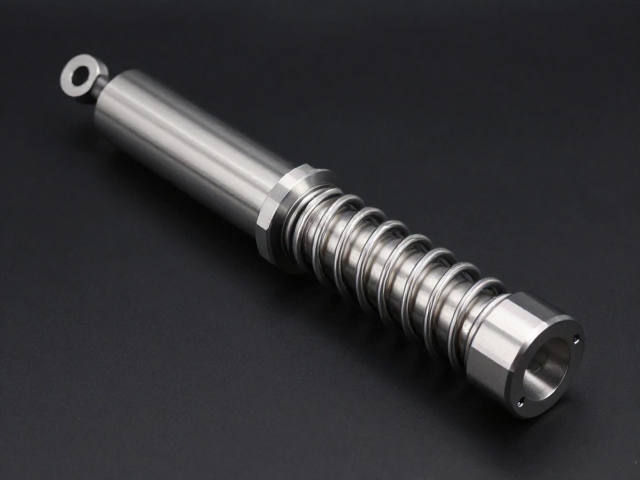
不同应用场景对伸缩柱减震外筒有着差异化的参数要求,CNC加工的优势在于能灵活应对多样化定制需求。从管径、壁厚到端部连接形式,均可根据实际安装空间与受力分析进行精准设计。在加工过程中,工艺工程师需根据材料特性调整切削参数,例如针对铝合金采用高速切削以优化表面质量,针对不锈钢则需注重冷却与刀具寿命管理。这种按需定制的灵活性使得产品能完美契合各类非标设备的安装接口与功能需求,避免了标准件在适配性上的妥协,从而提升整体系统的集成效率与运行稳定性。
质量控制体系贯穿定制生产的全周期,确保每一批次产品均符合严格的技术规范。从原材料入库检验到首件全尺寸测量,再到过程巡检与终检,每个环节均有严密的数据记录与追溯机制。利用三坐标测量机检测关键几何公差,通过光谱分析验证材料成分,确保产品性能与设计要求高度一致。对于特殊工况要求,还可进行盐雾测试、疲劳测试等专项验证,以数据支撑品质承诺。这种严谨的质量管控流程不仅保障了产品的可靠性,也为后续的工程应用提供了坚实的数据基础,助力客户提升终端产品的市场竞争力。