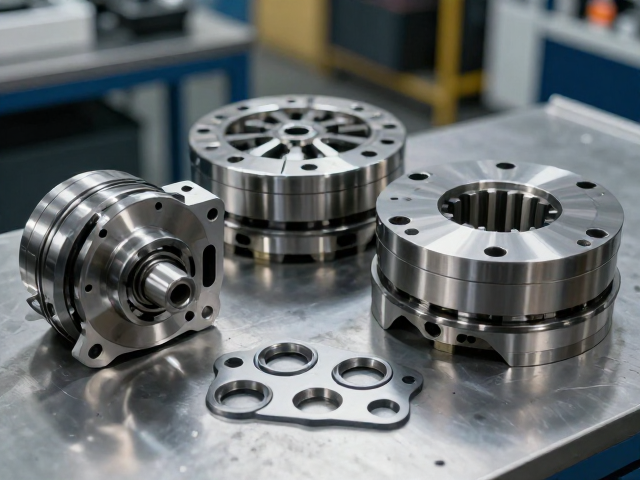
精密传动核心组件的制造工艺解析
变速组与离合器套件作为机械传动系统中的关键枢纽,其性能直接决定了设备运行的平稳性与响应速度。在CNC加工领域,实现高精度制造并非单一工序的堆砌,而是从材料选型、粗加工成型到精密切削、表面处理的全流程控制。高硬度合金钢或经过特殊热处理的复合材料常被选为基础原料,通过五轴联动数控机床进行复杂型面的切削,确保齿形误差控制在微米级别。这种制造方式能够应对异形结构与微小公差的需求,为后续装配提供可靠的几何基础。
制造过程中的恒温车间与在线检测技术是保障精度的另一大支柱。环境温度的波动会导致金属工件产生微小的热胀冷缩,进而影响最终尺寸的一致性。因此,现代精密加工厂通常配备温度控制系统,并在加工关键步骤后立即进行三坐标测量机(CIM)检测。通过实时数据反馈,操作人员可对刀具磨损情况进行补偿调整,消除因刀具形变或机床振动带来的累积误差。这种基于数据驱动的制造模式,使得批量生产中的件数间差异降至最低,满足高端自动化设备对传动部件严苛的一致性要求。
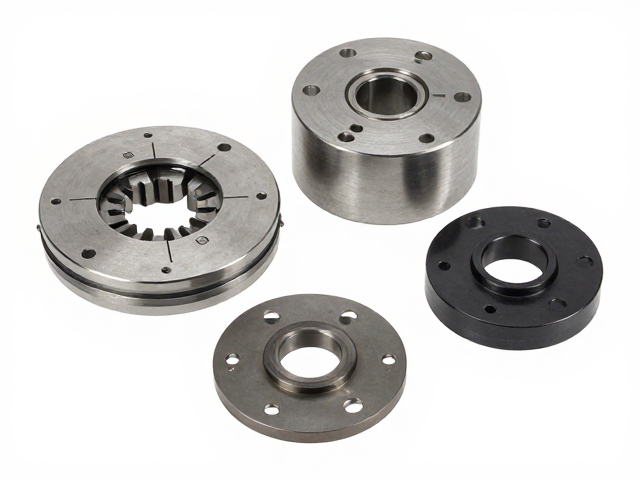
技术参数与公差标准的行业规范
在CNC加工实践中,精度等级通常依据ISO或GB标准进行划分,常见的配合公差等级可达IT6至IT7级。对于变速组的齿轮啮合面,齿廓偏差与齿向偏差需严格遵循相关规范,以确保传动过程中的低噪音与高效率。离合器套件的摩擦片与压盘接触面,其平面度要求往往控制在0.01mm至0.03mm之间,这一精度范围能有效避免因接触不均导致的打滑或过热现象。此外,键槽与定位孔的同轴度误差通常要求小于0.005mm,以保障动力传递的精准衔接。
表面处理技术直接影响组件的耐磨性与使用寿命。经过精密磨削后的金属表面,通常需要进行喷丸强化或渗氮处理,以提升表面硬度和抗疲劳性能。喷丸处理通过高速弹丸冲击工件表面,形成压应力层,有效延缓裂纹扩展;而渗氮处理则在工件表面形成坚硬的氮化层,显著提高耐磨性。这些后处理工艺需与切削参数精密配合,避免因高温或化学腐蚀导致尺寸超差。每一道工序的参数设定均需经过严密的工艺验证,确保最终产品在极端工况下仍能保持稳定的机械性能。
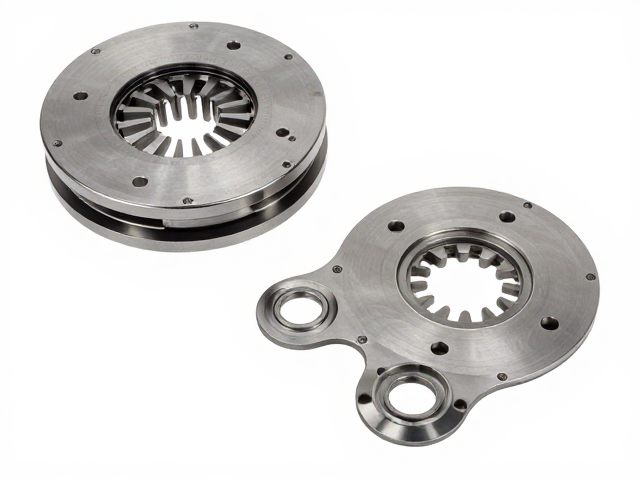
应用场景与定制化需求分析
工业自动化生产线中的机器人关节、数控机床主轴以及精密包装机械,对变速组与离合器套件的响应速度和定位精度有着极高要求。在这些场景中,传统的标准化组件往往难以满足特定的空间布局或动态负载需求,促使制造商向定制化解决方案转型。例如,某些高速分拣设备需要离合器在毫秒级时间内完成接合与分离,这要求加工过程中对平衡性进行极致优化,通过动平衡测试消除旋转部件的不平衡量。定制化加工能够根据客户的具体工况,调整材料硬度、齿形曲线及散热结构,从而提升整体系统的运行效率。
医疗器械制造与半导体生产设备同样会用到高精度传动组件。在这些领域,设备的无油润滑、低粉尘排放以及极高的重复定位精度是核心考量因素。CNC加工技术能够处理陶瓷、特种工程塑料等非金属材料,满足洁净室环境下的特殊应用需求。通过精密的车削与铣削工艺,制造商可以生产出具有复杂内部流道或特殊螺纹结构的定制件,以适配特定的传感器或驱动单元。这种高度灵活的生产能力,使得客户能够根据最新的技术迭代快速调整设计,缩短产品研发周期,快速响应市场变化。