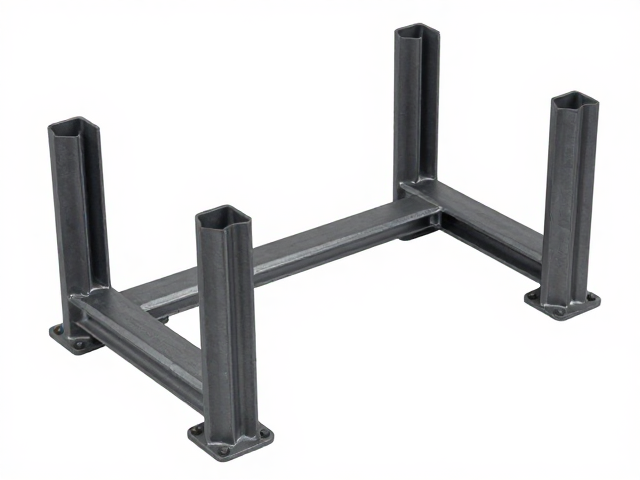
冲压成型承重架的力学特性与抗扭原理
冲压成型技术通过模具对金属板材施加压力,使其产生塑性变形从而获得预定形状和尺寸,这一工艺特性使得承重架在关键受力区域能够形成严密的加强筋结构。在承受外部载荷时,这些经过精密计算的折痕与凸台能够有效分散应力集中,显著提升整体结构的抗扭刚度。相比传统的焊接拼装方式,冲压件在成型过程中材料纤维的连续性得以保留,避免了焊缝可能存在的微观缺陷,从而在动态负载环境下提供更优的稳定性表现。
抗扭刚性的核心在于截面惯性矩的提升,冲压工艺允许在板材表面压制出复杂的几何特征,如波浪形加强条或梯形凸包。这些结构特征在不大幅增加材料重量的前提下,极大地优化了截面的力学分布。当承重架受到非对称载荷或扭转力矩时,冲压成型的整体式结构能够通过材料的弹性形变吸收并抵抗能量,减少因共振或疲劳导致的结构失效风险,确保长期使用的安全性。
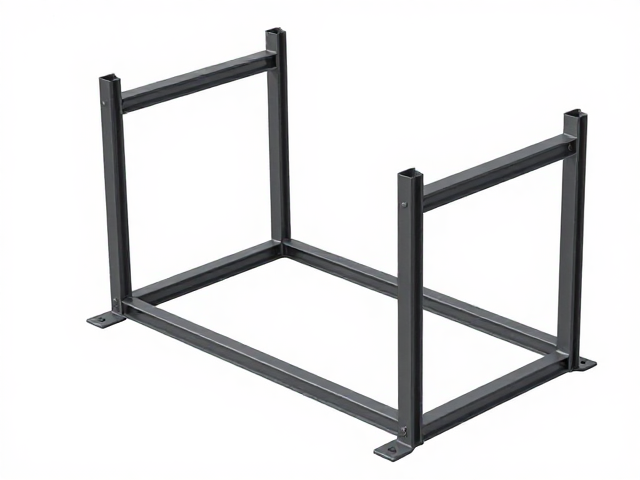
高稳定性结构的设计逻辑与关键要素
高稳定性设计依赖于对支撑点布局与连接方式的精细化考量,设计师通常采用多点支撑与三角形稳定原理相结合的策略。在承重架的主体框架中,通过优化立柱与横梁的连接角度,构建出具有自锁效应的几何单元。这种设计能够有效抑制侧向摆动,即使在面对不均匀地面或动态冲击载荷时,也能保持结构的完整性。连接部位的公差控制是另一大重点,冲压件的高精度特性使得配合间隙极小,减少了因松动引发的异响或结构变形。
材料的选择与热处理工艺对稳定性有着决定性影响。高强度低合金钢或经过冷作硬化的钢材,在冲压成型后具有更高的屈服强度。在实际应用中,设计师会根据受力分析结果,对高应力区域进行局部增厚或增加加强筋密度。同时,表面处理如镀锌或喷塑不仅起到防腐作用,还能在一定程度上增加表面摩擦系数,提升连接部件的紧固效果,进一步巩固整体结构的稳定状态。
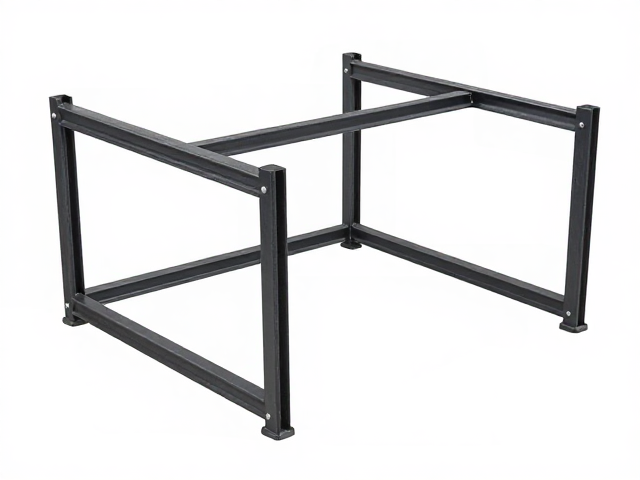
工艺实现与质量控制标准
冲压成型过程中的模具精度直接决定了承重架的最终质量。高精度模具能够确保每一个冲压特征的位置偏差控制在微米级别,这对于需要严格装配公差的结构件至关重要。生产过程中,冲压速度、压边力以及润滑条件等参数需经过严密的调试与监控,以防止出现开裂、起皱或回弹等缺陷。现代冲压线常配备在线检测系统,实时监测板材成型后的几何形状,确保每一件产品均符合设计规范。
质量检测环节涵盖尺寸测量、力学性能测试以及无损探伤等多个维度。利用三坐标测量机对关键节点进行数据采集,验证冲压成型后的结构尺寸是否符合设计图纸要求。力学测试包括静载试验和动载疲劳试验,模拟实际使用场景中的各种极端工况,评估承重架的极限承载能力与抗疲劳性能。只有通过全部测试项目的产品才能流入下一道工序,确保最终交付的结构件具备优异的性能表现。