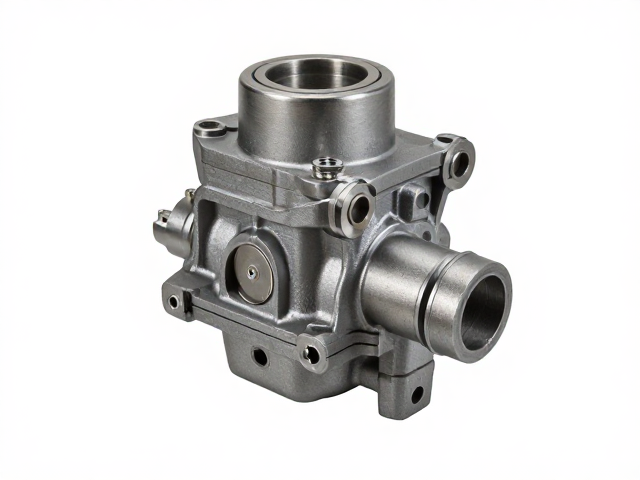
下泵体密封失效的常见诱因与原厂件成本痛点
下泵体作为离心泵或自吸泵的核心承压部件,其内部流道与密封面的配合精度直接决定了设备的运行稳定性。在实际工况中,下泵体常因长期浸泡在腐蚀性介质、泥沙磨损或安装时的机械应力产生微裂纹或密封面划伤,导致介质泄漏或效率下降。面对此类故障,维修人员往往面临原厂配件价格高昂的问题,一套标准的铸铁或不锈钢下泵体原厂件,根据型号不同,市场流通价格通常在数百至数千元不等,且采购周期较长,严重影响设备停机后的恢复效率。
这种高昂的成本并非完全由材料本身决定,更多体现在品牌溢价、精密加工公差以及售后质保体系上。原厂件为了保证绝对的尺寸一致性和材质纯度,在生产环节执行严格的质检流程,这使得其单价远高于经过市场验证的通用替代品或修复方案。对于拥有多台设备连续运行的工业场景,单次更换的高额配件支出会显著增加运维成本,促使技术人员寻求更具性价比的解决方案,即在确保密封性能达标的前提下,通过替代材料或修复工艺降低整体支出。
密封性测试的核心指标与实操验证方法
判断下泵体是否具备使用条件或修复后是否合格,严密的密封性测试是必经环节。常用的测试方法包括水压测试和气压测试,其中水压测试因介质不可压缩且安全性较高,成为主流选择。测试时需将下泵体完全浸没或封堵所有非测试端口,缓慢注入清水至额定工作压力的1.1至1.2倍,保持压力稳定观察规定时间(通常为3-5分钟),重点检查法兰结合面、轴承座接口及流道内部是否有渗水或滴漏现象。若发现压力值持续下降或肉眼可见水迹,则判定为密封失效。
除了静态压力测试,动态运行下的密封性评估同样关键。在组装完成后进行空载或负载试运行,需监测泵体底部与法兰连接处的振动幅度及温度变化。异常的高温往往暗示着内部摩擦加剧或密封失效导致的介质泄漏,而持续的异响可能源于流道堵塞或部件松动。通过记录运行过程中的电流密度和出口压力波动,可以间接反映下泵体内部流道的通畅程度和密封界面的贴合状态,从而在投入生产前排除潜在隐患,避免因密封不良引发的次生故障。
低成本替代方案与修复工艺解析
面对高昂的原厂件价格,采用高性能复合材料进行局部修复或整体替代成为可行的省钱路径。对于轻微裂纹或砂眼,可使用专用的金属修补剂或环氧树脂基复合材料进行填补,这类材料通常具备优异的耐化学腐蚀性和粘接强度,固化后硬度接近金属本体,能有效恢复密封面的完整性。对于磨损严重的密封面,可采用激光熔覆或冷焊技术进行增材修复,随后通过精密磨削恢复原始公差,这种方式相比更换整个泵体,成本通常可降低60%以上,且修复周期短,适合急需恢复生产的场景。
另一种思路是选用经过第三方认证的通用型下泵体作为替代。许多非标泵业或通用配件厂商生产的下泵体,在材质(如304/316不锈钢、铸铁)和关键尺寸上已实现标准化兼容,且通过了相应的压力等级认证。这些通用件去除了品牌溢价,价格通常仅为原厂件的30%-50%。在选择替代件时,需重点核对法兰尺寸、螺栓孔位、叶轮接口直径以及材质证书,确保其物理参数与原设备完全匹配。通过严格筛选具备正规检测报告的通用配件,可以在不牺牲核心性能的前提下,大幅压缩维修预算。