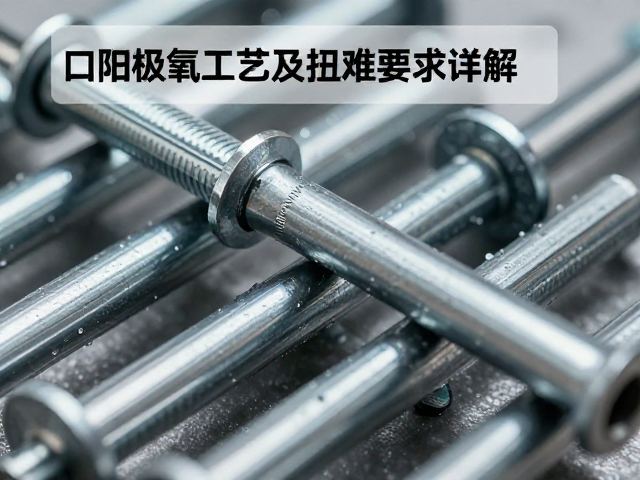
固定钉阳极氧化前处理与表面转化机制
固定钉在进入阳极氧化流程前,基材的洁净度直接决定了氧化膜的附着力与均匀性。工业实践中通常采用超声波清洗配合碱性脱脂液,去除加工过程中残留的切削油与金属微粒,随后通过酸洗活化露出均匀的基体表面。这一前置步骤若存在盲区,氧化过程中极易出现局部发黑或膜层疏松现象,直接影响后续防腐性能。
铝或铝合金材质的固定钉在电解液中通电后,表面迅速形成致密的氧化铝层。该过程依赖直流电势差,使铝原子失去电子形成离子,并与溶液中的氧结合生成多孔结构的氧化膜。膜层厚度通常控制在10至25微米之间,具体数值需根据使用环境的腐蚀等级进行微调,过薄无法提供有效防护,过厚则可能导致脆性增加,影响机械连接强度。
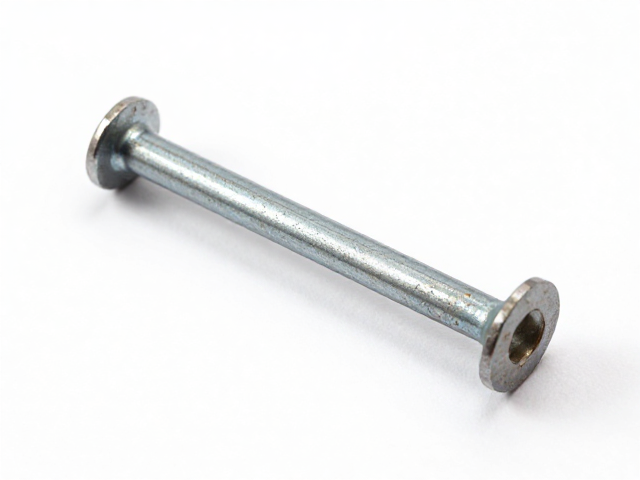
氧化后封闭处理与性能稳定化
生成的多孔氧化膜具有极强的吸附能力,必须经过封闭处理以填充孔隙,防止外界腐蚀介质侵入。热去离子水封闭是主流工艺,温度控制在95℃至100℃,时间约10至20分钟,促使氧化膜中的三氧化二铝水合生成勃姆石,从而封闭孔隙。此步骤能显著提升盐雾测试下的耐蚀表现,确保固定钉在户外或高湿环境中不生锈、不粉化。
封孔效果可通过冷水浸渍试验进行快速核验,将处理后的样品置于室温水中浸泡规定时间,观察表面是否有白色沉淀或膜层脱落。合格的封闭效果表现为样品表面保持原有色泽,无明显变色或起泡。若封闭不充分,氧化膜在长期应力作用下易发生剥落,导致固定点失效,因此封孔质量是工艺控制的核心环节之一。
扭矩控制对连接结构完整性的影响
固定钉安装时的扭矩并非越大越好,过大的扭矩会导致螺纹咬合处应力集中,引发微观裂纹或滑牙。对于经过阳极氧化处理的固定钉,由于氧化层硬度高于基体金属,其摩擦系数与非氧化状态存在差异,因此需重新校准扭矩标准。通常建议使用经过校准的扭矩扳手,按照设计图纸规定的数值进行紧固,避免凭手感操作导致的误差。
扭矩值的设定需参考固定钉的材质强度等级及被连接件的材质特性。一般而言,M6规格的铝合金固定钉在标准工况下的推荐扭矩范围在2.5至4.5牛·米之间,具体数值应依据螺纹配合精度及润滑状况进行调整。若使用干摩擦状态,扭矩系数较大,相同扭矩下轴向预紧力较小;若添加二硫化钼等润滑剂,扭矩系数降低,需相应调整施加扭矩以保证预紧力达标。
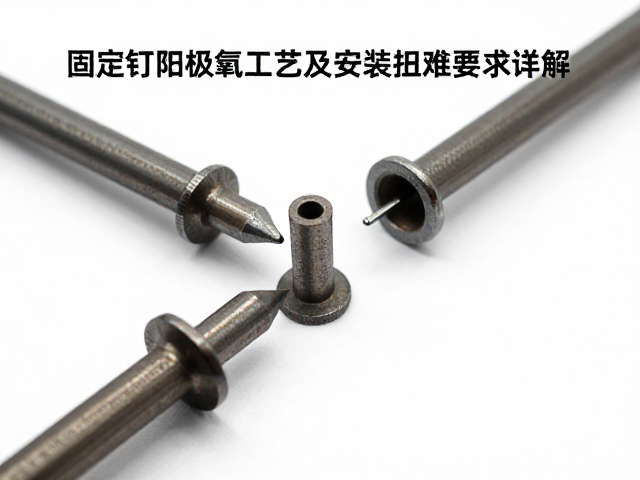
安装过程中的工艺细节与质量检测
安装过程中需确保固定钉垂直进入孔位,避免斜角受力导致氧化膜局部破损。若发现螺纹配合不畅,应立即停止紧固,检查螺纹是否残留氧化碎屑或存在加工毛刺。清理螺纹槽内的异物是保证扭矩准确传递的前提,残留颗粒会像垫片一样改变摩擦状态,导致实际预紧力偏离设计值,长期使用中可能因松动引发结构性隐患。
安装完成后,需对固定点进行目视检查,确认氧化膜无因安装应力产生的剥落或变色。对于关键承重部位,可采用抽检方式测量实际预紧力,或通过敲击听音法初步判断紧固状态。定期检查维护中,若发现固定钉周围出现白色粉末状物质,通常意味着氧化膜失效或水分侵入,需及时评估结构安全性并进行更换,以维持整体连接的可靠性。