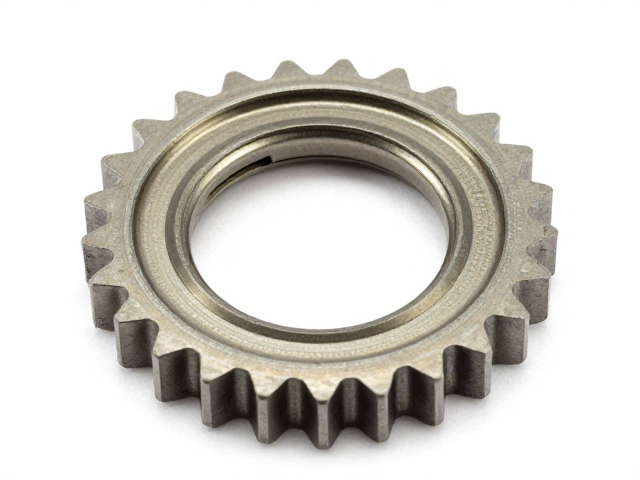
啮合齿卡簧垫片内孔直径的核心定义与公差逻辑
啮合齿卡簧垫片,常被称为锯齿锁紧垫片,其内孔直径的设计基准直接关联于螺栓或轴孔的配合精度。在实际工程应用中,该内孔直径并非随意设定,而是严格遵循所配螺栓的标准螺纹大径或轴径尺寸。通常情况下,垫片的内孔直径允许有微小的过盈或过渡配合,以确保垫片能紧密贴合在安装面,防止松动。常见的标准规格覆盖了从M3至M24甚至更大尺寸的螺栓配套需求,例如M8螺栓通常对应内孔直径约为8.1mm至8.3mm范围内的垫片,具体数值需查阅对应的GB/T 93或ISO 1084等标准件规范。
公差控制是保证啮合齿有效嵌入的关键因素。内孔直径的公差等级通常较高,一般控制在H7或更精细的IT7级,以确保垫片在装配过程中不会因为孔径过大导致定位不准,或因孔径过小导致装配困难甚至损坏螺栓螺纹。这种严密的公差配合使得垫片在受到轴向载荷时,能够通过其内孔与螺栓杆部的微小摩擦力和几何干涉来维持预紧力的稳定。不同材质如碳钢、不锈钢或合金钢的垫片,因热处理后的尺寸变化,其出厂内孔直径需经过严格检测,确保在规定的公差范围内,从而满足机械装配的互换性要求。
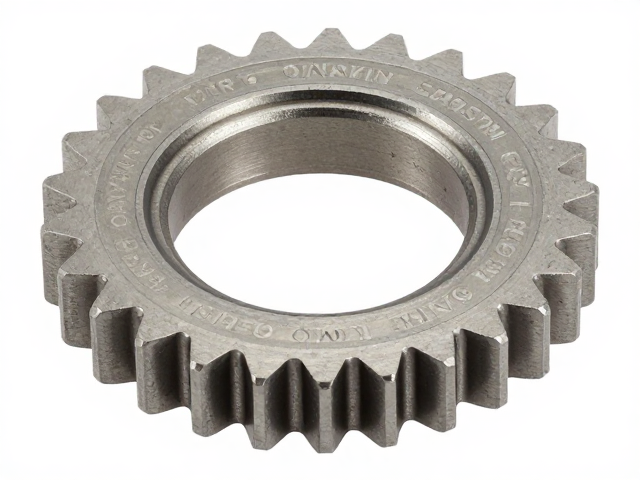
啮合齿形态特征与内孔尺寸的从属关系
啮合齿的几何形状决定了垫片在受力时的咬合深度,进而影响整体结构的稳定性。标准的啮合齿呈锯齿状分布,齿尖朝向螺母或螺栓头方向,这种设计使得在拧紧过程中,齿尖能够嵌入接触表面,形成机械锁紧。内孔直径的大小与啮合齿的分布半径有着严密的几何联系,内孔越大,齿根圆直径通常也相应增大,这要求安装表面的硬度必须足够,以承受齿尖嵌入产生的局部应力。若内孔直径选择不当,可能导致齿尖无法有效嵌入或嵌入过深造成表面损伤。
在选型过程中,内孔直径需与啮合齿的齿形参数相匹配。齿高、齿宽以及齿距的变化会影响垫片与接触面的接触面积和应力分布。对于高强度螺栓连接,通常选用经过硬化处理的啮合齿卡簧垫片,其内孔直径标准需配合高强螺栓的螺纹精度。例如,在航空航天或高振动环境下的机械结构中,垫片的内孔直径公差需更严格,以防止因长期振动导致垫片旋转或移位。这种尺寸与形态的耦合关系,使得内孔直径不仅是简单的尺寸参数,更是整体锁紧性能的基础变量。
基于应用场景的内孔直径选型策略
在常规机械装配中,选型的首要依据是螺栓的标准规格。用户需根据螺栓的公称直径选择对应的内孔直径,同时考虑连接件材料的硬度。若连接件为铝合金或铜等较软材料,需选用内孔直径稍大、齿形较浅的垫片,以避免过深的嵌入导致接触面塌陷。反之,对于钢制或铸铁等硬材料,可选用标准内孔直径的垫片,以充分发挥啮合齿的锁紧效果。这种选型逻辑确保了垫片在不同材料组合下的可靠性和安全性。
对于存在高温、腐蚀或高冲击载荷的特殊工况,内孔直径的选型还需结合垫片的材质特性。不锈钢材质的啮合齿卡簧垫片在高温环境下可能会发生蠕变,导致内孔直径轻微变化,因此在选型时需预留一定的公差余量。此外,在需要频繁拆卸的场合,内孔直径的精度直接影响拆卸后的垫片寿命,过紧的配合可能导致拆卸时垫片变形,过松则失去锁紧功能。因此,精确的内孔直径匹配是平衡锁紧力与可拆卸性的关键。
标准规范符合性与检测验证
啮合齿卡簧垫片的内孔直径必须符合国家标准或国际通用标准的规定。在中国市场,GB/T 93《标准型弹簧垫圈》虽主要涉及弹簧垫圈,但啮合齿卡簧垫片常参照GB/T 178及ISO 1084等关于锯齿锁紧垫圈的规范。这些标准详细规定了不同公称直径对应的内孔最大和最小极限尺寸,以及检验方法。企业在生产或采购时,需确保产品附带符合标准的合格证或检测报告,以验证内孔直径及其他关键尺寸的合规性。
检测过程中,通常使用高精度量规或光学测量仪器对内孔直径进行全检或抽检。量规的通止规测试是常用的快速检测方法,通规能顺利进入,止规不能进入,即判定内孔直径合格。对于高精度要求的场合,需使用三坐标测量机对内孔进行三维扫描,评估其圆度和圆柱度,确保内孔直径不仅在单一截面合格,而是在整个轴向长度上保持一致。这种严密的检测流程是保证啮合齿卡簧垫片在复杂工况下发挥预定性能的基础保障。