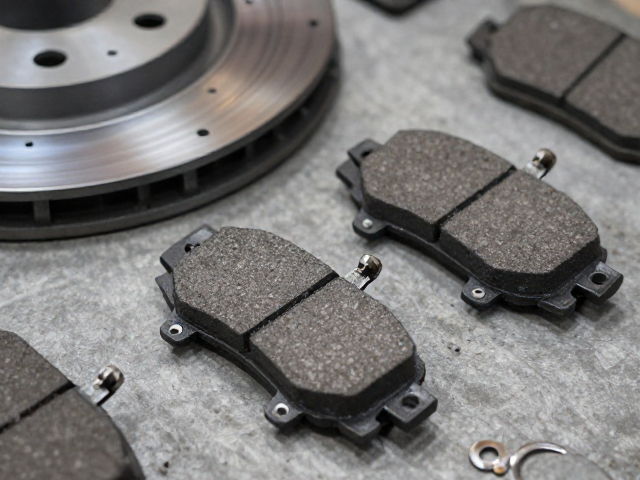
刹车片更换前的核心部件识别与锁紧螺丝规格匹配
刹车系统的安全可靠性高度依赖于固定组件的精密配合,其中锁紧螺丝(通常指卡钳导向销螺栓或刹车片固定销)是连接制动卡钳与制动蹄片的关键受力件。在汽摩配市场中,不同车型、年份甚至同一车型的不同批次,其锁紧螺丝的螺纹规格、长度及头部形状存在显著差异。常见的公制规格涵盖M6、M8、M10等直径尺寸,螺距多为1.0mm或1.25mm,若选购时未能精确匹配原始数据,强行安装会导致螺丝滑牙、断裂或制动异响,甚至引发制动失效。因此,在动手更换刹车片之前,必须通过车辆维修手册或专业配件查询系统,确认原厂规定的螺丝扭矩参数及具体型号,这是确保后续安装工艺合规的基础步骤。
市场流通的锁紧螺丝材质多经过高强度合金钢锻造并经热处理工艺处理,表面通常带有锌合金或镍铬镀层以应对高温与腐蚀环境。选购时需重点关注螺丝表面的镀层完整性,任何可见的裂纹、变形或镀层剥落都可能成为应力集中的隐患点。部分高性能制动系统要求使用带有防松涂层的螺丝,这种涂层在初次拧紧后会产生一定的摩擦力矩,防止车辆在高频振动下出现松动。若市场上流通的螺丝缺乏明确的材质标识或检测报告,建议优先选择提供详细规格参数表的产品,避免因材料强度不足导致螺丝在制动高温工况下发生塑性变形,从而破坏制动系统的整体稳定性。
标准化拆卸流程与旧件状态评估
拆卸旧刹车片时需严格遵循先松后拆、由内向外的操作逻辑。使用专用扳手松开卡钳导向销螺栓后,需轻轻敲击卡钳本体使刹车片与刹车盘分离,避免直接撬动导致卡钳活塞回位困难或密封唇口损伤。在取下旧刹车片的过程中,应同步检查锁紧螺丝的螺纹状况,观察是否存在因长期高温导致的咬死现象或螺纹磨损痕迹。若螺丝难以拆卸,不可使用过大的冲击力强行拧动,可适量喷洒专用松动剂辅助,待其渗透后再进行拧卸,以防止螺丝断裂后残留在卡钳体内,增加后续清理难度并带来安全隐患。
旧件拆除后,需对卡钳导向销进行彻底清洁与润滑处理。导向销表面的锈迹、泥沙或老化油脂会阻碍卡钳的正常滑动,导致刹车片偏磨或制动拖滞。使用钢丝刷清理导向销表面后,涂抹专用的高温硅基润滑脂,注意润滑脂仅能涂抹于金属销轴表面,严禁接触刹车片摩擦材料或刹车盘。同时,检查刹车片背面的消音片是否完好,若消音片脱落或变形,需及时更换或修复,以减少制动过程中的高频噪音。此阶段的细致处理直接影响新刹车片的使用寿命及制动脚感的细腻程度,是更换过程中不可省略的关键环节。## 新件安装规范与锁紧螺丝扭矩控制
安装新刹车片时,需确保刹车片背板与卡钳支架完全贴合,无异物干涉。将新刹车片推入卡钳后,需将锁紧螺丝按对角线顺序逐步旋入,避免一次性拧紧导致螺丝受力不均而产生偏斜。对于带有防松涂层的螺丝,需严格遵循原厂规定的扭矩值进行紧固,通常扭矩范围在15-30牛·米之间,具体数值需参照车辆维修手册。使用经过校准的扭矩扳手进行最终锁紧,确保螺丝达到预设的预紧力,既不过松导致松动,也不过紧导致螺丝拉伸屈服。
安装完成后,需进行制动系统的初步检查与复位。推动卡钳活塞使其完全回位,确保刹车片与刹车盘之间保留适当的间隙。检查刹车片固定销是否已完全锁紧,无松动迹象。在重新组装车轮前,可轻轻踩踏制动踏板数次,使刹车片与刹车盘达到初步贴合状态,这一步骤有助于消除因活塞回位产生的空隙,确保首次行驶时的制动响应灵敏。若发现制动踏板行程过长或脚感松软,需检查制动管路是否有空气进入,必要时进行排气操作,以恢复制动系统的正常工作压力。
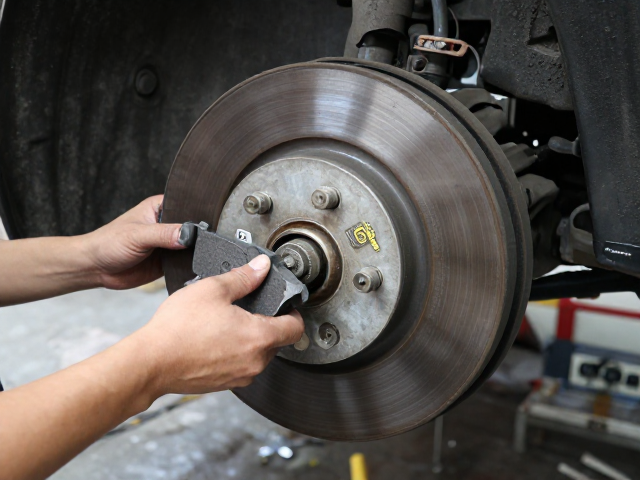
安装后的磨合测试与安全验证
新刹车片与刹车盘在初始接触阶段存在微观不平度,需通过特定的磨合程序建立均匀的接触面。在安全封闭路段,以40-60公里/小时的速度行驶,轻踩制动踏板使车速降至20公里/小时左右,重复此过程5-10次,使刹车片摩擦材料均匀转移至刹车盘表面。磨合过程中避免急刹车或高温制动,防止刹车片表面产生热震裂纹或刹车盘变形。磨合期间,制动距离可能略长于日常状态,属正常物理过程,待接触面均匀后制动效能将恢复正常。
完成磨合后,需全面复查制动系统状态。路试时感受制动踏板反馈是否线性,有无异常抖动或异响。检查锁紧螺丝周围是否有漏油或松动征象,确认卡钳导向销滑动是否顺畅。若制动过程中出现持续性异响或踏板脚感异常,应立即停止使用并重新检查安装细节,排除刹车片安装不到位或螺丝未紧固等潜在问题。制动系统关乎行车安全,任何细微异常均需严肃对待,确保车辆处于最佳安全技术状态后方可正常上路行驶。