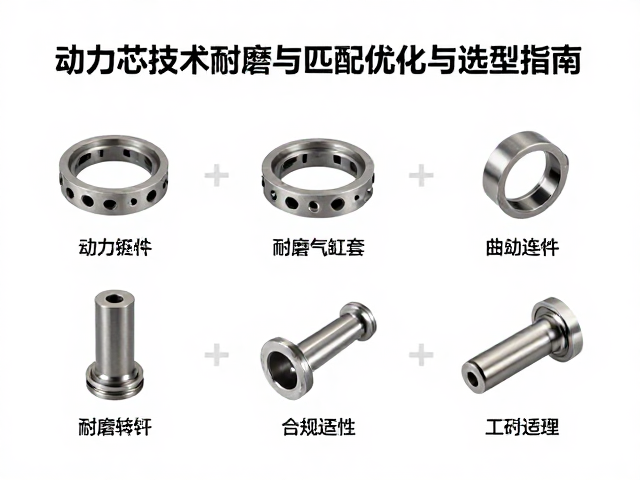
动力芯技术下的耐磨气缸套材料特性与工况适配
内燃机作为机械系统的核心动力单元,其缸体内部的高压高温环境对零部件的耐磨性提出了极苛刻的要求。气缸套作为容纳活塞往复运动的关键部件,其表面硬度、耐磨性以及热传导效率直接决定了发动机的压缩效率与使用寿命。现代动力芯技术强调材料微观结构的调控,通过引入高比例的合金元素如铬、钼、钒等,显著提升基体组织的稳定性。这些合金元素在锻造或铸造过程中形成的硬质碳化物颗粒,能够有效抵抗活塞环在高速滑动过程中的切削与磨粒磨损。
不同工况下的润滑油膜状态会改变气缸套的磨损机制,因此材料选型必须结合具体的运行场景。在重载低速工况下,气缸套承受极大的侧向推力,材料需具备更高的抗咬合能力;而在高速高负荷工况中,热负荷成为主导因素,此时材料的导热系数及高温强度显得尤为重要。通过优化热处理工艺,如深冷处理或表面渗氮,可以进一步细化晶粒,消除残余应力,从而提升气缸套在极端工况下的尺寸稳定性,确保发动机在全生命周期内保持较高的密封性与动力输出一致性。
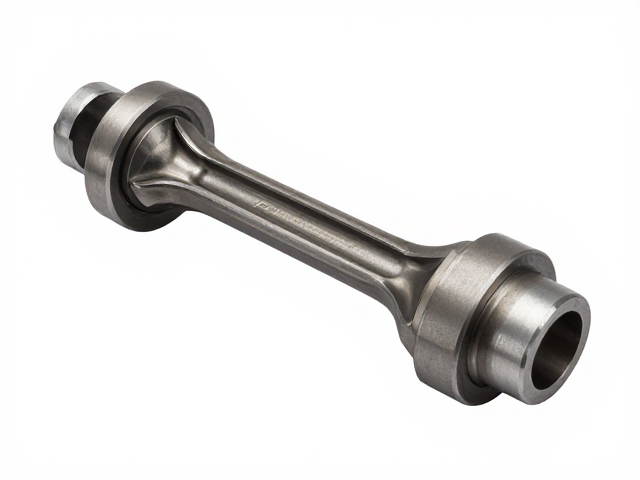
曲轴连杆组件的力学平衡与摩擦副配合逻辑
曲轴连杆机构承担着将活塞往复直线运动转化为旋转扭矩的核心任务,其自身的惯性力平衡与摩擦副配合精度直接影响整机的振动特性与机械效率。曲轴在旋转过程中承受交变的弯曲应力与扭转应力,连杆则面临拉伸、压缩及剪切复合载荷。为了降低摩擦损耗,曲轴轴颈与连杆轴瓦之间需维持稳定的流体动压润滑状态,这要求轴颈表面的粗糙度、圆度以及圆柱度控制在微米级别。高精度的磨削工艺与超精加工是确保摩擦副表面形成完整油膜的关键,任何微观缺陷都可能导致油膜破裂,引发干摩擦甚至烧瓦事故。
连杆大孔与小孔的同轴度误差会导致活塞偏缸,进而加剧气缸套一侧的异常磨损。因此,在制造过程中,连杆需经过严格的调质处理以提升整体韧性,同时通过精密镗削保证孔位精度。曲轴与连杆的连接螺栓通常采用高强度合金钢,并施加严密的预紧力,以防止在交变载荷下出现松动或疲劳断裂。此外,连杆的轻量化设计有助于降低往复运动部件的惯性力,从而减少曲轴轴承的负荷,提升发动机转速响应速度,这种结构上的优化与材料强度的提升共同构成了动力芯技术中运动副可靠性的基石。
气缸套与曲轴连杆的匹配优化策略
单一零部件的性能优异并不能保证整机的高效运行,气缸套与曲轴连杆的匹配优化需从热膨胀系数、配合间隙及润滑路径等多维度进行系统考量。气缸套与活塞、连杆轴瓦与曲轴轴颈之间的配合间隙会随温度变化产生动态调整。在冷态装配时,需预留适当的冷态间隙以补偿热态膨胀,避免高温下因间隙过小导致卡滞;而在低温启动阶段,间隙过大则可能引起冲击载荷与噪音。通过有限元分析模拟不同温度场下的零部件变形,可以精确计算最佳配合间隙,确保在全工况范围内摩擦副处于最佳润滑区间。
润滑系统的供油压力与油道分布对匹配效果起着决定性作用。润滑油需克服流动阻力,精准到达气缸套内壁与曲轴轴颈表面,形成有效的隔离层。优化缸套内壁的珩磨网纹角度与深度,能够增强润滑油的储油能力,改善边界润滑状态,特别是在高负荷瞬态工况下,储油网纹有助于维持油膜厚度,防止金属直接接触。同时,曲轴油道的布局需确保连杆轴颈获得充足的润滑与冷却,避免因局部过热导致润滑粘度下降,进而影响配合精度。这种基于流体动力学与热力学耦合分析的匹配优化,是提升发动机综合性能的关键路径。
选型指南中的关键技术参数与验证标准
在实际工程应用中,选型过程需严格依据发动机的设计排量、额定功率、转速范围及排放标准等核心指标进行筛选。气缸套的壁厚、材质牌号(如HT250、QT600-3等球墨铸铁或特定合金钢)以及表面处理方式(如等离子喷涂、激光熔覆)需与活塞材质(如铝硅合金)形成合理的摩擦副组合。曲轴连杆的选型则需关注材料强度等级、疲劳极限值以及轴颈直径与宽度比例,这些参数直接关联发动机的扭矩密度与耐久性。选型时应参考国家或行业发布的最新技术标准,确保零部件符合强制性安全与环保要求,避免因参数不符导致早期失效。
验证选型合理性需依赖严密的台架测试与实车运行数据。台架测试包括耐久性试验、噪声振动测试以及排放分析,通过模拟实际工况下的长期运行,检测气缸套磨损率、曲轴变形量及连杆螺栓紧固状态。实测数据需与理论计算值进行比对,若磨损率超出预期范围或振动频谱出现异常峰值,需重新评估配合间隙或润滑策略。此外,失效分析也是选型验证的重要环节,通过对早期故障件进行金相分析、化学成分检测及断口形貌观察,追溯根本原因,进而修正选型参数。这种基于数据驱动与实证研究的选型流程,能有效规避设计风险,确保动力系统的长期稳定运行。