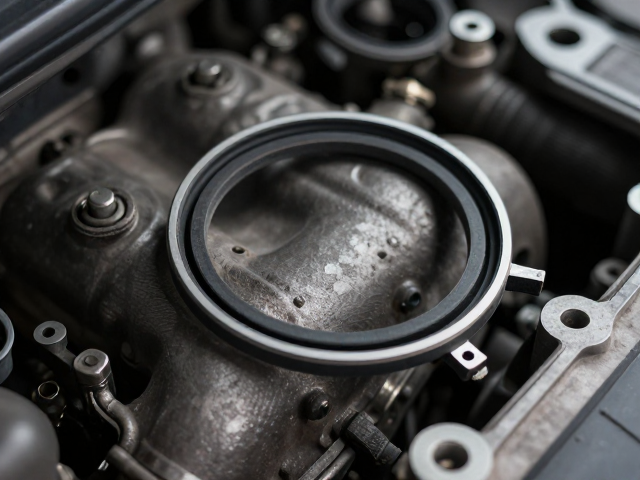
密封环安装后的静态外观与间隙核查
密封环在安装完毕并经过初步紧固后,首要步骤是进行严密的静态外观检查。维修人员需使用高倍放大镜或工业内窥镜,重点观察密封环与金属槽壁的贴合情况。重点排查密封环是否存在扭曲、翻边或局部嵌入过深导致的变形现象。任何可见的划痕、毛刺或非均匀间隙都可能成为高压油液渗透的路径,必须立即标记并重新拆解校正。同时,需确认密封环在槽内的径向间隙符合原厂技术规范,过大的间隙会导致密封环在发动机运行初期发生泵油效应,进而引发早期失效。
间隙测量需使用标准的塞尺或专用间隙规,在常温且无外力压迫的状态下进行多点测量。不同材质和型号的密封环对间隙公差的要求存在显著差异,例如丁腈橡胶(NBR)与氟橡胶(FKM)的热膨胀系数不同,安装时的初始间隙设定需严格参照该部件的技术手册。若发现间隙超出允许范围,不可强行装配,而应检查密封槽是否有磨损扩孔或密封环外径加工误差。只有当外观无瑕疵且静态间隙数据落在标准区间内,才能进入下一阶段的动态验证流程。
低压介质模拟与渗漏痕迹分析
在确认静态安装无误后,需通过低压介质模拟来检测潜在的微观泄漏。维修厂通常采用加压空气或低压液压油对密封部位进行模拟工况测试。将专用堵头安装到位后,缓慢加压至规定值(通常为系统工作压力的10%-20%),保持压力稳定5-10分钟。在此期间,观察密封环结合面是否有气泡产生或液体渗出。对于难以直接目视的隐蔽部位,可涂抹专用的检漏剂(如荧光检漏液),随后使用紫外灯照射,任何发光的痕迹均指示泄漏点。此步骤能有效识别因密封环唇口方向装反或表面微观缺陷导致的渗漏。
压力保持测试不仅用于发现泄漏,还能验证密封环在受压状态下的回弹性能。如果压力在短时间内迅速下降,且无外部泄漏迹象,可能意味着密封环存在内漏或压缩永久变形过大。此时需记录压力衰减速率,并与标准曲线进行比对。若曲线偏离正常范围,需分析是否因安装过程中润滑不足导致密封环与缸壁摩擦受损,或因存储不当导致橡胶材料老化变硬。通过这种严密的低压模拟,可以在发动机总成回装前排除绝大多数因密封不严导致的早期故障风险。
动态运行下的油压与温度关联监测
发动机组装完成并启动后,动态运行监测是检验密封效果的核心环节。在怠速及不同转速工况下,定期采集油底壳油位变化数据。通过对比启动前初始油位与运行规定时长(如2小时)后的油位,计算理论损耗值。若油位下降速度远超正常蒸发与消耗标准,且无明显外部滴漏,则高度疑似内部密封失效导致的窜油。同时,需监测机油压力传感器的读数稳定性,密封环破损或安装不当可能导致主油道压力异常波动,特别是在高负荷工况下,压力尖峰或跌落可作为间接判断依据。
温度分布也是判断密封状态的重要物理指标。使用红外热成像仪扫描发动机缸体及密封区域,正常工况下密封部位应呈现均匀的热分布。若某处密封环区域出现局部高温异常,可能由摩擦加剧或泄漏介质流动引起。此外,观察排气管烟雾颜色及机油消耗速率,若出现机油燃烧征象(如蓝烟),需结合缸压测试数据,进一步验证活塞环与缸壁间的密封性能。动态数据需结合历史维修记录进行趋势分析,确保每一次油液消耗和压力变化都有据可查,从而精准定位密封系统的潜在隐患。