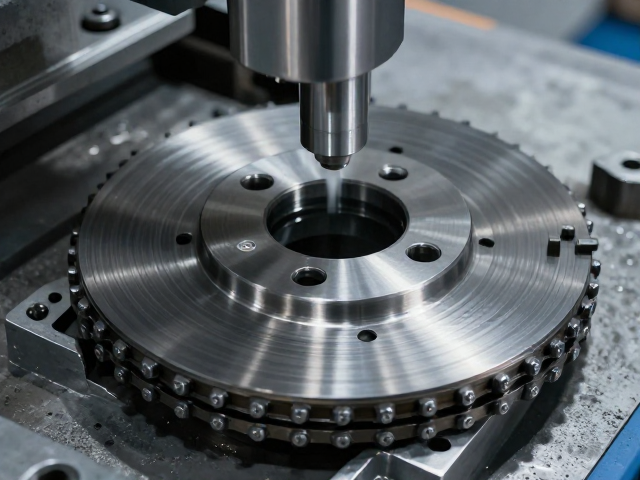
经济型后链轮CNC加工的核心工艺解析
后链轮作为传动系统中的从动关键部件,其制造精度直接影响整机的运行效率与寿命。在CNC加工领域,经济型策略并非意味着降低质量标准,而是通过优化工艺路径来平衡成本与性能。加工过程中,材料选择通常集中在45#钢、40Cr或铝合金等常用牌号,这些材料具有良好的切削性能且市场供应稳定。通过采用高速钢或涂层硬质合金刀具,配合优化的切削参数,能够在保证表面粗糙度达到Ra0.8μm以内的前提下,显著提升加工效率。
精密制造的核心在于对同轴度与齿形精度的严格控制。后链轮的链轮槽加工需严格遵循ISO 606或ANSI标准中的齿形规范,以确保链条啮合的平稳性。在实际CNC操作中,采用一次装夹完成外圆、端面及齿形加工,能有效减少因多次定位带来的累积误差。现代数控系统支持高精度插补功能,使得复杂齿形的加工误差可控制在0.01mm至0.02mm之间,这一精度范围足以应对绝大多数通用机械设备的传动需求,同时避免了因追求过高的微米级精度而导致的非必要成本激增。
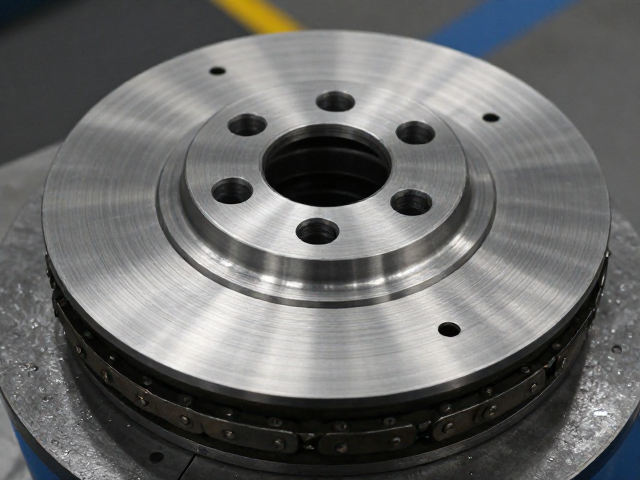
从动盘精密制造中的关键质量控制点
从动盘在传动系统中承担着传递扭矩与缓冲冲击的功能,其平面度与厚度公差是决定装配质量的关键指标。在精密制造环节,热处理工艺后的变形控制是主要难点。通过采用去应力退火与精磨相结合的工艺,可以将平面度误差控制在0.03mm以内。此外,孔位加工的精度直接影响安装稳定性,使用高精度镗削或钻削工序,配合在线测量探头,可实时修正刀具磨损带来的偏差,确保孔距公差符合设计图纸要求。
表面处理是提升从动盘耐用性的另一重要环节。针对不同的使用环境,可选择发黑、镀锌或达克罗等处理方式。经济型方案中,磷化处理因其成本低廉且附着力良好,常被应用于一般工况下的从动盘。处理过程中需严格控制溶液温度与浸渍时间,确保膜层均匀。对于高负荷场景,则需考虑渗氮处理以提升表面硬度,但需注意的是,热处理后的变形需通过后续磨削工序进行修正,以平衡性能提升与加工成本。
成本控制策略与生产效率优化
成本控制并非简单的削减开支,而是通过精益生产理念优化整体制造流程。在CNC加工中,编程优化是降低工时的重要手段。通过优化刀具路径,减少空行程与无效切削,可显著缩短单件加工时间。例如,采用同步加工策略,在加工主轴旋转的同时完成进刀动作,可提升整体效率10%-15%。此外,批量生产中的刀具管理也至关重要,建立严密的刀具寿命监控体系,避免因刀具崩刃导致的废品率上升,从而降低隐性成本。
原材料利用率是成本控制的另一大板块。通过优化下料方式,如采用数控锯切替代传统切割,可减少材料损耗。对于批量较大的后链轮与从动盘,可设计专用夹具以缩短装夹时间,提高设备稼动率。在供应链管理方面,与稳定的原材料供应商建立长期合作关系,有助于锁定价格波动风险。同时,合理规划生产计划,避免设备频繁启停带来的能耗浪费,进一步压缩制造成本,使产品在保持竞争力的同时维持合理的利润空间。