钝化膏与防锈膜的核心定义及形成机制差异
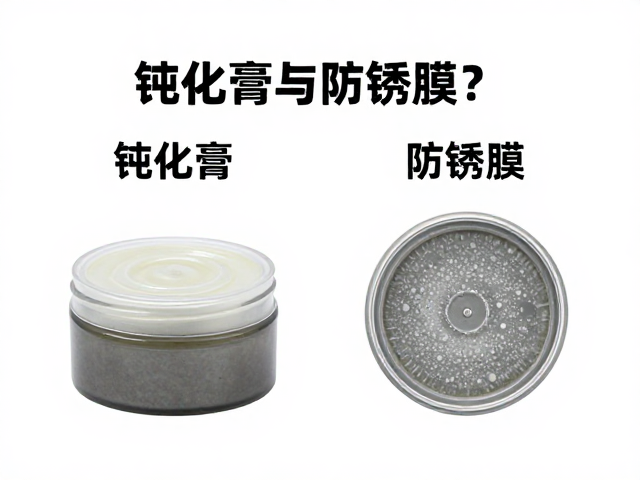
金属表面处理中,钝化膏与防锈膜代表了两种截然不同的防护逻辑。钝化膏的主要成分通常包含酸性溶液与氧化剂,其核心作用并非在金属表面覆盖一层物理隔离层,而是通过化学反应改变金属表面的微观状态。当钝化膏涂抹于不锈钢等金属表面时,酸性介质会溶解表面的游离铁离子,同时促进铬元素在表面富集,形成致密且稳定的氧化铬(Cr2O3)钝化膜。这种膜层极薄,通常只有几个纳米厚,肉眼几乎不可见,但它能显著降低金属的电位,使其进入热力学稳定状态,从而抑制腐蚀反应的发生。
相比之下,防锈膜(或称防锈油膜、蜡膜)属于物理屏障防护技术。它利用高分子聚合物、蜡质或油性物质,在金属表面形成一层连续、致密的疏水性薄膜。这层膜像雨衣一样包裹着金属基材,直接隔绝氧气、水分以及腐蚀性离子(如氯离子)与金属表面的接触。防锈膜的形成主要依靠物理附着和成膜剂的固化,不涉及金属基体的化学转化。因此,钝化膏侧重于“改性”金属表面以增强其自身耐蚀性,而防锈膜侧重于“隔离”外部环境对金属的侵蚀,两者在防护机理上有着本质的区别。
防护原理的深度解析:电化学钝化与物理隔绝
钝化膏的防锈原理建立在电化学钝化理论之上。在含有氧化性酸的环境中,活泼金属表面会迅速形成一层致密的氧化物保护膜,使金属的腐蚀电位正向移动,腐蚀电流密度急剧下降。以常见的不锈钢钝化处理为例,使用含硝酸或柠檬酸的钝化膏,能有效去除表面的污染铁屑,并促使晶格中的铬与氧结合生成非活性的氧化层。这层钝化膜具有自修复能力,当膜层局部受损且环境中存在充足的氧时,新的钝化膜可以重新生成。这种防护方式不会改变金属原有的尺寸精度和外观质感,特别适合精密零部件、医疗器械及食品加工设备的表面处理。
防锈膜的原理则更为直观,依赖于材料的疏水性和阻隔性。防锈蜡或防锈油中含有大量的长链烷烃或极性基团,这些分子能够紧密排列在金属表面,形成一道严密的物理屏障。水分分子无法穿透这层膜到达金属界面,从而阻断了电化学腐蚀所需的电解质环境。此外,部分防锈膜中还添加了缓蚀剂,这些分子能吸附在金属表面的活性位点上,进一步抑制腐蚀反应的进行。与钝化相比,防锈膜会增加工件的表面厚度,虽然极薄,但在精密配合件中可能需要考虑装配间隙。它更适用于长期储存、运输过程中的金属制品防护,以及那些不便进行复杂化学处理的大型结构件。
应用场景与工艺参数的对比分析
在工业应用中,钝化膏多用于需要保持金属本色、无外观改变且对洁净度要求极高的场景。例如,304或316不锈钢管件在焊接或加工后,常使用钝化膏处理焊缝区域,以恢复其耐腐蚀性能。工艺上,通常采用涂抹、浸泡或喷淋的方式,反应时间一般在10至60分钟之间,随后需用清水彻底冲洗以去除残留酸液。由于涉及强酸或氧化性物质,操作时需配备严密的废气处理装置和防腐蚀个人防护装备。钝化后的工件无需额外干燥,但需避免立即接触水源或油污,以确保钝化膜的稳定形成。
防锈膜则广泛应用于机械零部件、五金工具、汽车零部件的仓储与物流环节。无论是喷涂防锈油、浸涂防锈蜡还是涂抹防锈脂,其工艺相对简单,无需复杂的反应控制。施工后,工件表面会留下一层透明或半透明的薄膜,具有一定的润滑作用,能防止金属表面在摩擦中生锈。对于需要后续加工(如焊接、涂装)的工件,防锈膜通常设计为可焊性或易去除型,以避免影响后续工序。防锈膜的保护周期可从数天至数年不等,具体取决于膜层的厚度、配方稳定性以及储存环境的温湿度条件。
性能局限性与合规性考量
钝化膏的使用存在明显的局限性,主要体现在对材料成分的敏感性和废液处理难题。并非所有金属都能通过钝化处理提高耐蚀性,例如碳钢在常规钝化条件下难以形成稳定的保护膜,反而可能因酸洗过度导致基体腐蚀。此外,传统含铬钝化工艺因六价铬的剧毒性和致癌性,正逐渐被无铬钝化技术取代,这要求企业必须关注环保法规,使用符合RoHS或REACH标准的环保型钝化剂。废液中含有重金属离子和强酸,必须经过中和、沉淀等专业处理才能排放,增加了环保合规成本。
防锈膜的主要挑战在于耐温性、耐溶剂性以及对后续加工的影响。大多数蜡基或油基防锈膜在高温环境下容易软化、流淌甚至挥发,导致防护失效。在潮湿或盐雾环境中,若膜层存在针孔或涂覆不均,防护效果会大打折扣。此外,防锈膜可能影响工件的尺寸精度,对于高精度配合件需谨慎使用。在需要喷漆或粘接的场景中,残留的防锈蜡会严重影响涂层附着力或粘接强度,必须经过严格的脱脂清洗步骤,增加了生产流程的复杂性。
选择策略与长期维护建议
选择钝化膏还是防锈膜,应基于工件的使用环境、材质特性及后续工艺需求进行综合判断。对于暴露在大气、水气或弱腐蚀性介质中的不锈钢、铝合金制品,且要求保持原始外观和尺寸精度,钝化膏是更优选择。它能从根本上提升材料的耐蚀潜力,提供长效的内部保护。对于处于恶劣环境(如海运、户外堆放)的碳钢、铸铁制品,或需要兼顾短期防锈与润滑功能的机械部件,防锈膜更为适用。它能提供即时的物理隔离,施工便捷,适合大规模批量处理。
在实际生产中,两者也可结合使用以实现更严密的防护。例如,先对金属表面进行钝化处理,提升其本征耐蚀性,再涂覆一层薄型防锈膜作为外加屏障。这种“内修外防”的策略能显著延长金属制品的使用寿命。无论采用何种方式,表面处理前的清洁度至关重要。油污、氧化皮、焊接飞溅等污染物会阻碍钝化反应或导致防锈膜附着力不良,因此前处理工序必须严格执行。同时,储存环境的控制,如保持干燥、通风,避免冷凝水产生,是维持防护效果的关键因素。