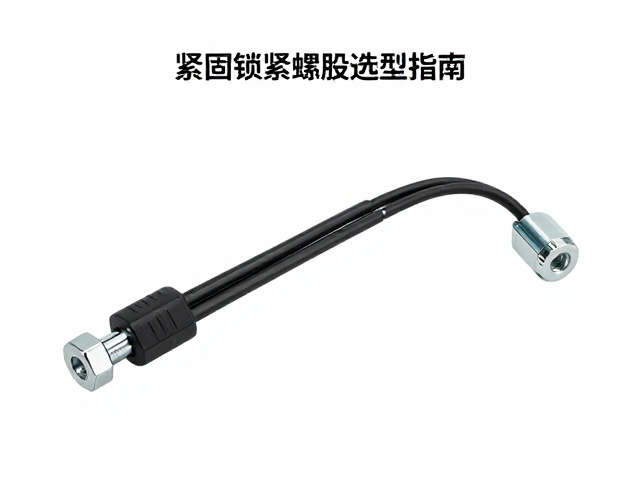
控制线芯与传动系统紧固锁紧螺母的选型逻辑
在自动化设备与精密机械的装配过程中,控制线芯的固定与传动系统的动力传递紧密相关,锁紧螺母的失效往往源于选型偏差而非单纯的制造缺陷。针对高频振动环境,尼龙锁紧螺母因其摩擦系数高、抗松脱性能优异,常被应用于电机输出轴或伺服电机端子的线束固定场景,其核心优势在于在受到轴向载荷时产生径向膨胀,从而增加螺纹间的摩擦力。对于承受高扭矩且需要定期拆卸的传动部位,如丝杆端部或法兰连接处,全金属齿形锁紧螺母则更为适用,其金属齿嵌入接触面,能有效防止因振动导致的相对位移,确保传动精度不随时间衰减。
材料的选择直接决定了锁紧螺母在极端工况下的寿命表现,不锈钢材质(如304或316L)凭借出色的耐腐蚀性,成为户外设备或潮湿环境中控制箱内线夹固定的首选,而碳钢材质经过发黑或镀锌处理后,虽具备较高的强度,但在高盐雾环境下需额外考虑防护涂层的质量。实际工程中,需根据设备运行环境的温度范围、湿度以及是否存在化学腐蚀介质,综合评估材料性能,避免因材料应力腐蚀开裂导致线芯松动或传动失效,从而引发更严重的设备故障。
锁紧螺母的安装工艺与扭矩控制规范
正确的安装流程是确保锁紧螺母发挥预定性能的关键,预紧力的施加必须严格遵循标准扭矩值,过大的扭矩会导致螺纹滑牙或螺母本体断裂,而过小的扭矩则无法提供足够的防松效果。在使用扭矩扳手进行紧固时,应确保螺母与接触面平行,避免偏载导致螺纹受力不均,对于带有尼龙圈的锁紧螺母,安装过程中需避免过度挤压尼龙部分,以防其永久变形后丧失锁紧功能。安装前,螺纹表面应保持清洁,无油污、金属屑或杂质,必要时可使用螺纹锁固剂辅助固定,但需确认锁固剂与螺母材质(特别是塑料部件)的兼容性。
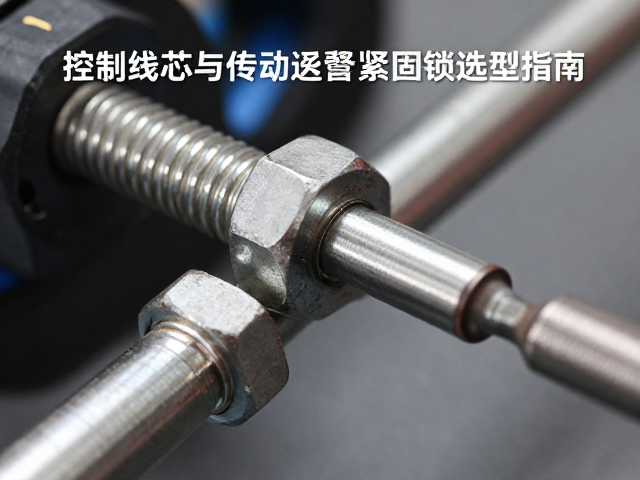
在传动系统关键部位,建议采用双螺母对顶锁紧的方式,即先安装一个普通螺母作为主紧固,再安装一个锁紧螺母并施加适当扭矩,利用两个螺母之间的轴向间隙产生预紧力,从而消除螺纹间的间隙,显著提升抗松脱能力。对于控制线芯的固定,在拧紧锁紧螺母后,应检查线芯绝缘层是否受到过度挤压或损伤,确保线束在受到拉扯或振动时,应力主要由锁紧结构承担而非传导至线芯内部,同时需定期通过目视检查或专用工具监测锁紧状态,及时发现因松动导致的微小位移或异响。
常见失效模式分析与现场排查技巧
锁紧螺母失效的典型形式主要表现为自松动、螺纹磨损及材质腐蚀,自松动常发生在振动频率与设备固有频率接近时,导致螺母克服摩擦力逐步旋转脱落,此时需检查是否因安装扭矩不足或接触面硬度不够导致预紧力丧失。螺纹磨损多发生于频繁拆卸或润滑不当的情况,表现为紧固手感发涩或扭矩值异常波动,若发现螺纹牙型变形,应立即更换新件,不可强行紧固以免引发断裂风险。腐蚀失效则多见于恶劣环境,表现为螺母表面出现锈斑或变色,严重时会导致螺母卡死或强度大幅下降,需定期清理并评估是否需升级防腐等级更高的材质。
现场排查时,可借助简易工具快速判断锁紧状态,例如使用螺丝刀轻敲螺母侧面,通过声音判断是否松动,或观察螺母与接触面之间是否存在可见间隙。对于难以直接观察的隐蔽部位,可在安装时在螺母与工件表面划一条对齐标记线,通过定期比对标记线位置变化来监测松动情况。若发现线芯固定处的锁紧螺母松动,需同时检查线夹或支架是否有裂纹或变形,因为结构件的失效往往会导致锁紧力分布不均,进而加速螺母松动,排查过程中应结合设备运行日志,分析故障发生时的负载与振动数据,以更准确地定位根本原因。