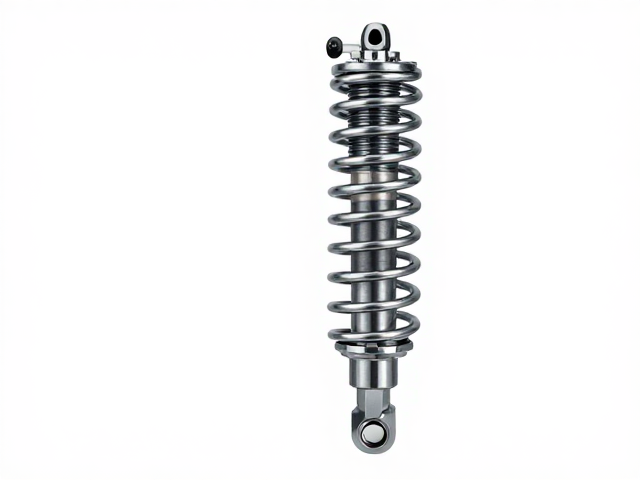
CNC加工减震柱的核心工艺与材料选择
减震柱作为车架前端悬挂系统中的关键连接部件,其性能直接决定了车辆在复杂路况下的稳定性与舒适性。采用CNC(计算机数控)加工技术制造减震柱,能够克服传统铸造或普通机加工在精度控制和材料利用率上的局限性。通过高精度的CNC车床与铣削中心,工程师可以对合金钢或高强度铝合金棒料进行微米级的切削与成型,确保减震柱的同心度、表面粗糙度以及关键配合面的尺寸公差严格符合设计图纸要求。这种精密制造方式不仅消除了内部应力集中点,还提升了零件整体的机械强度,为后续组装提供高一致性的基础单元。
在材料层面,减震柱通常选用45#钢、40Cr或航空级铝合金7075等经过热处理强化的高性能材料。CNC加工过程中,刀具路径的优化与切削参数的精确设定,能够最大程度保留材料原有的金相组织特性。例如,在加工40Cr合金结构钢时,通过控制切削速度与冷却液流量,可有效避免因高温导致的材料软化或变形,确保减震柱在承受高频冲击载荷时,依然保持优异的抗疲劳性能。这种对材料与工艺的精细化管控,是提升车架前端动态响应能力的物质基础。
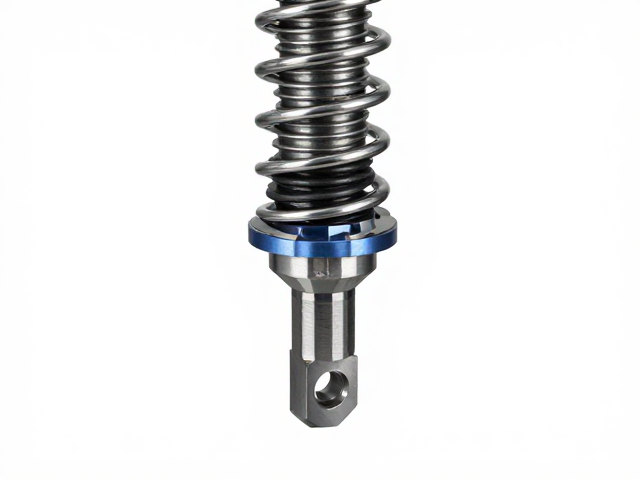
精密公差对车架前端动态性能的影响
车架前端的悬挂几何结构对减震柱的加工精度有着极高的敏感性。减震柱与转向节、控制臂等部件的连接点,若存在微小的角度偏差或位置误差,会在车辆行驶过程中转化为额外的震动与异响,进而影响轮胎的接地面积与抓地力表现。CNC加工技术通过多轴联动控制,能够实现复杂曲面与精密孔位的一次性成型,将位置度公差控制在±0.01mm以内。这种极高的几何精度确保了悬挂系统各连杆在运动过程中受力均匀,避免了因装配误差导致的偏磨或卡滞现象,从而优化了车轮的回正特性与行驶稳定性。
除了静态几何精度,减震柱表面的微观质量同样会影响摩擦副的工作状态。CNC加工配合珩磨或抛光工艺,可使减震柱导向面的表面粗糙度达到Ra0.4μm以下。光滑且均匀的表面减少了与防尘套、导向环之间的摩擦系数,降低了运动阻力,使悬挂系统能更迅速地对路面冲击做出反应。在高频振动环境下,这种低摩擦特性有助于抑制共振,提升整车NVH(噪声、振动与声振粗糙度)表现,使驾驶者在过弯或急刹车时感受到更跟手、更跟脚的操控反馈,从而实质性优化车架前端的综合性能。
检测标准与质量控制体系
高精度的CNC加工必须依托严密的检测流程以确保每一批次减震柱的质量一致性。在生产现场,三坐标测量机(CMM)被广泛用于检测减震柱的关键特征点,如安装孔的位置度、轴径的圆度以及端面的垂直度。通过采集实际加工数据并与CAD模型进行比对,质检人员可实时监控加工偏差,及时修正刀具磨损或机床热变形带来的误差。此外,无损检测技术如超声波探伤或磁粉探伤,用于筛查材料内部可能存在的裂纹或夹杂物,确保减震柱在极端工况下不发生突发性失效。
质量控制体系还包含严格的尺寸稳定性测试与材料硬度验证。利用硬度计对减震柱不同部位进行多点测试,确保热处理后的硬度分布符合设计规范,以平衡耐磨性与韧性。同时,通过千分尺、气动量仪等高精度量具对批量产品进行抽样全检,统计过程控制(SPC)数据被用于分析加工过程的稳定性。当某项参数出现趋势性偏移时,系统会自动触发预警,促使技术人员调整加工工艺。这种基于数据驱动的质量管理模式,确保了CNC加工减震柱在大批量生产中依然保持极高的良品率,为车架前端的高性能表现提供坚实保障。