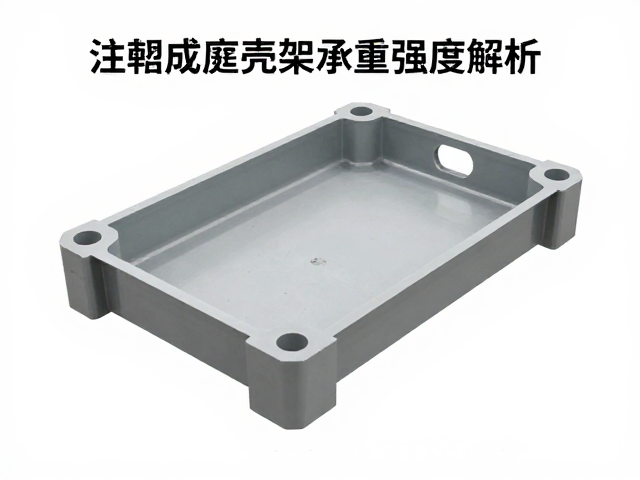
注塑壳架结构受力特征与失效模式
注塑成型壳架在承受外部载荷时,其失效通常始于应力集中区域,而非材料整体的均匀断裂。由于塑料材料普遍存在粘弹性特性,长期静载荷作用下会发生蠕变现象,导致变形随时间累积。对于结构件而言,尖角、壁厚突变以及加强筋与主体连接处是应力集中的重灾区。当局部应力超过材料的屈服强度或长期许用应力时,微裂纹随即产生并扩展,最终导致结构破坏。
常见的失效形式包括脆性断裂、应力开裂以及连接部位的脱出。在低温环境下,多数工程塑料的韧性下降,冲击载荷极易引发脆断;而在高温或长期受力状态下,屈服失效更为常见。此外,注塑过程中形成的熔接线若位于高应力区,其强度可能仅为本体强度的50%至70%,成为结构薄弱点。因此,理解材料在动态与静态载荷下的响应机制,是进行有效结构优化的前提。
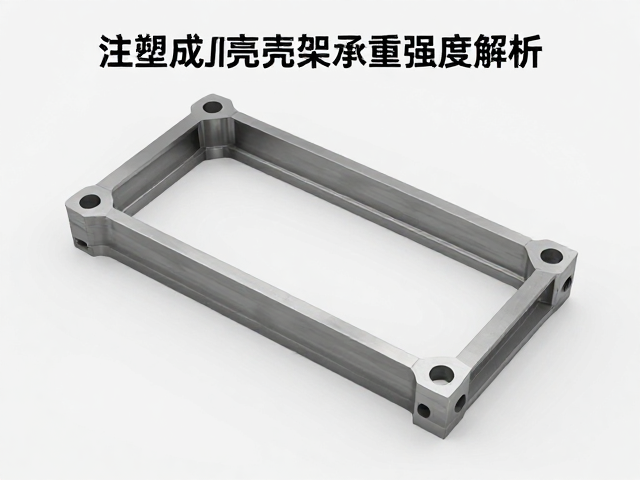
壁厚均匀性与过渡设计优化
壁厚均匀性是保证注塑件尺寸稳定性和力学性能的基础。过厚的壁厚会导致冷却时间延长,内部易产生缩孔或气泡,且收缩不均引发的内应力会降低整体强度;过薄则可能导致充填不足或熔接痕明显。设计时应遵循等壁厚原则,相邻壁厚之比建议控制在1:0.5至1:0.8之间,以平衡冷却速率和收缩变形。
在必须进行壁厚过渡的区域,应采用渐变圆弧过渡而非直角连接。过渡区域的长度建议大于3倍的壁厚差,确保截面变化平缓,从而分散应力集中。对于局部加强需求,优先通过增加肋板高度和厚度而非单纯增加主体壁厚来实现,这样能在不显著增加重量和材料成本的前提下,有效提升局部刚度和承重能力。
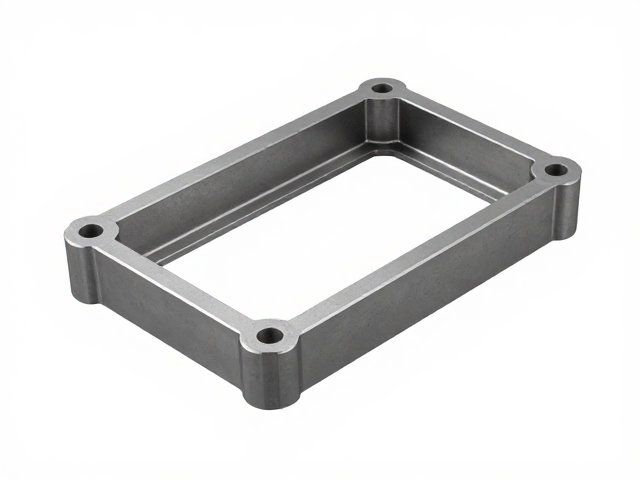
加强筋与支撑结构的设计逻辑
加强筋是提升壳架平面刚度和抗弯强度的关键结构,但其设计不当反而会成为应力集中源或导致表面缩痕。加强筋的高度通常建议不超过主体壁厚的3倍,厚度则宜为主壁厚的50%至60%,以避免因局部冷却缓慢而产生凹陷。筋位布置应垂直于主要受力方向,以最大化利用材料的抗弯截面模量。
在多点支撑或大跨度结构中,采用网格状或井字形加强筋布局能有效分散载荷,防止局部塌陷。对于承重关键部位,可引入三角形支撑结构,利用三角形的稳定性提升整体刚性。此外,加强筋根部需设置R角过渡,R角半径建议为0.5至1倍壁厚,以消除应力集中点,防止裂纹从根部起始扩展,确保长期承重的安全性。
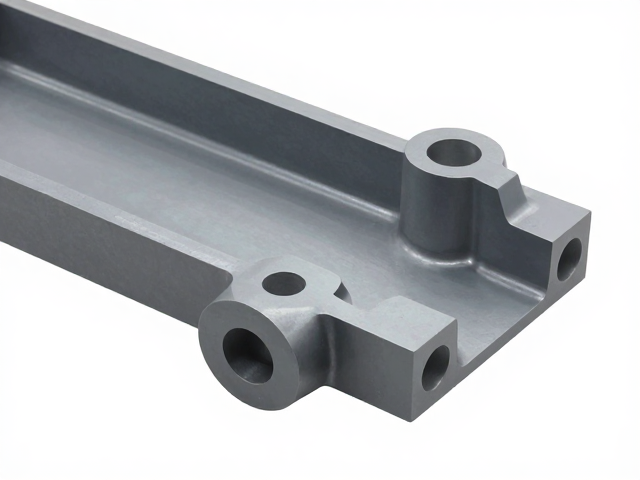
凸柱与连接界面的结构强化
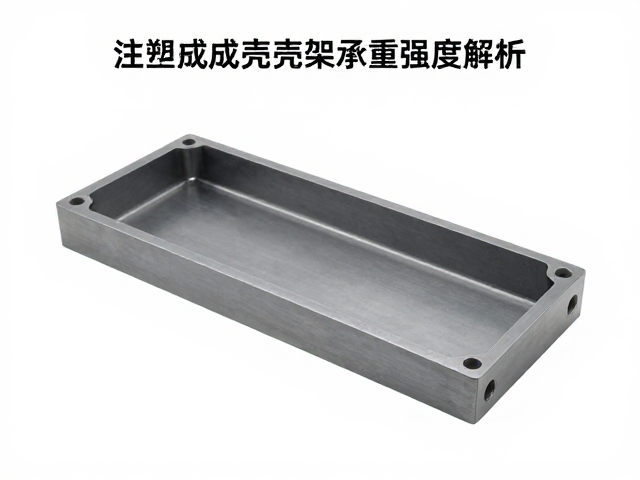
凸柱作为壳架与其他部件连接的核心,其根部承受极大的弯矩和剪切力,是结构失效的高发区。单一圆柱形凸柱在受力时易发生根部断裂或变形,因此需增加根部加强筋或采用扇形扩散结构。扇形筋应从凸柱根部向外辐射,覆盖角度不小于120度,以有效分散连接处的应力。
对于高承重连接点,可采用沉头孔配合螺纹嵌件的设计,以提供更高的抗扭强度和插拔寿命。嵌件周围的塑料层厚度需满足最小壁厚要求,防止注塑时因热量传导不均导致嵌件周围产生空隙或裂纹。此外,连接界面的配合公差设计需考虑塑料的热膨胀系数和蠕变特性,预留适当的间隙或采用自锁结构,确保在长期振动和温度变化下连接的可靠性。
材料选择与工艺参数对强度的影响
材料的选择直接决定了壳架的极限强度和长期使用性能。聚碳酸酯(PC)具有较高的冲击强度和耐热性,适用于高应力或高温环境;聚酰胺(PA)系列具有良好的耐磨性和机械强度,但吸湿性会显著降低其尺寸稳定性;ABS则成本低、易加工,适用于中等载荷场景。不同材料的弹性模量和屈服强度差异巨大,需根据具体工况进行匹配,不可盲目追求高强度而忽略加工难度和成本。
注塑工艺参数会显著影响制品内部结构,进而影响强度。较高的熔体温度可降低粘度,改善充填和熔接质量,但可能导致热降解;较高的保压压力有助于补偿收缩,提高密度和强度,但过高的压力会导致内应力残留。模具温度影响结晶度和分子取向,对于半结晶材料如PA、POM,较高的模温可提高结晶度,从而提升硬度和耐热性,但需平衡冷却周期。合理的工艺窗口是确保结构设计意图得以实现的保障。