高压油管耐压测试的核心标准解析
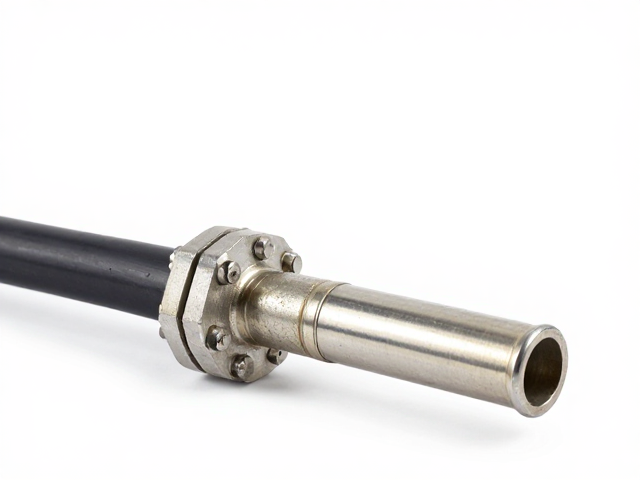
高压油管的耐压性能直接决定了液压系统的安全性与稳定性,国际主流测试标准通常依据SAE J184或ISO 7256规范执行。测试过程中,液压系统需对管体施加高于额定工作压力一定倍数的静压,例如额定工作压力为30MPa的管束,其静压测试压力通常设定为60MPa至90MPa之间,具体数值需严格参照原厂技术手册。保压时间一般维持在3至5分钟,期间需监测管路是否有渗漏、变形或破裂现象,任何可见的泄漏或永久性变形均视为不合格。
除了静压测试,脉冲疲劳测试是评估高压油管长期服役能力的关键环节。该测试模拟实际工况下的压力波动,通常要求在额定压力与爆破压力之间进行周期性变化。根据行业通用规范,测试频率多设定在5至10Hz,循环次数需达到数万次以上。在此过程中,油管接头处与波纹段是应力集中区域,需重点观察是否有微裂纹扩展或接头松动迹象。数据记录需包含压力峰值、谷值及循环次数,以确保测试结果的可追溯性。
高端钢喉材料与制造工艺的甄别要点
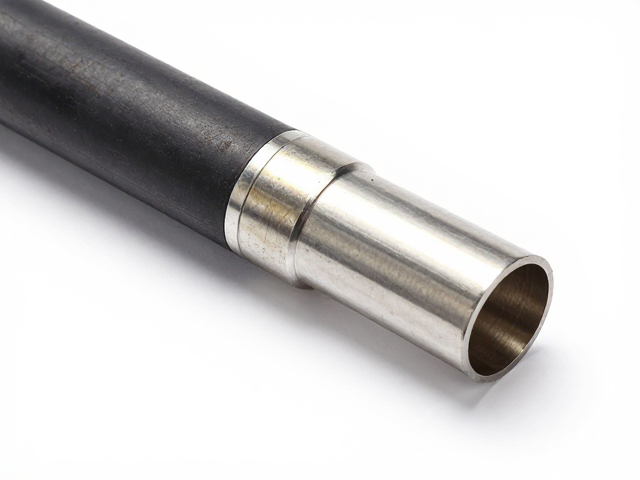
欧美高端钢喉在材料选择上普遍采用经过严格控制的合金钢,常见型号如SAE 100R17或R15系列对应的管材。这些钢材通常经过冷拔或冷轧成型,内壁经过精密珩磨处理,以确保流体通过时的低阻力和高清洁度。材料表面需经过喷丸强化处理,以消除表面微裂纹并提高抗疲劳强度。部分高端产品还会采用多层钢丝编织或缠绕结构,外层包裹耐油、耐气候的橡胶或聚氨酯护套,以应对极端环境下的腐蚀与磨损。
制造工艺的精细程度直接影响油管的使用寿命。高端钢喉的生产线通常配备自动缠绕机和高精度校直设备,确保每一层钢丝的张力均匀且层间贴合紧密。接头压接工艺多采用液压冷挤压技术,压接深度和压痕形状需符合标准模具要求,以保证连接处的密封性与抗拔出力。此外,成品油管需经过在线涡流探伤或超声波检测,以识别材料内部的夹杂物或缺陷,确保产品的一致性与可靠性。
选购指南中的关键技术参数对照
在评估高压油管性能时,额定工作压力与爆破压力是核心参考指标。正规厂家提供的产品规格表中,会明确标注不同管径对应的最大工作压力及最小爆破压力,通常爆破压力不低于额定压力的4倍。例如,某规格钢喉额定压力为30MPa,其最小爆破压力应至少为120MPa。选购时需核对产品铭牌或合格证上的压力等级标识,确保其满足设备系统的最大工作需求,避免因参数虚标导致安全隐患。
管径与连接端口的尺寸精度是确保系统兼容性的另一关键。高压油管的内径公差通常控制在±0.5mm以内,以保证流量稳定性。连接端口的螺纹规格需符合ISO 6149或SAE J1926等标准,牙型完整且无损伤。在实际选型中,需测量设备接口尺寸,并确认钢喉端部接头的法兰面或螺纹形式是否完全匹配。过大的间隙或螺纹配合不良会导致高压下泄漏,甚至引发接头脱落事故,因此精确的尺寸比对不可或缺。
认证标识与质量文档的核查逻辑
合规的高压油管产品应附带完整的质量证明文件,包括材质证明书、压力测试报告及合格证。材质证明书需详细列出钢材成分分析数据,如碳、锰、硫、磷等元素的含量范围,以验证材料是否符合预定牌号要求。压力测试报告应由具备资质的实验室出具,记录测试过程中的压力曲线、保压时间及结果判定,报告中应包含唯一性编号以便追溯。
国际通行的认证标识可作为初步筛选依据。例如,CE认证标志表明产品符合欧盟机械指令的安全要求,而UL认证则代表其在北美市场符合特定的安全标准。选购时需检查标识的清晰度及完整性,避免购买无标识或标识模糊的产品。同时,部分高端产品可能通过ISO 9001质量管理体系认证,这反映了生产过程的规范化程度。核实这些文档的真实性与有效性,是确保所购产品符合行业规范的重要步骤。