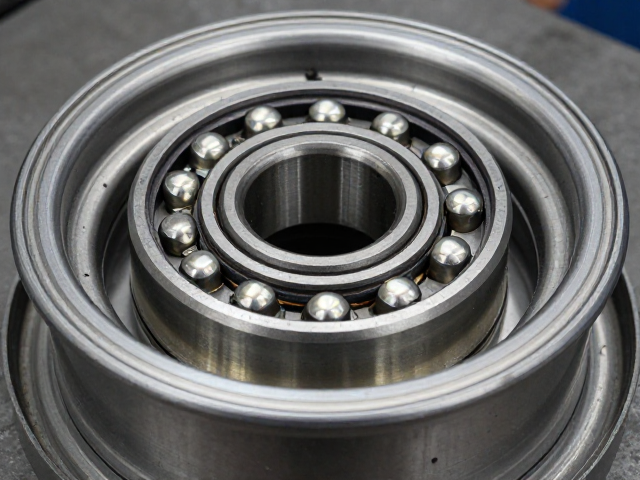
压装前轮圈与轴承的精密配合设计
轮圈骨架与轴承的压装结合,核心在于消除微观间隙以实现力的均匀传递。工程实践中,通常采用过盈配合或过渡配合作为基础设计逻辑,其中过盈量的大小直接决定了界面的摩擦阻力与抗剪切能力。为确保承载强度,设计师需依据轴承外径与轮圈内孔直径的公差等级,计算出理论过盈区间。这一过程并非随意设定,而是需要参考ISO 3040或GB/T 275等标准中关于旋转部件配合推荐的公差带,确保在静态负载下,接触面能产生足够的正压力以抵抗松动。
表面处理与清洁度是维持配合精度的隐形基石。在压装作业启动前,轮圈安装孔与轴承外圈必须经过严格的超声波清洗或干冰清洗,彻底去除加工残留的切削液、金属微粒及氧化皮。任何微小的异物颗粒在高压压入过程中都可能形成应力集中点,导致微观裂纹或降低有效接触面积。此外,部分高精度应用场景会要求在配合表面涂抹极薄的二硫化钼润滑剂或专用压装油,这有助于降低摩擦系数,防止因摩擦生热导致的材料微观组织变化,从而保护金属基体的完整性,为后续的高承载表现奠定物理基础。
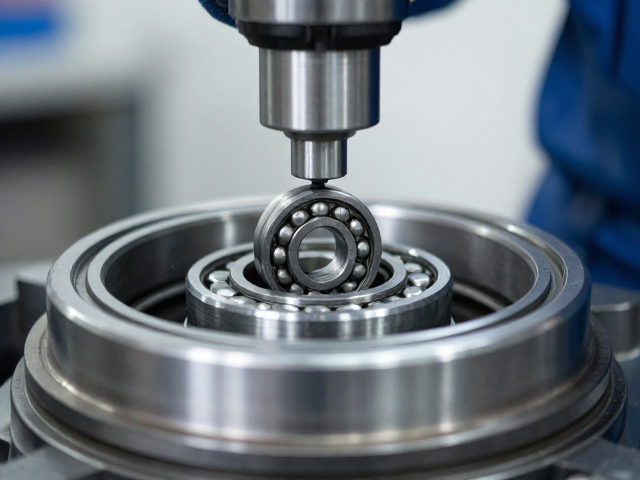
压装过程中的力值控制与过程监控
压装并非简单的机械推入,而是一个需要实时监控力-位移曲线的动态过程。在自动化产线中,伺服压装机被广泛采用,其优势在于能精确控制压入速度(通常维持在2-10mm/s)以及实时采集压装过程中的轴向压力数据。通过对比标准力-位移曲线,操作人员可以即时识别异常。例如,若曲线在初期出现陡升,可能暗示孔轴配合面存在毛刺或干涉;若曲线中途出现波动或下沉,则可能意味着轴承滚道受损或润滑失效。这种基于数据的过程控制,比单纯依赖最终压入深度更能有效保证装配质量的一致性。
温度变化对金属材料的弹性模量和尺寸稳定性有着显著影响,因此压装环境的温控管理至关重要。大多数高精度压装作业要求在20±5℃的环境下进行,以避免因材料热胀冷缩导致的过盈量计算偏差。对于大型或重型轮圈组件,压装前还需对零件进行等温处理,使轴承与轮圈达到热平衡状态。此外,压装速度需根据材料屈服强度进行优化,过快的速度可能导致局部塑性变形加剧,甚至引发绝热剪切,而过慢则可能增加生产节拍压力。科学的速度曲线设计,能确保材料在弹性范围内完成形变,最大化保留材料的屈服强度储备。
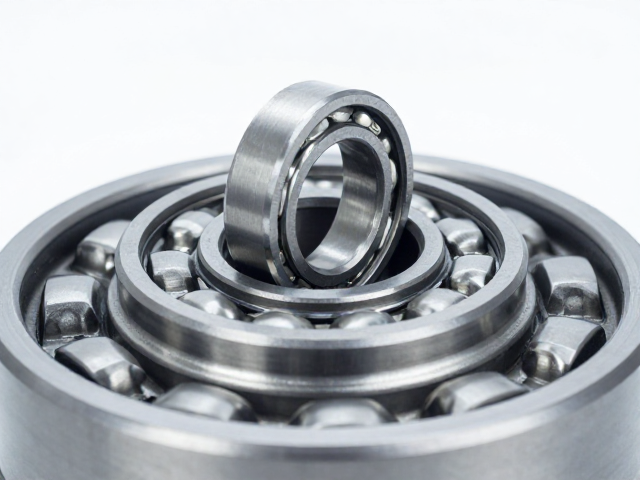
压装后的无损检测与精度验证
压装完成后的即时验证是确保长期耐用性的关键防线。传统的深度测量虽能确认轴承是否到达位,但无法反映配合面的真实结合状态。目前行业主流采用超声波探伤或激光干涉仪进行无损检测。超声波检测能够穿透金属基体,识别出口径内部的脱粘、裂纹或未完全贴合的空隙,这些隐蔽缺陷往往是日后疲劳断裂的起源。通过扫描整个配合圆周,生成严密的结合状态图谱,可确保轮圈与轴承之间不存在局部应力集中区,从而提升整体结构的抗疲劳性能。
径向跳动与端面圆度的复测是评估压装几何精度的核心指标。使用高精度三坐标测量机或专用跳动检测仪,对压装后的轴承外圈进行多点位测量。根据GB/T 307.1滚动轴承通用技术条件,径向跳动超差会导致轮圈在旋转过程中产生周期性振动,长期运行会加速轴承滚道磨损,进而引发结构性失效。通过修正压装工装或调整压装路径,将径向跳动控制在微米级别,能有效降低轮圈在复杂路况下的动态载荷响应,确保车辆在满载或高速工况下的结构稳定性与行驶平顺性。
长期服役下的疲劳寿命与失效预防
轮圈骨轴承在车辆行驶中面临着交变载荷、冲击载荷以及腐蚀环境的多重考验。为了提升耐用性,材料的热处理工艺需经过严格优化。通常采用调质处理或表面渗碳淬火,以提高轮圈骨架芯部的韧性与表面硬度。这种“外硬内韧”的组织结构,既能抵抗表面接触应力引起的点蚀和剥落,又能通过芯部的塑性变形吸收路面冲击能量,防止脆性断裂。通过疲劳试验机模拟实际工况下的十万次甚至百万次循环加载,验证配合界面的抗松动能力,是验证工艺可靠性的必要手段。
环境适应性设计也是确保长期稳定运行的重要环节。在高温、高湿或盐雾环境中,金属间的电化学腐蚀可能破坏微观结合面,导致摩擦系数降低和预紧力丧失。因此,压装工艺中常引入防腐蚀涂层或密封结构设计,隔绝水分与氧气进入配合界面。同时,定期维护中的预紧力检查与状态监测,能够及时发现因长期服役导致的微观磨损征象。通过建立严密的全生命周期数据追踪体系,分析失效模式,持续迭代压装参数与材料选择,从而在理论上和工程实践中最大化延长轮圈骨轴承组件的使用寿命。