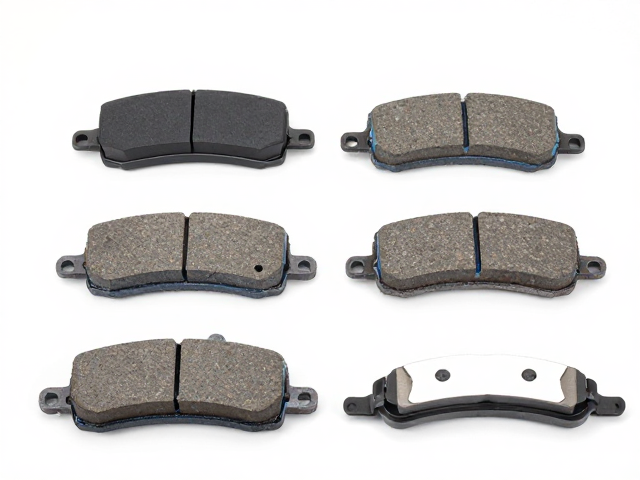
制动块与刹车蹄块的本体结构差异
摩托车制动系统中的制动块通常指盘式制动器中夹持刹车盘摩擦的片状组件,其核心由摩擦材料、背板及固定销构成。摩擦材料的选择直接决定了制动力矩的线性表现,常见的配方涵盖半金属、陶瓷纤维以及有机树脂复合材料。半金属配方导热性优异且耐磨,但在低温环境下可能需要更长的预热过程;陶瓷配方则侧重于低粉尘与低噪音表现,适合城市通勤场景。背板作为结构支撑,需具备极高的抗热衰减能力,防止因高温导致的热变形或断裂。
刹车蹄块则多见于鼓式制动系统,呈弧形设计,通过销轴固定在制动鼓内部。当制动鼓旋转时,蹄块受凸轮或连杆推动向外扩张,贴合制动鼓内壁产生摩擦力。这种结构具有自增力效应,即在制动过程中,摩擦力会辅助推动蹄块更紧密地贴合制动鼓,从而用较小的输入力获得较大的制动力。然而,鼓式结构散热效率相对较低,长时间连续制动易出现热衰退现象,因此多用于摩托车后轮或低速踏板车型。
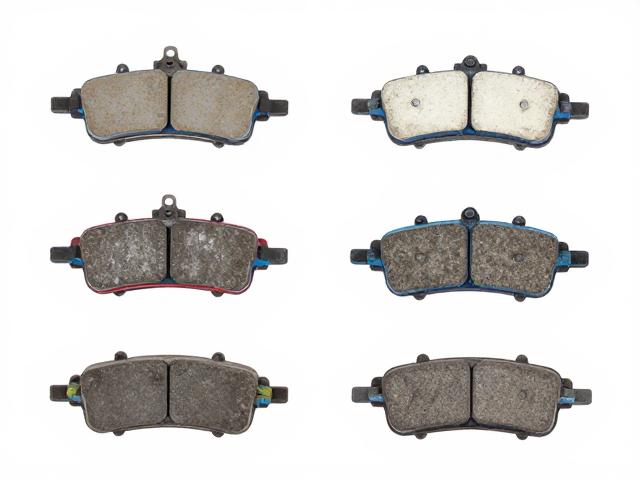
选购时的材质与规格核对
在挑选制动组件时,首要步骤是确认车辆制动系统的类型,盘式对应制动块,鼓式对应刹车蹄块,两者不可混用。对于制动块,需关注摩擦块的厚度及背板材质,市售正品制动块厚度通常在10mm至15mm之间,具体数值需参照原厂维修手册。摩擦材料表面应平整无裂纹,背板与摩擦块粘接处无脱胶迹象。若为高性能改装需求,需核实摩擦块是否经过高温烧结处理,以确保在赛道级高温环境下保持稳定的摩擦系数。
针对刹车蹄块,选购重点在于弧形的曲率半径是否与制动鼓内壁完全匹配。不同车型、不同年份的制动鼓直径和宽度存在细微差异,直接套用可能导致接触面积不足或干涉。此外,需检查蹄块表面的摩擦衬面是否均匀无油污,铆钉或粘胶是否牢固。部分老款车型使用铆接式蹄块,需确认铆钉头是否低于摩擦表面,以防磨损后铆钉直接摩擦制动鼓造成损坏。所有零部件应具备清晰的型号标识,以便通过官方渠道或正规经销商进行真伪核验。
安装前的准备工作与安全检查
安装前需彻底清洁制动卡钳、制动盘或制动鼓内部,去除积存的灰尘、油污及金属屑。使用专用清洁剂清洗制动块背板,确保无残留油脂,因为油脂会显著降低摩擦系数并导致制动异响。检查制动盘表面是否有深划痕或严重磨损,若盘面厚度低于最小安全阈值或变形量超出规定范围,必须同步更换,否则新装制动块无法发挥正常效能且易产生抖动。对于鼓式制动,需清理制动鼓内壁,检查回位弹簧是否弹性正常,确保制动蹄能顺畅回位。
确认所有紧固件,如卡钳导向销、固定螺栓、蹄块销轴等无锈蚀或滑丝现象。安装过程中严禁使用油性润滑剂接触摩擦表面,仅可在金属接触面或滑动部位使用耐高温润滑脂。佩戴防护手套与护目镜,避免摩擦材料粉尘直接接触皮肤或眼睛。若更换的是整组制动组件,建议同时检查制动油管是否有渗漏,制动液液位是否在标准范围内,确保液压系统或机械传动系统的完整性,避免在后续测试中出现制动失效风险。
制动块的标准安装流程
将新制动块放入制动卡钳支架时,需确保摩擦块准确嵌入定位槽,背板与卡钳活塞或支撑点接触平整。安装卡钳时,先用手将导向销拧入,确认螺纹顺畅后,使用扭矩扳手按照原厂规定力矩紧固,通常为20-40Nm,具体数值依车型而定。安装完毕后,轻摇卡钳检查是否有异常松动,确保制动块与制动盘之间的间隙均匀。对于带有磨损传感器的车型,需将传感器线束正确卡入卡钳预留槽,避免安装过程中被夹断或磨损。
安装完成后,在未启动发动机前,多次踩下或拉动制动踏板/手柄,直至感受到明显的阻力建立,这一步骤旨在让制动块与制动盘/鼓充分贴合,并排出液压系统中可能存在的微小空气。检查制动液位是否因活塞回位而上升,若超过MAX刻度需适当抽取,防止制动液溢出腐蚀漆面。初次行驶时,避免急刹或高负荷制动,建议在城市道路以中低速进行数次温和制动,使摩擦材料表面形成均匀的转移层,这一过程有助于提升制动脚感和制动力稳定性。
刹车蹄块的安装与调试要点
鼓式制动蹄块的安装需先拆卸制动鼓,取出旧蹄块并清理制动底板。安装新蹄块时,确保摩擦衬面朝向制动鼓内壁,蹄块两端准确套入固定销或支撑杆。注意回位弹簧的安装位置,上弹簧负责将蹄块拉回,下弹簧提供初始张力,安装时需使用专用工具拉伸弹簧,避免强行撬动导致弹簧变形或断裂。安装完毕后,手动转动制动鼓,确认无摩擦异响,且转动顺畅无卡滞。
调试阶段需调整制动蹄块与制动鼓之间的间隙。对于机械式调整,通过旋转调整螺母改变蹄块初始位置;对于自调式结构,需确认调整机构在倒车或制动过程中能正常作用。安装制动鼓后,轻踩制动踏板,感受踏板行程是否过长或过软。若踏板行程正常但制动力不足,可能是蹄块未完全贴合或制动鼓失圆。路试时,注意观察制动后制动鼓温度变化,若升温过快,需检查制动鼓通风孔是否堵塞或蹄块摩擦材料规格是否不符。