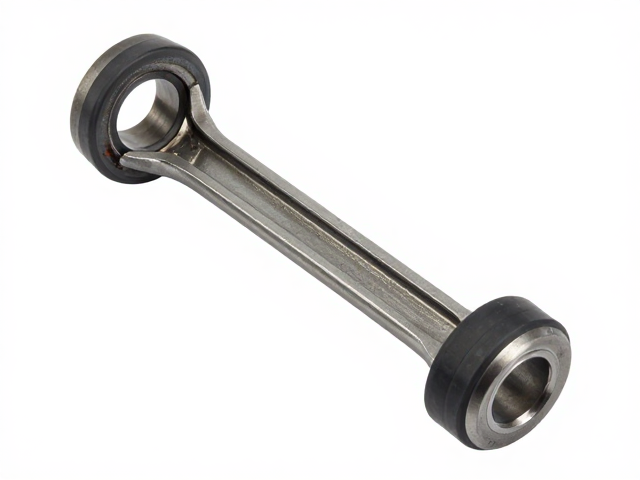
橡胶衬套连杆的表面预处理与清洁标准
橡胶衬套连杆在进入阳极氧化工序前,必须经过严密的表面预处理流程,这一环节直接决定了后续氧化膜的附着力与致密性。连杆通常由铝合金或镁合金制成,其表面若残留油污、氧化皮或机械损伤,会导致阳极氧化过程中电流分布不均,进而引发膜层发白、起皮或局部腐蚀。工业实践中,通常采用碱性脱脂剂配合超声波清洗技术,去除加工过程中残留的切削液和微粒杂质,随后通过酸性浸蚀去除自然氧化层,使基体表面呈现均匀的金属光泽。
清洁后的工件需经过严格的去离子水漂洗,以防止自来水中的氯离子或钙镁离子残留干扰后续化学反应。对于高精度要求的橡胶衬套连杆,还会引入喷砂或机械抛光步骤,以改善表面微观形貌,增加比表面积,从而提升氧化膜的结合强度。这一阶段的质量控制至关重要,任何微小的瑕疵都可能在后续的电化学过程中被放大,导致连杆在橡胶衬套装配后出现应力集中或密封失效,因此预处理环节需建立严密的检测标准,确保每一批次工件的表面状态符合工艺规范。
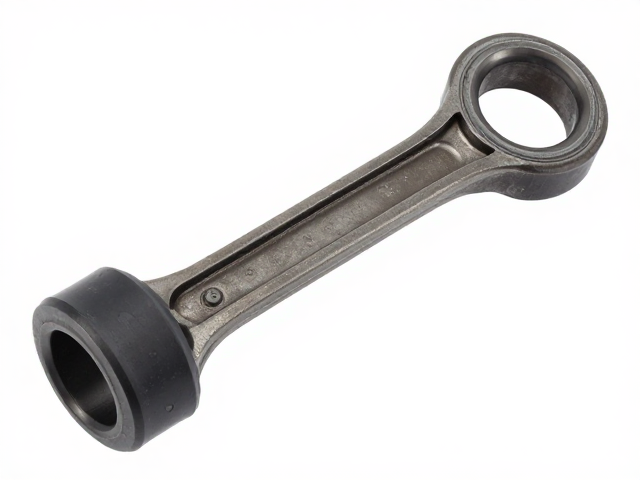
阳极氧化电解液的配方控制与电化学参数
阳极氧化过程的核心在于电解液的成分配比与电流密度的精准调控,常用的体系包括硫酸基、铬酸基或混合型电解液。对于铝合金连杆,硫酸阳极氧化最为普遍,其电解液通常由10%-20%的硫酸、少量添加剂(如铝盐或有机酸)以及去离子水组成。电解温度需控制在18-22℃之间,以维持氧化膜的生长速率与溶解速率的平衡。电流密度通常维持在1.0-2.5 A/dm²,这一参数直接影响氧化膜的厚度,一般要求连杆表面氧化膜厚度达到10-25μm,以满足橡胶衬套装配时的摩擦磨损要求。
在电化学反应过程中,阳极发生氧化反应生成氧化铝膜,同时伴随大量的热量释放,因此冷却系统需具备高效的温控能力,防止电解液温度过高导致膜层疏松多孔。电压通常控制在12-18V,过高的电压会导致膜层击穿,产生火花放电,损伤连杆表面。此外,电解液的铝离子浓度需定期监测,当浓度超过15g/L时,需通过沉淀或稀释方式调整,以避免影响氧化膜的透明度和耐腐蚀性能。这一阶段的参数稳定性是确保连杆防腐性能一致性的关键,任何波动都可能导致批次间的质量差异。
封孔处理对防腐性能的决定性作用
阳极氧化生成的多孔结构必须经过严密的封孔处理,才能赋予连杆优异的防腐性能。封孔原理是通过化学反应或物理作用堵塞氧化膜表面的微孔,常用方法包括热水封孔、中温封孔及镍盐封孔。热水封孔利用水合反应使氧化铝转变为氢氧化铝,体积膨胀从而封闭孔隙,这一过程需在95-100℃的去离子水中进行3-15分钟。中温封孔则使用含氟化镍或醋酸镍的溶液,在60-70℃下处理,相比热水封孔,该方法能耗更低且能改善膜层的耐磨性。
封孔后的质量评估主要依据孔隙封闭程度及耐腐蚀能力。通过沸水试验或磷酸-铬酸试验检测封孔效果,要求连杆表面无白霜、无腐蚀斑点。封孔不彻底会导致外界腐蚀性介质(如水分、氧气、盐雾)侵入基体,引发点蚀或晶间腐蚀,特别是在橡胶衬套工作环境中,可能因密封失效导致橡胶老化加速。因此,封孔工序后需进行严格的水洗和干燥处理,去除残留化学物质,确保连杆在后续装配及长期使用中保持稳定的防腐性能。
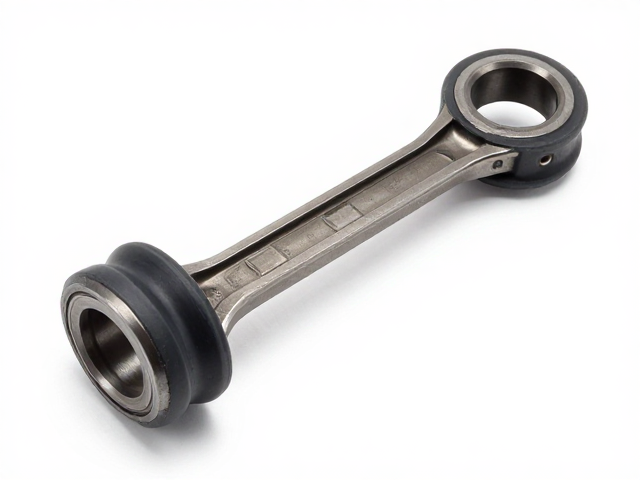
连杆在橡胶衬套工况下的耐腐蚀机理分析
橡胶衬套连杆在实际工况中,面临着振动、冲击以及环境介质的多重侵蚀,其防腐性能不仅取决于氧化膜本身的质量,还与橡胶材料的老化特性密切相关。阳极氧化膜作为硬质保护层,能有效隔离金属基体与外部腐蚀环境,减少电化学腐蚀的发生。当连杆与橡胶衬套配合时,氧化膜的微观粗糙度有助于橡胶材料的锚固,提高装配界面的结合力,防止因相对运动导致的磨损腐蚀。
在潮湿或盐雾环境中,氧化膜的致密性决定了腐蚀介质的渗透速率。高质量的封孔处理能显著降低氯离子等有害离子的侵入,延长连杆的使用寿命。此外,橡胶衬套在长期受力过程中会发生蠕变或应力松弛,若连杆表面防腐性能不足,产生的金属腐蚀产物可能嵌入橡胶内部,导致橡胶材料硬化、开裂,进而引发衬套失效。因此,阳极氧化处理不仅是表面装饰手段,更是提升连杆与橡胶衬套系统整体耐久性的关键工艺环节。