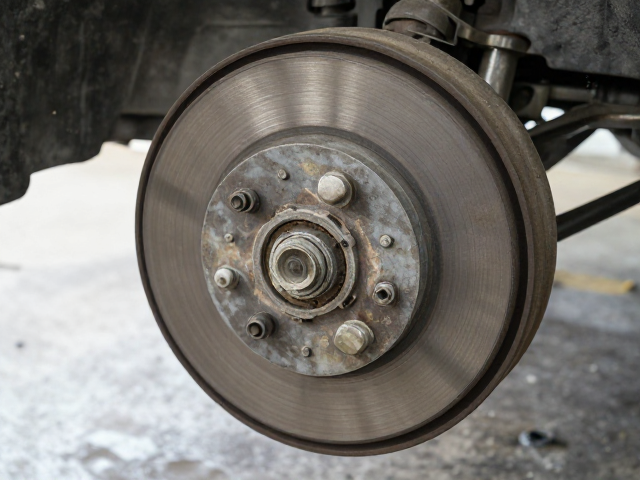
制动蹄老化对制动力性能的影响机制
制动蹄作为鼓式制动系统中的核心摩擦组件,其工作状态直接决定了车辆的减速效能。随着使用时间增加,制动蹄摩擦片会出现物理层面的磨损与化学性质的改变。摩擦材料中的结合剂在高温环境下会逐渐硬化,导致摩擦系数显著降低。当制动蹄表面形成光滑的釉质层或出现因过热导致的龟裂时,制动蹄与制动鼓之间的接触面积减小,摩擦力产生波动,驾驶员会明显感知到踩下制动踏板时的阻力变软,制动距离延长。
这种老化现象不仅限于摩擦片的表层,还包括制动蹄底板的变形以及回位弹簧的疲劳。底板轻微翘曲会导致制动蹄与制动鼓无法完全贴合,造成局部接触压力过大,引发异常磨损和热衰退。与此同时,老化变形的弹簧无法提供足够的回位力,使得制动蹄在松开踏板后不能完全脱离制动鼓,产生拖滞现象。长期处于这种半制动状态,会加剧制动鼓发热,进一步恶化制动性能,甚至导致制动失效,引发严重的安全隐患。
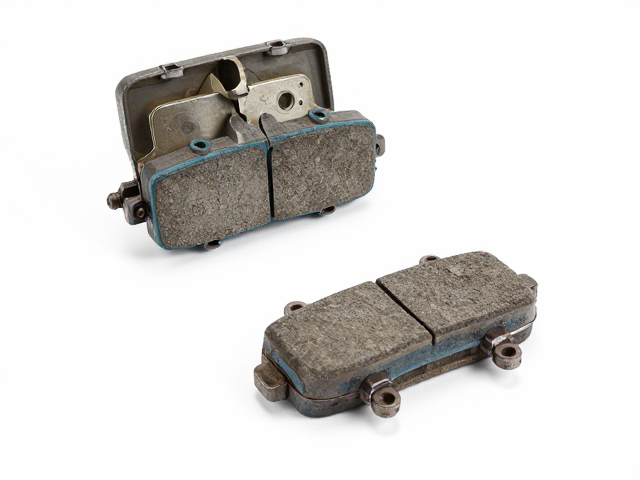
制动块更换的标准作业流程
更换制动块需要严格遵循车辆维修手册中的扭矩规格与安全规范,确保操作过程的准确性。拆卸过程中,需先松开制动蹄固定销或凸轮轴,取下制动蹄组件,注意观察摩擦片剩余厚度。若摩擦片厚度低于制造商规定的极限值(通常为2-3毫米),或发现摩擦材料脱落、硬化发黑,则必须立即更换。安装新制动块时,需清理制动鼓内壁的积尘与油污,检查制动鼓磨损情况,若鼓壁有深沟或直径超出最大允许值,需配合进行镟鼓或更换制动鼓。
安装新件后,需重新调整制动蹄与制动鼓之间的间隙,这是确保制动响应灵敏的关键步骤。对于手动调整式制动系统,需通过专用工具旋转调整杆,直至制动鼓能自由转动且无摩擦异响;对于自动调整式系统,需进行几次制动测试,让自动调整机构完成初始设定。安装过程中,所有金属接触点及弹簧挂钩处需涂抹少量高温润滑脂,防止异响和卡滞,但严禁将润滑脂沾染到摩擦片表面,以免导致制动失灵。
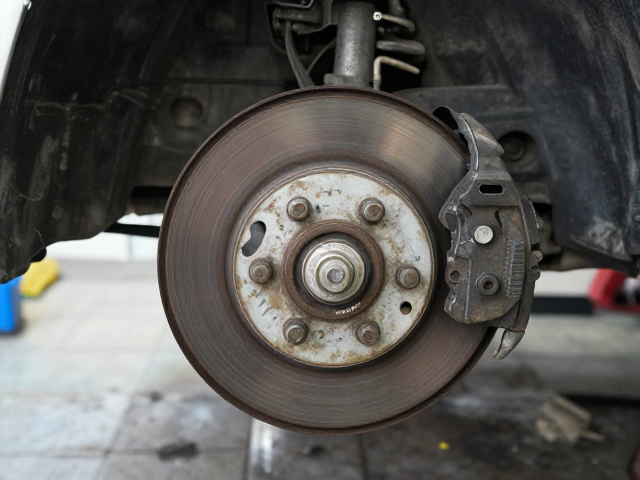
制动系统检修中的关键检测指标
制动系统的检修不能仅停留在更换摩擦件,必须对关联部件进行全面的健康评估。制动鼓的内径测量是必做项目,使用内径千分尺测量制动鼓工作表面的直径,若磨损导致直径超过原厂规定的新品直径上限(例如超过1.5毫米以上),即使外观无明显损伤,也建议更换,因为过大的间隙会导致制动踏板行程过长,影响驾驶安全。同时,检查制动蹄底板是否有裂纹或变形,确保制动蹄在运动过程中保持正确的几何姿态。
制动管路与液压元件的检查同样不可忽视。制动主缸、轮缸及连接软管需检查是否存在渗漏、老化开裂或膨胀现象。制动液需检测其含水量,当含水量超过3%时,制动液的沸点会降低,在频繁制动或高温工况下极易产生气阻,导致制动踏板踩下去感觉松软无力。此外,还需检查车轮轴承的预紧力,松动的轴承会导致制动鼓旋转不稳,加剧制动蹄的不规则磨损,因此需确保轴承处于良好的紧固状态。