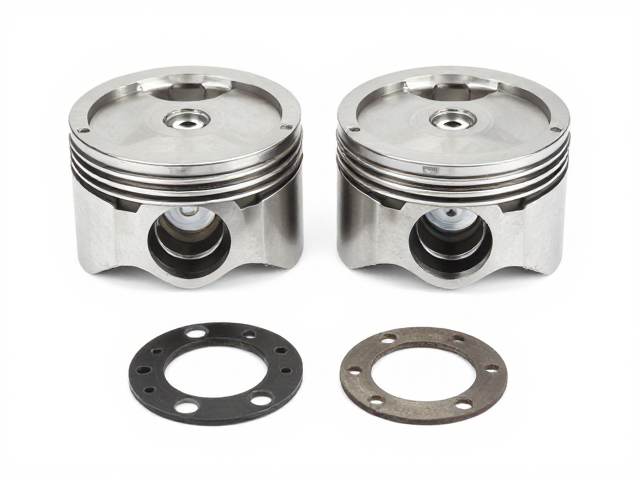
活塞套装核心组件解析与材质差异
活塞作为发动机心脏部位的关键运动件,其材质直接决定了散热效率与抗拉强度。目前市面上常见的150摩托车活塞主要分为铝合金铸造与锻造两种工艺,其中锻造活塞因内部金属纤维致密,能承受更高的爆发压力,通常应用于高转速或改装场景,而铸造活塞则因成本低、耐磨性稳定,是原厂代步车型的主流选择。在选购时,需重点关注活塞顶部的形状设计,平顶有利于燃烧室容积的统一,而凹顶或凸顶设计则会影响压缩比,进而改变发动机的动力输出特性,这一点在更换时需严格核对原车参数。
活塞环片作为控制机油消耗与密封气缸压力的核心部件,其材质与涂层工艺是区分普通款与耐磨升级款的关键。传统铸铁环片虽然耐磨但摩擦阻力较大,容易导致动力衰减;相比之下,采用二硫化钼涂层或经过特殊氮化处理的钢制环片,能在保持优异密封性的同时降低摩擦系数。耐磨升级款通常会在第一道气环表面增加等离子喷涂或DLC(类金刚石)涂层,这种微观结构能显著减少环片与缸壁之间的干摩擦,延长换油周期,同时提升冷启动时的润滑效果,避免早期磨损导致的烧机油现象。
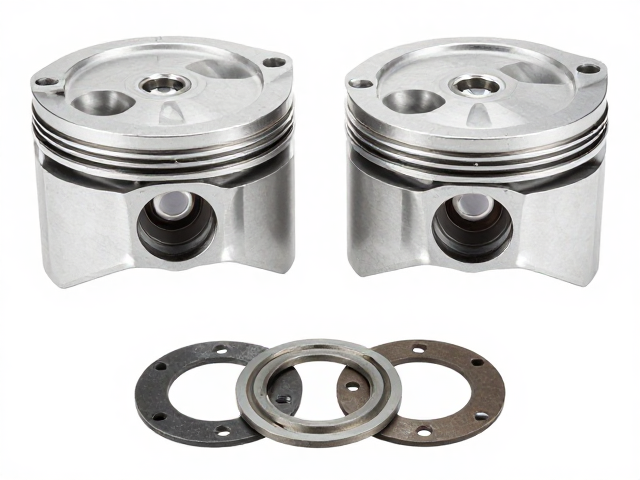
缸套配合与尺寸匹配的关键细节
活塞与缸套之间的配合间隙是决定发动机寿命的隐形指标,不同材质的活塞在受热膨胀后的形变规律不同,因此原厂设定的间隙标准存在差异。铝合金活塞受热膨胀系数较大,通常需要预留0.02mm至0.05mm的热膨胀间隙,而经过特殊热处理的高强度铝合金或钢顶铝裙活塞,其膨胀率较低,间隙要求更为精密。选购时必须确认活塞裙部的椭圆度设计,现代150摩托车活塞多采用非圆型裙部设计,以应对侧向压力,若强行使用间隙过大的通用件,会导致活塞敲缸、噪音增大甚至拉缸报废。
缸套的材质与表面处理技术同样不容忽视,许多升级款活塞套装常搭配蜂窝状珐琅或纳米陶瓷复合缸套。这类缸套表面形成的微孔结构能够储存机油,形成持续油膜,大幅降低摩擦磨损。在更换过程中,若原车缸套无明显拉伤或磨损台阶,仅更换活塞环片可能无法解决根本问题;若缸壁已有轻微划痕,则需配套更换强化缸套。值得注意的是,部分市售的“强化缸套”若未经过精密镗削处理,其内径公差可能不符合国标,导致装配后活塞运行轨迹偏移,因此在选购套装时,应优先选择提供原厂级尺寸规格(如标准尺寸、+0.25mm、+0.50mm等明确标识)的产品,避免因尺寸偏差引发机械故障。
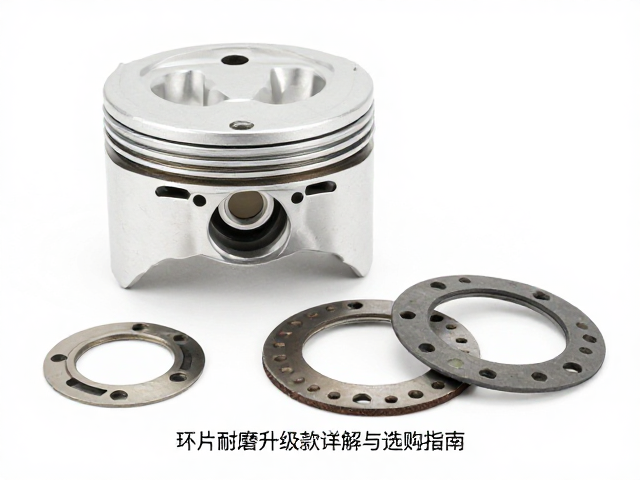
安装规范与磨合期的操作要点
活塞套装的安装质量直接决定了发动机的最终性能表现,清洁工作是第一步也是最重要的一环。在安装前,必须彻底清理曲轴箱内部,确保无金属屑、油污残留,同时检查连杆大头瓦与曲轴轴颈的配合间隙,若间隙过大,即使更换全新活塞也无法保证运行稳定性。活塞环的安装需严格遵循开口朝向要求,第一道气环开口应避开活塞销方向及侧向受力最大处,通常建议第一道环开口与第二道环开口呈180度分布,油环开口则与它们呈90度分布,以防止燃气泄漏和机油上窜。
磨合期的操作规范是延长活塞套装寿命的关键环节,新活塞与缸套表面微观上仍存在不平整,需要通过物理摩擦逐渐达到理想贴合状态。冷车启动后应避免立即高转速行驶,建议在前50公里内保持中低转速,让机油充分润滑各摩擦副。磨合期内需定期检查机油液位,观察是否有异常消耗,若发现排气管冒蓝烟或动力明显不足,应立即停机检查活塞环卡滞或密封不良情况。此外,磨合期内应避免长时间高负荷运行或紧急制动,待发动机温度稳定、怠速平稳后,方可逐步恢复正常驾驶习惯,确保活塞环与缸壁形成完美的磨合面。