制动盘沟槽的形成机理与视觉识别
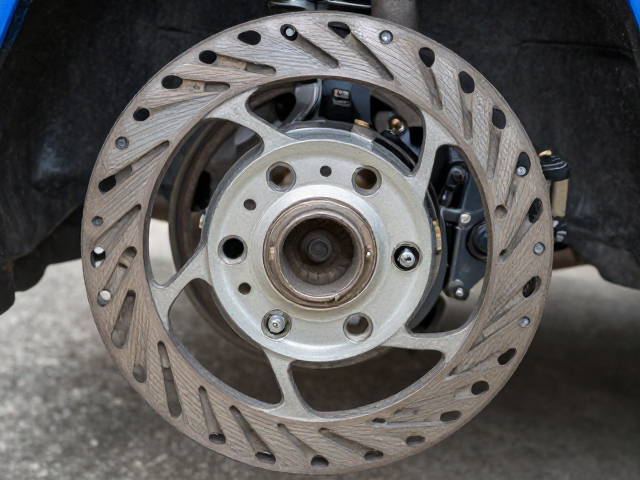
重载骑行环境下的制动系统面临着极端的热负荷与机械应力,制动盘表面出现的沟槽并非单一因素造成,而是摩擦材料中的硬质颗粒与盘体表面长期研磨的结果。当骑行者频繁进行长下坡或满载急停操作时,刹车片中的金属纤维或陶瓷颗粒会像锉刀一样嵌入或刮擦制动盘表面。这种微观层面的切削作用在宏观上便表现为环形凹槽。识别这些沟槽需要关注制动盘摩擦面上的反光均匀性,正常状态下,盘体应呈现连续、平滑的金属光泽;若发现局部暗斑或明显的同心圆划痕,即为沟槽初现的信号。
视觉检查时应结合光线角度进行多角度观察,侧面强光照射能更清晰地勾勒出沟槽的深度与宽度。沟槽通常起源于制动盘外缘,随着磨损加剧向中心扩散。在检查过程中,需区分正常的磨损痕迹与结构性损伤。正常的磨损表现为整体均匀变薄,而沟槽则是局部性的材料缺失。若发现沟槽边缘存在锐利的毛刺或裂纹延伸,这通常意味着制动盘内部应力集中,可能由过热导致的金属疲劳引起,此时视觉上的不规则纹理是判断材料状态的关键依据。
深度测量标准与安全阈值界定
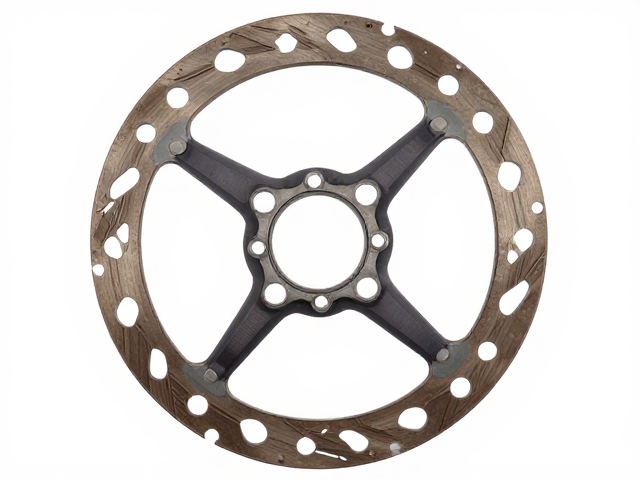
制动盘的安全使用周期高度依赖于其剩余厚度,这一数据直接决定了制动效能与散热能力。根据主流自行车制造规范,制动盘侧面通常刻有最小厚度标识,该数值即为法律与技术标准下的更换红线。在实际操作中,使用精密游标卡尺测量盘体边缘与中心区域的厚度是必要步骤。对于常见的140mm或160mm规格制动盘,其初始厚度多在1.6mm至2.0mm之间,当测量值低于厂家规定的最小值(通常为1.4mm左右,具体视车型而定)时,盘体刚度大幅下降,极易在重载下发生扭曲变形。
沟槽的深度同样会削弱制动盘的整体结构强度,过深的沟槽会导致刹车片接触面积减小,局部压强增大,进而引发制动抖动和噪音。一般而言,沟槽深度超过0.5mm即需引起高度警惕,若深度超过1.0mm,无论剩余厚度是否达标,制动盘的热容量分布已严重不均,继续使用存在极大安全隐患。测量时需选取沟槽最深处进行多点读数,确保数据的代表性。任何因沟槽导致的厚度不均,都会使制动盘在旋转时产生周期性振动,这种振动在重载下坡时可能瞬间放大,导致制动失效。
异常磨损的诱因分析与场景复盘
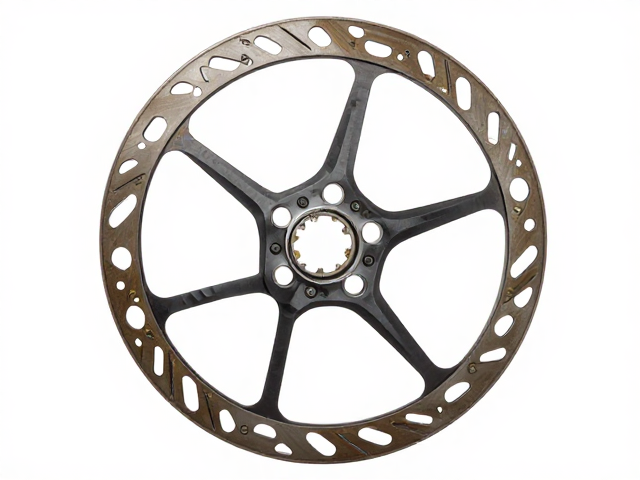
沟槽的生成往往伴随着异常的骑行场景,深入分析这些场景有助于从源头控制磨损。重载骑行中,制动力的施加方式至关重要。长时间拖刹或半联动状态下的制动,会使制动盘温度急剧升高至500摄氏度以上,导致金属表面硬化并加剧摩擦片的剥落。这种热损伤会改变盘体表面的微观结构,使其更容易被粗糙的刹车片颗粒切削。此外,路面环境中的沙尘、泥土混合物具有极高的研磨性,当这些异物进入刹车夹器与制动盘之间时,会像研磨膏一样加速盘体表面的沟槽形成。
机械结构的失准也是导致非均匀磨损的主要原因。如果刹车夹器的安装角度出现偏差,或来令片与制动盘未保持绝对平行,会导致单侧受力过大。这种偏磨现象会在制动盘一侧形成深邃的沟槽,而另一侧则相对完好。链条油污飞溅至制动盘也是常见诱因,油脂渗入刹车片与盘体之间,不仅降低摩擦力,还会导致刹车片表面硬化、结块,硬块在旋转中反复刮擦盘面,形成点状或条状沟槽。定期清洁制动盘并检查夹器固定螺栓的紧固力矩,是维持盘面平整的关键措施。
更换决策与安装规范
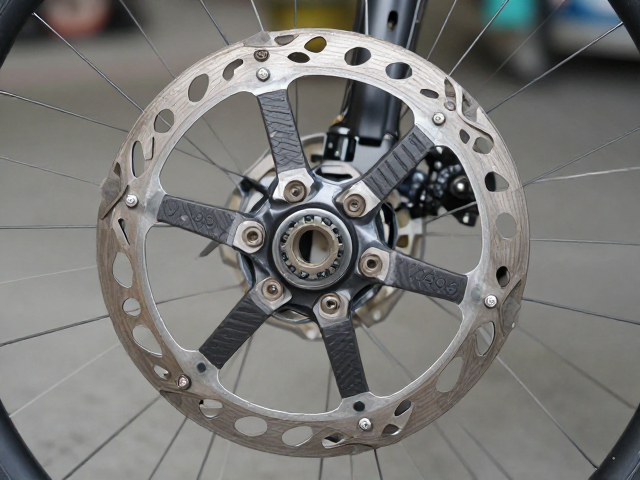
当制动盘出现不可逆的沟槽损伤或厚度低于安全阈值时,更换是唯一合规且安全的解决方案。在安装新制动盘时,必须确保所有紧固件使用规定的扭矩进行锁紧,过紧可能导致盘体变形,过松则会在骑行中产生松动异响。安装过程中需保持制动盘表面的绝对清洁,任何指纹、油污或灰尘都会影响初始制动性能。新盘在安装初期需要进行适度的磨合,避免在磨合期内进行极端重载制动,使刹车片与盘体表面逐渐适应,形成最佳的接触面。
更换后的制动系统需经过严密的功能验证。在空载状态下多次轻踩刹车,确认夹器回位顺畅,无摩擦异响。随后进行低速重载测试,感受制动力的线性反馈,确认无抖动或跑偏现象。若发现制动手感变软或制动力不足,需检查来令片是否安装到位,以及制动管路是否有空气残留。对于重载骑行者,建议建立制动盘定期检查档案,记录每次测量的厚度数据与磨损状况,通过数据趋势预判部件寿命,避免因突发磨损导致的安全事故。