滚轴压装外观毛刺产生的机理与缺陷特征
滚轴在压装过程中,由于配合间隙、润滑条件以及装配力的变化,接触面极易产生微观或宏观的毛刺缺陷。这些毛刺主要源于金属塑性变形时的剪切断裂,以及压配过程中滚轴与轴孔内壁的摩擦刮擦。常见的毛刺形态表现为沿压配方向延伸的线性飞边、环形堆积物或局部凸起,其高度通常在微米级至毫米级之间,宽度则受材料延展性和表面粗糙度影响较大。
毛刺的存在会直接破坏滚轴配合面的完整性,导致应力集中,进而降低零部件的疲劳寿命。在自动化生产环境中,肉眼难以对高速流转的滚轴进行逐一精细排查,传统的人工目视检测不仅效率低下,且极易因操作人员疲劳或主观判断差异导致漏检或误判。因此,建立标准化的外观毛刺检查体系,明确缺陷的判定阈值,成为提升压装质量一致性的关键环节。
外观毛刺检查的标准规范与量化指标
针对滚轴压装后的外观毛刺,行业标准通常依据GB/T 197-2003《普通螺纹 公差》或相关机械装配通用技术条件中关于表面完整性的要求进行界定,但具体数值需结合企业工艺窗口确定。一般规定,可见毛刺高度不得超过0.05mm至0.1mm,且不得有尖锐棱角,以免在安装或运行过程中划伤密封件或造成安全隐患。对于高精度轴承滚轴,毛刺允许范围更为严格,通常要求表面无肉眼可见的附着物,且在放大倍数下无明显突起。
检查过程中需明确毛刺的分布区域,重点排查压配端面、倒角处以及滚轴与配合面的过渡区域。标准中常规定毛刺不得延伸至有效配合长度范围内,且不得伴有裂纹、剥落等伴随性缺陷。此外,对于不同材质(如碳钢、合金钢、不锈钢)的滚轴,其毛刺的硬度与附着力不同,检查时需结合去毛刺工艺后的状态进行复核,确保残留毛刺在后续清洗或装配过程中不会脱落污染系统。
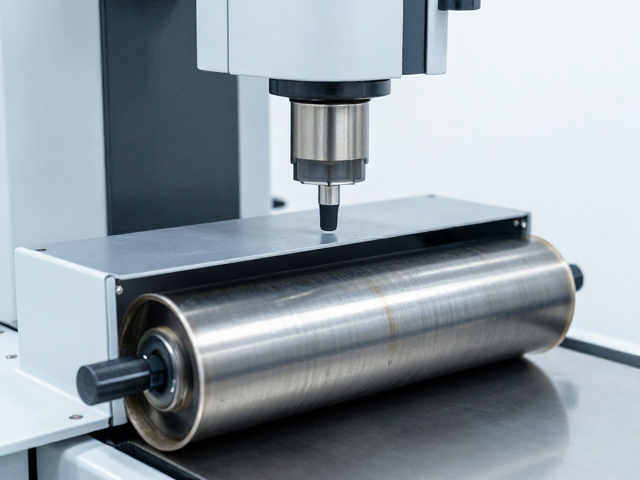
自动化光学检测方案的核心技术架构
自动化检测方案多采用高分辨率工业相机配合远心镜头,以消除透视误差,确保成像尺寸的准确性。光源系统通常选用高显色性LED条形光或环形光,通过调整光照角度和强度,增强毛刺与基体表面的明暗对比度,使微小缺陷在图像中呈现清晰的轮廓特征。为了应对金属表面的反光问题,偏振片或漫射光源常被引入光学系统中,以削弱镜面反射,突出表面纹理细节。
图像处理单元负责接收相机采集的信号,并通过边缘检测、阈值分割或深度学习算法识别毛刺特征。现代自动化检测系统常集成深度学习模型,通过大量标注样本训练,实现对不同类型、大小和形态毛刺的精准分类与定位。系统需具备实时处理能力,通常在毫秒级别内完成图像分析并输出检测结果,确保生产线节拍不受影响。
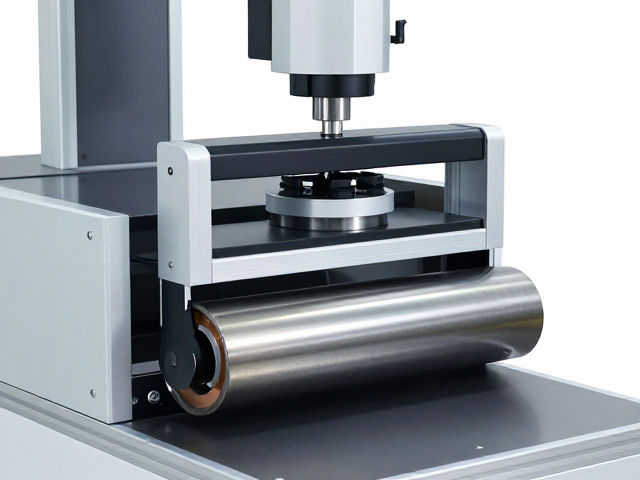
检测系统的实施要点与精度验证
实施自动化检测时,必须对检测区域的覆盖范围进行精确规划,确保滚轴在传送过程中无死角。相机安装角度、焦距以及光源位置需经过多次调试优化,以获得最佳成像效果。在实际运行中,需设置合理的判定阈值,区分工艺允许的轻微痕迹与真正需要剔除的毛刺缺陷,避免过度剔除造成材料浪费或误判导致不良品流出。
精度验证是确保检测系统稳定运行的必要步骤,通常采用标准缺陷样件进行比对测试。通过引入已知高度和宽度的阶梯状毛刺样板,验证系统对不同尺寸缺陷的检出率,确保漏检率和误检率控制在规定范围内(如漏检率低于0.1%,误检率低于1%)。同时,系统需具备数据追溯功能,记录每一批次滚轴的检测图像和结果,便于后续质量分析与工艺改进,形成闭环的质量管理体系。