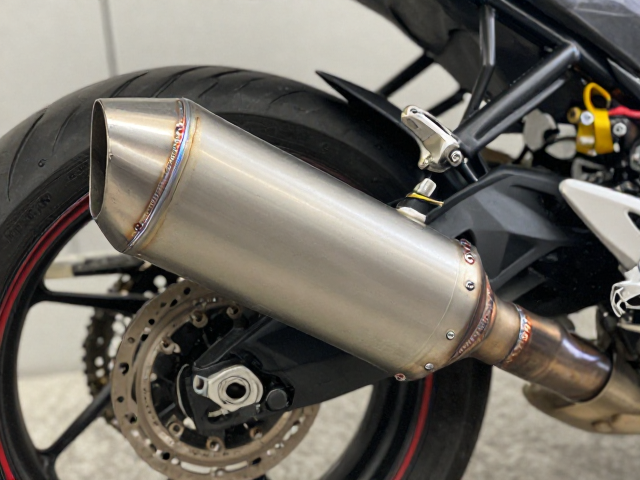
耐热脂在摩托车排气管焊缝的预处理与施工环境
摩托车排气管焊缝长期处于高温废气冲刷与机械振动的双重压力下,传统密封胶或普通修补剂难以在持续高温环境下保持附着力,容易导致焊缝开裂漏气。耐热脂作为一种高硅氧基或无机复合材料,因其能耐受数百摄氏度的高温且具备优异的粘结性,常被用于排气管局部焊缝的密封与加固。施工前必须彻底清理焊缝表面的油污、铁锈及旧漆层,使用钢丝刷或砂纸打磨至露出金属本色,这是确保耐热脂与排气管基材形成牢固化学键合的基础步骤。
施工环境的温度与湿度会直接影响耐热脂的固化效果。建议在干燥、通风且环境温度高于5摄氏度的条件下进行操作,避免在雨天或高湿度环境中施工,以防水分残留导致固化后出现气泡或脱落。涂抹时需确保焊缝区域完全覆盖,对于较宽的裂纹或缝隙,应先填充适量耐热脂,再用刮板压实,挤出内部空气,使修补材料与金属表面紧密贴合,形成连续且无空隙的保护层。
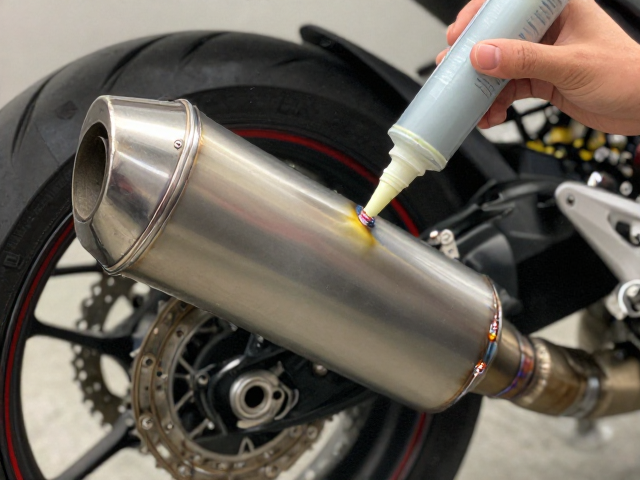
耐热脂的分层涂抹技巧与高温固化流程
耐热脂的涂抹并非一次性完成,分层施工能显著提升修补层的整体强度和耐热性能。第一层应薄涂并重点覆盖焊缝根部,利用其渗透性填充微观孔隙;待第一层表干(通常需15-30分钟,具体视产品说明书而定)后,进行第二层涂抹,第二层厚度需略大于第一层,以覆盖整个焊缝区域并提供足够的物理屏障。使用刮板或专用涂抹工具时,应保持表面平整,避免出现堆积或棱角,以免在高温下因受热不均产生应力集中。
固化过程是耐热脂发挥性能的关键阶段,许多用户误以为涂抹后即可立即承受高温,实则不然。刚涂抹完的耐热脂需要经历物理干燥和化学固化两个阶段。在车辆静止状态下,建议静置2-4小时让其自然干燥定型。若需加速固化或测试耐热性,可启动发动机怠速运行10-15分钟,使排气管表面温度缓慢升至60-80摄氏度,这一过程有助于耐热脂内部交联反应的完成。切勿在涂抹后立即进行高负荷驾驶或长时间高速行驶,以免未完全固化的材料在高温下软化脱落。
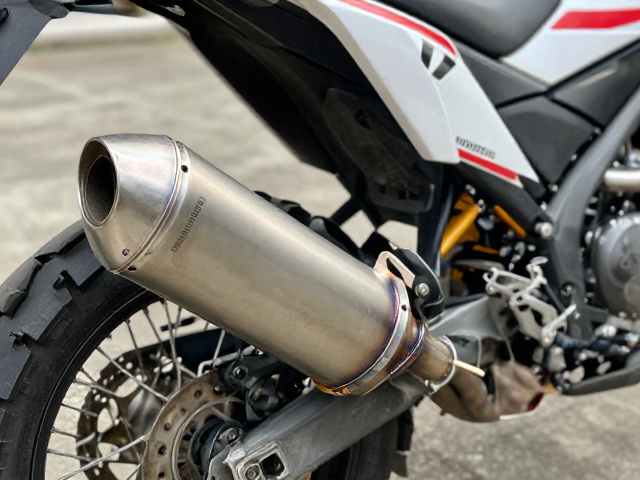
拉力车高温工况下的保护策略与日常维护
拉力车常年在复杂路况下行驶,排气管不仅承受高温,还易受到碎石撞击和泥沙掩埋。耐热脂修补后,其表面硬度通常低于原厂金属,因此在日常骑行中需特别注意避免硬物直接刮擦修补区域。建议在焊缝外部加装防护网或使用耐高温硅胶套进行物理隔离,既能防止机械损伤,又能减少泥沙堆积对耐热脂表面的侵蚀。对于经常进行越野或长途摩旅的车辆,应定期检查修补层的完整性,观察是否有裂纹、剥落或变色现象。
高温环境下,耐热脂的颜色和质地可能会发生轻微变化,这是材料正常的物理响应,只要修补层依然紧密附着且无漏气声,即视为有效保护。若发现修补处出现明显松动或脱落,需重新清理并补涂,避免继续使用导致排气管穿孔或废气泄漏影响发动机性能。对于经过多次修补或严重腐蚀的焊缝,耐热脂可作为临时应急或辅助加强手段,但若排气管结构件已发生实质性损坏,则需更换整个排气管组件,以确保证行车安全。