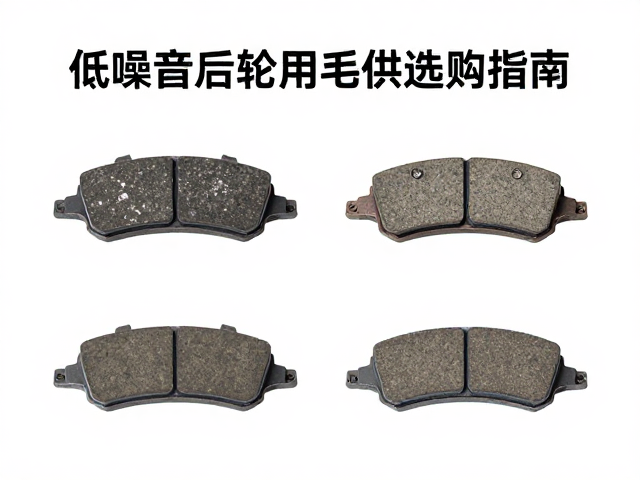
低噪音制动蹄块的核心材料与技术原理
制动系统在车辆行驶过程中承担着至关重要的安全使命,而刹车蹄块与制动鼓之间的摩擦生热与振动,往往是引发噪音问题的根源。传统铸铁或半金属材质的蹄块虽然耐磨且散热性能优异,但在低温或潮湿环境下容易因材质硬度不均产生高频振动,从而发出尖锐的啸叫。现代低噪音制动蹄块通常采用有机纤维、陶瓷颗粒以及特殊粘合剂复合而成,这种非石棉有机(NAO)或半陶瓷配方能够显著提升材料的阻尼特性,有效吸收制动过程中的微观振动。
除了材料配方的优化,表面处理工艺也是降低噪音的关键环节。高质量的制动蹄块在摩擦片表面经过精密研磨,确保与制动鼓的接触面平整度达到微米级标准,这减少了因接触不均导致的点接触噪音。部分高端产品还在蹄块背部粘贴了多层隔音橡胶垫或铜箔片,这些减震层能像隔音室一样阻断振动从蹄块向制动底板的传递,从而在源头上抑制噪音的产生,让制动过程更加静谧平顺。
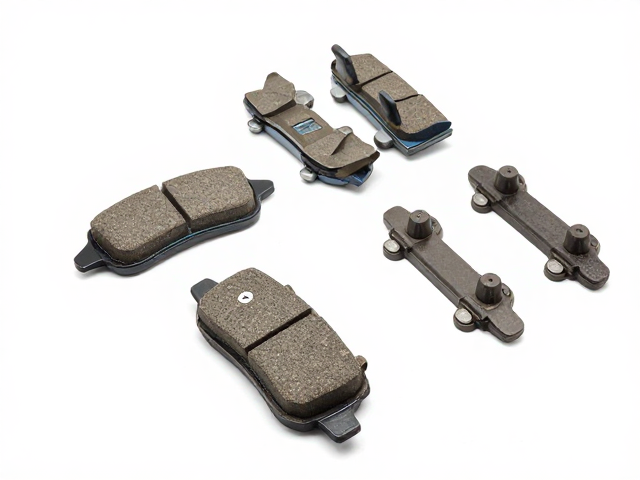
选购低噪音制动蹄块的关键性能指标
在挑选制动蹄块时,摩擦系数是决定制动效能的核心参数,但并非越高越好。过高的摩擦系数可能导致制动响应过于灵敏,容易引发车轮抱死或车辆抖动,因此符合国家标准且数值稳定的中低摩擦系数材料更适合追求舒适静音的用户。此外,摩擦系数的温度稳定性至关重要,优质蹄块在高温状态下仍能保持摩擦系数不剧烈衰减,避免热衰退现象,确保在连续制动后依然能提供线性且可预测的制动力。
除了制动性能,静音指数和环保特性也是不可忽视的选购要素。低噪音蹄块通常经过特殊的静音槽设计或消音槽处理,这些细微的结构可以切断声波在制动盘与蹄块间反射形成的驻波,从而降低噪音传播。同时,应关注产品是否符合环保法规,完全无石棉、无重金属离子析出的环保配方不仅保护车主健康,也能减少制动粉尘对环境的污染,部分高性能陶瓷蹄块在降低噪音的同时,还能显著减少制动粉尘的产生,保持轮毂清洁。
制动蹄块安装前的准备工作与安全检查
安装制动蹄块前,必须确保车辆停放在平坦坚实的地面上,并拉紧驻车制动,必要时使用千斤顶稳固支撑车辆,确保操作安全。拆卸旧款制动蹄块时,需先松开制动底板的固定螺栓,小心移除制动鼓,注意观察制动鼓内壁是否有严重划痕、沟槽或过热导致的蓝色变色现象。如果制动鼓内壁存在明显损伤,即使更换新的蹄块也无法获得理想的制动效果,此时需优先对制动鼓进行光磨或更换,以提供平整的摩擦基面。
在清洁过程中,使用专用制动系统清洁剂彻底清除制动底板、蹄块支架及制动鼓上的刹车粉尘和油污,避免残留物影响新蹄块的贴合度。检查制动蹄块上的定位销、弹簧和销套是否完好,如有磨损、变形或锈蚀,应及时更换,因为松动的固定件会导致蹄块在制动时发生位移,进而引发异响和制动抖动。确保所有活动部件涂抹适量的耐高温润滑脂,但务必避开摩擦片表面,防止润滑脂污染导致制动失效。
标准化安装流程与调试要点
将新制动蹄块安装至制动底板上时,需严格对照零件号确认左右方向,确保摩擦片正确贴合制动鼓的旋转方向。安装过程中,轻轻按压蹄块使其完全落入定位销或支架卡位,确保弹簧钩挂牢固,无松动迹象。安装完毕后,将制动鼓对准轴头推入,若遇到阻力不可强行敲击,应检查是否因蹄块未完全回位或制动鼓内壁有异物导致,确保制动鼓能顺畅安装且不干涉旋转。
安装完成后,在未装轮胎的情况下,多次踩下制动踏板,使制动蹄块与制动鼓初步贴合,随后进行低车速下的磨合测试。在干燥且安全的路段,以30-50公里/小时的速度行驶,间歇性轻踩制动踏板,进行约10-15分钟的温和磨合,此过程有助于清除摩擦片表面的脱模剂,使摩擦材料与制动鼓达到最佳接触状态。磨合结束后,路试检查制动响应是否线性,确认无异常噪音、抖动或异味,确保制动系统恢复至最佳工作状态。