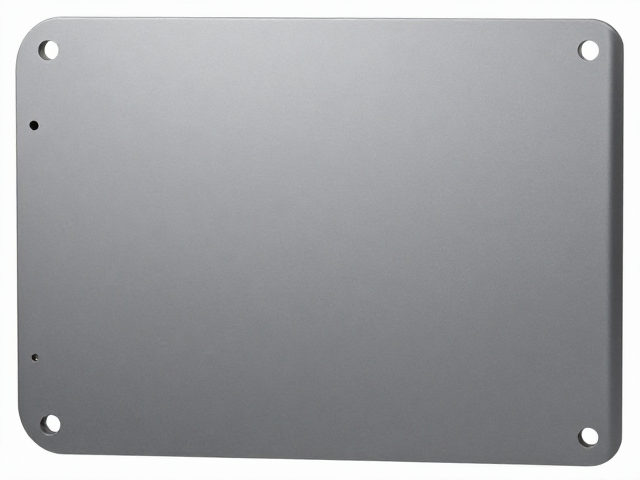
侧护板孔位精度的核心影响因素与公差控制
主机厂在配套侧护板时,孔位精度直接决定了总装阶段的匹配效率与最终产品的密封性能。侧护板通常采用注塑或冲压工艺成型,材料在冷却收缩或应力释放过程中会产生微小的形变,这种物理特性使得孔位精度成为质量控制中的难点。行业标准通常将孔位公差控制在±0.2mm至±0.5mm之间,具体数值需根据车身骨架的安装孔分布密度及连接方式(如卡扣、螺栓或铆接)进行动态调整。过松的配合会导致行驶过程中产生异响,过紧则可能因装配应力导致零件开裂或长期疲劳失效。
为了维持高精度的孔位稳定性,模具设计阶段需引入严密的模流分析与结构仿真。浇口位置的优化能有效减少因流动不均导致的翘曲变形,而加强筋的布局则需避开关键安装孔的热影响区。在实际生产中,注塑件的保压时间与冷却时间是决定尺寸稳定性的关键变量。主机厂通常会要求供应商提供基于CPK(过程能力指数)大于1.33的过程能力分析报告,以验证生产线在长时间运行下对孔位精度的保持能力。此外,夹具的刚性设计也是不可忽视的一环,缺乏高精度定位销的治具无法有效约束零件在成型后的残余应力释放,从而引发批量性的孔位偏差。
自动化检测技术在孔位精度管控中的应用
传统的人工测量方式已难以应对主机厂对侧护板孔位精度日益严苛的要求,三坐标测量机(CMM)与光学影像检测技术成为主流解决方案。CMM通过探针接触式测量,能够精确获取孔位的三维坐标数据,尤其适用于深孔或盲孔的内部特征检测,其重复定位精度可达微米级别。对于大批量生产场景,非接触式的结构光扫描或激光轮廓仪能快速获取零件表面全量数据,通过软件算法实时比对CAD数模,快速识别出口位偏移、孔径超差或边缘毛刺等缺陷。这种在线检测手段大幅缩短了质量反馈周期,使生产参数能在第一时间进行调整。
数据追溯系统的引入进一步提升了孔位精度管理的透明度。每块侧护板在出厂前生成的检测报告中,不仅包含孔径、位置度等关键尺寸,还关联了对应的生产批次、模具腔号、甚至注塑机台号。主机厂可通过MES(制造执行系统)实时调取这些数据,建立严密的质量追溯链条。一旦总装环节发现匹配异常,即可迅速锁定问题源头,判断是由于模具磨损、材料批次波动还是设备参数漂移所致。这种基于大数据的质量分析模式,使得孔位精度控制从被动的“事后检验”转变为主动的“过程预防”,有效降低了废品率与售后风险。
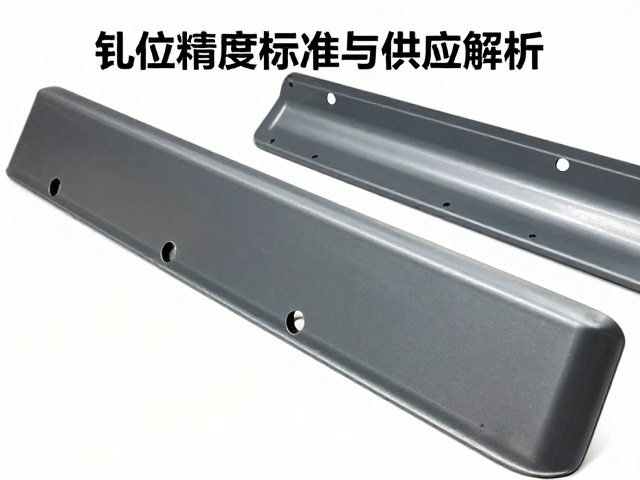
侧护板供应链协同与标准化对接流程
主机厂与零部件供应商之间的技术对接是确保孔位精度达标的前置条件。在模具开发初期,双方需共同确认GD&T(几何尺寸与公差)标注规范,明确基准系的定义,避免因理解偏差导致测量结果不一致。供应商需向主机厂提交详细的成型工艺窗口文件,明确温度、压力、速度等关键参数的控制范围,并定期更新模具维护记录,确保模具状态处于最佳水平。主机厂则会定期组织联合质量评审,对供应商的试模样件进行实车匹配验证,重点评估孔位在动态负载下的表现。
供应链的稳定性直接影响着孔位精度的长期一致性。原材料的批次间差异是导致尺寸波动的潜在风险,因此主机厂通常要求供应商对树脂或钢板原料实施严格的入厂检验,并监控其含水率、熔融指数等关键指标。在物流与仓储环节,侧护板的堆叠方式也需遵循严格规范,防止因挤压或跌落造成隐形损伤,进而影响孔位周边的结构强度与尺寸稳定性。通过建立长期稳定的战略合作关系,双方可共享质量数据,共同优化工艺参数,从而在成本控制与精度保障之间找到最佳平衡点,确保持续满足主机厂的量产需求。