黑色氧化层下的齿跳危机:失效机理与即时应对
驱动齿在运行过程中出现跳齿现象,通常意味着齿轮啮合精度已突破安全阈值,这往往源于齿面磨损、中心距变化或齿根疲劳断裂。黑色氧化处理作为一种常见的表面强化工艺,虽然提升了耐磨性和耐腐蚀性,但其形成的氧化膜较薄且脆性较大。一旦基体材料因过载或长期摩擦产生塑性变形或微裂纹,氧化层极易剥落,导致齿形轮廓改变,进而引发啮合干涉和跳齿。当设备出现异常噪音、振动加剧或定位不准时,必须立即停机检查,避免强行运转造成齿轮崩齿或轴系损坏。
面对跳齿问题,首要步骤是拆解并进行严密的尺寸测量。使用高精度三坐标测量机或专用齿轮检测仪,获取齿厚、齿距及公法线长度数据,对比原厂图纸公差范围。若发现齿厚磨损量超过允许值(通常对于精密传动齿轮,磨损极限约为原齿厚的3%-5%,具体需参照设备说明书),或齿面存在明显剥落、点蚀,则无法通过简单修复恢复精度,必须更换新件。若磨损轻微且仅表现为表面氧化层脱落,在确认基体材料无结构性损伤的前提下,可尝试修复后重新进行表面处理。
精准修复:从打磨到重处理的工艺闭环
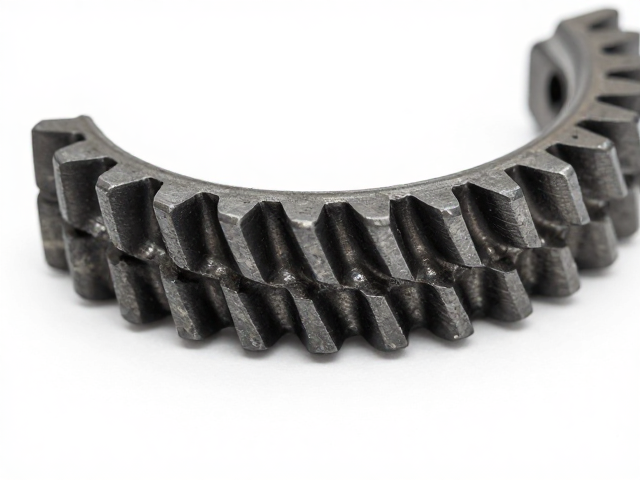
修复工作需从去除松动氧化层开始,采用细粒度砂纸或超声波清洗设备,彻底清除齿面的氧化皮、油污及金属碎屑,确保基体表面洁净无杂质。对于轻微磨损的齿面,可使用高精度齿轮磨削或珩磨工艺进行微量修整,恢复正确的齿廓形状和表面粗糙度。此环节对操作人员的技术要求极高,需严格控制磨削深度,避免因过度修整导致齿厚不足,引发新的啮合问题。修复过程中应实时监测尺寸变化,确保每一道工序都符合机械加工的精度标准。
完成机械修整后,需重新进行黑色氧化处理以恢复表面性能。传统的发蓝处理或专用黑色氧化液需在严格控制的温度、pH值和浸泡时间内进行,以确保生成的氧化膜致密且附着力强。修复后的齿轮需经过严格的去氢处理,防止氢脆风险,随后进行防锈油封保护。值得注意的是,氧化处理后的齿轮在重新装配前,需再次进行啮合间隙测试,使用塞尺或压铅法验证中心距和侧隙,确保其在标准范围内。任何未经严格复检的修复件严禁直接投入使用。
预防体系构建:工况优化与维护策略
跳齿现象的发生往往与安装精度和负载工况密切相关。预防工作的核心在于确保减速机或传动系统的同轴度,安装时需使用激光对中仪校正电机轴与负载轴的中心线,偏差应控制在0.05mm以内。定期检查联轴器缓冲垫和轴承状态,松动的连接件会导致冲击载荷,加速齿轮磨损。此外,润滑系统的有效性至关重要,需定期更换符合粘度等级要求的润滑油,保持油液清洁,防止杂质进入啮合区造成磨粒磨损。建立定期的振动监测机制,通过频谱分析提前识别齿轮早期故障征象。
长期运行中的预防性维护还需关注环境因素对传动部件的影响。在高温、多尘或潮湿环境下,应选用具有更好密封性能和抗氧化能力的润滑脂,并增加检查频率。对于频繁启停或冲击负载较大的设备,建议优化控制程序,平滑启动和停止曲线,降低瞬时扭矩对齿轮的冲击。同时,规范操作流程,严禁设备超负荷运行,避免因过载导致齿根应力集中而产生疲劳裂纹。通过标准化的维护保养记录,追踪齿轮运行数据,形成闭环管理,从而有效延长驱动齿的使用寿命,降低非计划停机风险。