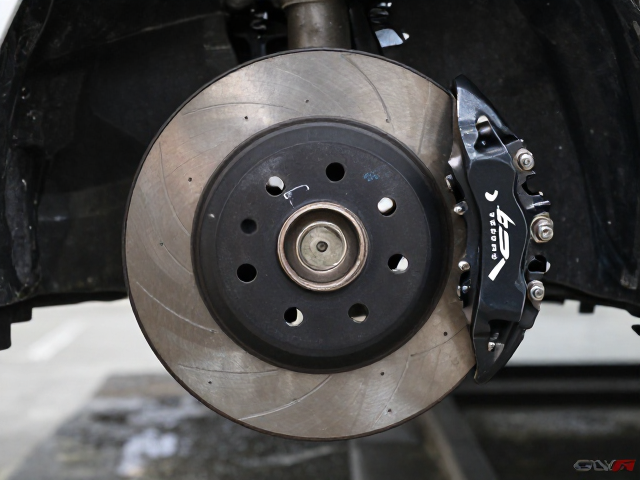
制动系统升级的底层逻辑与原厂几何约束
制动碟盘升级并非简单的尺寸替换,其核心在于在有限的轮毂空间内最大化制动摩擦面积与散热效率。原厂设计的制动系统通常遵循成本与性能的平衡原则,碟盘直径、厚度及散热鳍片结构均经过严密的台架测试与实车验证。当车主或改装团队试图通过加大碟盘提升制动力时,必须直面轮毂内腔空间这一物理瓶颈。许多原厂轮毂的内径设计紧凑,直接套用市面上通用的大尺寸刹车盘往往会导致碟盘边缘与轮毂内衬或悬挂部件发生干涉,这种物理上的不兼容是阻碍无损安装的首要障碍。
无损安装的定义在于不改变车辆原有的悬挂几何结构、不破坏原厂固定点位,且不影响车辆的安全性与合法性。这意味着升级方案必须严格遵循原厂制动系统的安装接口规范。所谓的“匹配”,实质上是寻找一种能够兼容原厂刹车卡钳安装孔位、轴头中心孔直径以及刹车盘安装面高度的解决方案。若强行通过打磨轮毂或修改悬挂摆臂来实现安装,不仅破坏了车辆的原厂状态,更可能因应力集中引发金属疲劳或共振,带来严重的安全隐患。因此,所有技术探讨的前提,是建立在对原厂制动系统三维数据的精准还原之上。
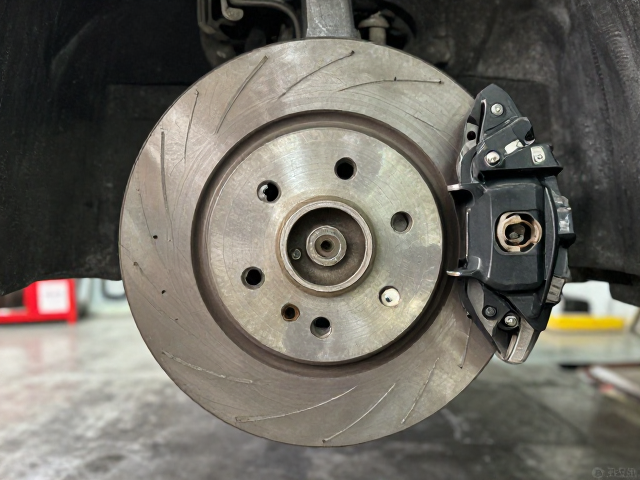
关键尺寸数据的测量与公差分析
要实现无损匹配,首要步骤是对车辆制动系统的关键几何数据进行精确测量。这包括原厂刹车盘的安装面到轮毂内衬的最小间隙、轴头中心孔的直径、刹车盘摩擦面的外径以及刹车盘本体的厚度。以市面上常见的紧凑型家用轿车为例,原厂制动盘直径多集中在210mm至280mm之间,而升级通常意在突破300mm甚至320mm的临界点。在这一过程中,必须获取原厂刹车卡钳的固定螺栓孔距、安装耳厚度以及卡钳活塞的有效行程范围。任何数据的模糊估算都可能导致安装失败,必须依赖高精度的游标卡尺或三维扫描数据进行确认。
除了静态尺寸,动态公差分析同样不可或缺。车辆在行驶过程中,悬挂系统会发生压缩与回弹,制动盘与卡钳之间的相对位置会随车轮跳动产生微小变化。如果升级后的碟盘边缘距离轮毂内衬过近,在遇到颠簸路面或重载情况下,悬挂压缩可能导致碟盘与轮毂发生刚性接触。此外,刹车盘在长时间高强度制动后会产生热膨胀,原厂设计的间隙通常预留了约2-5毫米的热膨胀余量。升级大碟盘时,若未计算热膨胀系数与悬挂行程,即便静态安装完美,动态行驶中也可能因热胀冷缩或震动导致异响或部件磨损。因此,所有尺寸数据必须结合动态工况进行冗余设计,确保在最极限状态下仍有安全间隙。
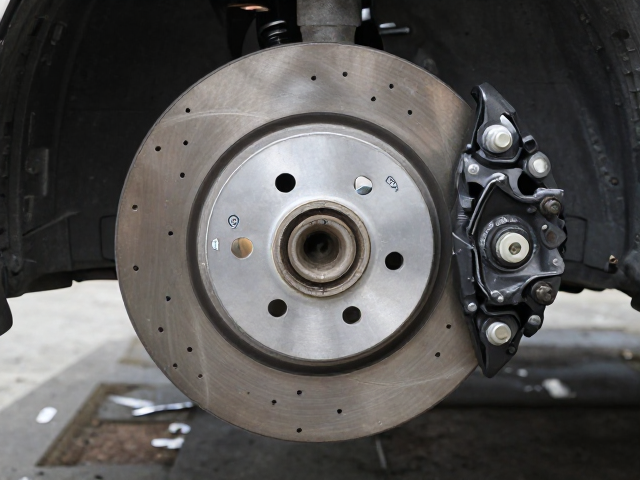
专用支架与垫片技术的应用策略
当加大尺寸的制动盘无法直接适配原厂卡钳安装位时,专用转向支架或转接垫片成为实现无损安装的关键技术手段。这类配件的设计初衷是填补原厂卡钳与加大碟盘之间的几何落差,同时保持原厂螺栓的原始受力角度。高质量的转接支架通常采用航空级铝合金或高强度钢制造,通过精密加工确保安装面的平行度与螺栓孔位的同心度。在安装过程中,支架与原厂副车架或转向节之间通常设有高精度垫片,用于消除因制造公差带来的装配间隙,防止车辆行驶中产生抖动或异响。
垫片技术的应用则更多体现在微调层面。在某些特定车型中,原厂刹车盘与卡钳的安装面存在细微的厚度差异,直接安装加大盘可能导致卡钳活塞行程不足,引发刹车拖滞或回位不良。此时,需要使用不同厚度的不锈钢垫片对卡钳安装面进行补偿,确保刹车片与加大碟盘的贴合度。值得注意的是,垫片的材质必须具备极高的耐磨性与抗腐蚀性,且不能改变原厂制动系统的受力结构。所有辅助配件的安装必须使用原厂规定的扭矩进行紧固,并配合螺纹锁固剂防止松动。通过支架与垫片的精密组合,可以在不改变悬挂结构的前提下,为加大碟盘提供稳固且合规的安装基础。
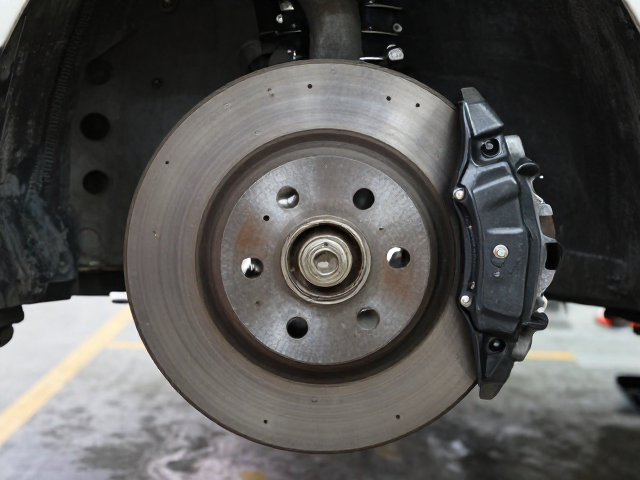
安装工艺规范与后期验证
精密的零部件需要匹配严苛的安装工艺。在安装加大制动盘时,必须确保轴头与刹车盘中心孔的清洁,避免油污或杂质影响同心度。刹车盘安装面与轮毂轴承端面的接触必须平整,任何微小的不平都会导致刹车盘在旋转中产生跳动,进而引发刹车抖动。建议使用扭矩扳手按照原厂规定的顺序和力度分步紧固螺栓,确保受力均匀。此外,刹车盘与轮毂的接触面也需涂抹少量防咬合剂,防止因电化学腐蚀导致拆卸困难,同时避免金属间直接接触产生的共振噪音。
安装完成后的验证环节是确保安全闭环的重要一环。首先进行静态检查,手动旋转车轮,观察刹车盘与卡钳、轮毂内衬之间是否存在摩擦或干涉,确认所有螺栓紧固到位且无松动。随后进行低速动态测试,在安全封闭路段以30-50km/h的速度行驶,轻踩制动感受踏板脚感是否线性,确认无异常抖动或异响。之后进行中高速度下的制动测试,验证加大碟盘在热态下的制动效能与稳定性。在整个验证过程中,需密切关注刹车片磨损情况及刹车油温度变化,确保升级后的系统在原厂设计极限内稳定运行。任何异常表现都需立即停止使用并重新检查安装细节,杜绝带病行驶。