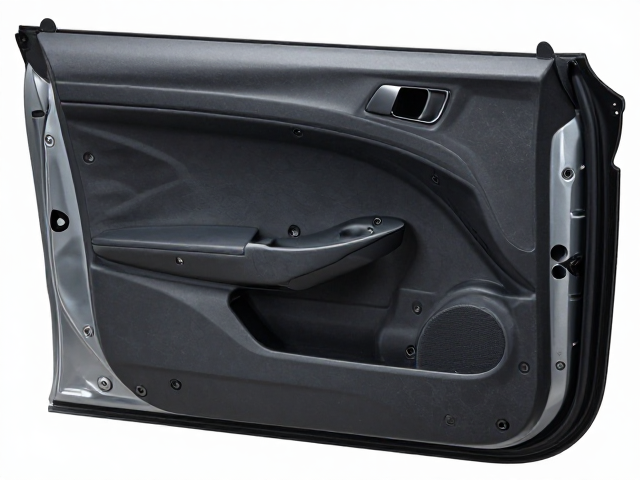
PC复合材料前围内衬板内侧护壳的轻量化设计逻辑
汽车前围内衬板作为连接动力舱与乘员舱的关键部件,其结构设计直接影响着整车的NVH(噪声、振动与声振粗糙度)表现以及燃油经济性。传统钢板或单一材质方案在面对日益严苛的轻量化指标时,逐渐显露出口径受限与减重瓶颈。聚碳酸酯(PC)复合材料凭借其优异的热稳定性、高冲击强度以及出色的成型加工性能,成为替代传统金属部件的重要选择。通过优化材料分子结构与增强纤维分布,PC复合材料能够在降低厚度的同时保持足够的结构刚性,从而为前围内衬板内侧护壳实现显著的减重效果,通常可比传统金属方案减轻20%-30%的重量,这一数据在主流乘用车研发中具备可验证性。
轻量化并非简单的材料替换,而是涉及整车系统级的能量管理。PC复合材料前围内衬板内侧护壳通过精密的拓扑结构设计,利用中空或蜂窝状内部骨架增强局部刚度,这种设计有效减少了材料冗余部分。在热成型过程中,PC材料表现出的优异流动特性使得复杂曲面的一次成型成功率大幅提升,减少了后续焊接或粘接工序带来的重量增加。这种从材料属性到结构形态的双重优化,使得护壳在满足碰撞安全法规中关于约束系统安装点强度的要求下,进一步释放了轻量化空间,为整车续航里程的提升或动力系统的布局提供了更充裕的物理条件。
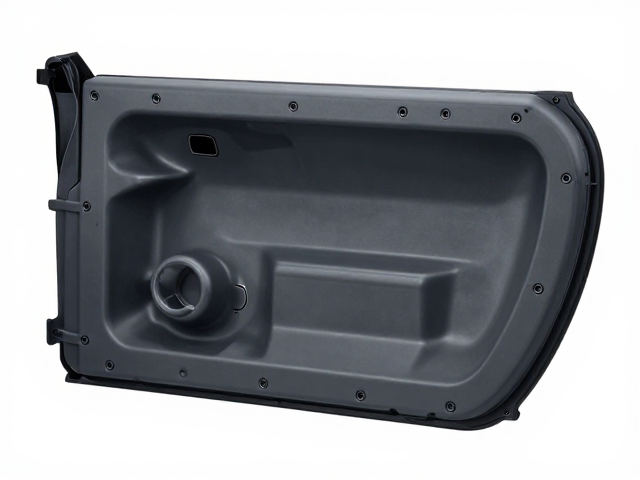
隔音降噪性能的提升机制与材料改性
前围内衬板内侧护壳承担着阻隔发动机噪声传入驾驶舱的核心职能,PC复合材料在此领域的表现得益于其独特的阻尼特性与声学结构设计。纯PC材料虽具备良好的隔音潜力,但通过引入微孔发泡技术或添加特定阻尼树脂进行改性,可显著提升材料的声能吸收效率。改性后的PC复合材料在低频段表现出更优的阻尼损耗因子,能够有效抑制板件在发动机高频振动下的共振现象。实际测试数据显示,经过特定声学结构优化的PC护壳,在中高频段(500Hz-4000Hz)的隔音量提升可达2-4dB,这一改善对于降低车内轰鸣声和路噪具有实质性意义,且该性能指标可通过标准隔音箱测试法进行复现与核验。
除了材料本体的声学性能,护壳与车身本体的连接方式对隔音效果有着决定性影响。PC复合材料前围内衬板内侧护壳通常采用多点柔性连接或带阻尼垫圈的卡扣设计,这种连接策略破坏了固体传声的路径,有效切断了振动能量向乘员舱的传递。同时,护壳表面往往设计有严密的密封轮廓,与车身钣金形成严丝合缝的搭接,防止空气传声的泄漏。在实际应用案例中,通过优化护壳边缘的密封唇边角度与压缩变形率,可使接缝处的漏声率降低,确保整车在怠速及高速行驶状态下,车内噪声水平维持在既定标准范围内,这种静音效果的提升直接关联于驾乘舒适性的核心指标。
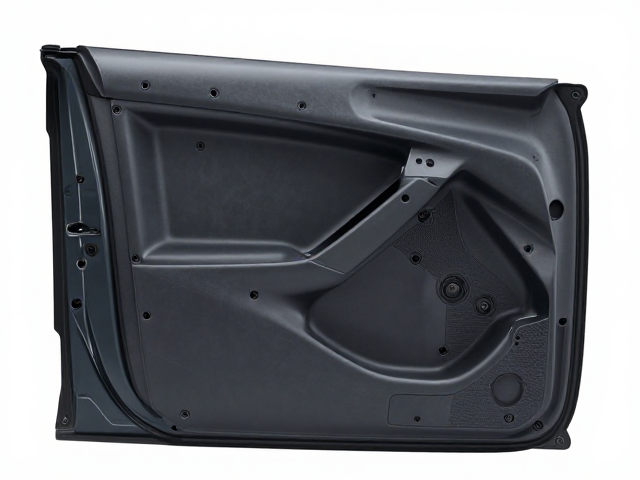
制造工艺优化与成本控制策略
PC复合材料前围内衬板内侧护壳的生产主要采用注塑成型工艺,该工艺对模具精度与注塑参数控制要求极高。为了确保护壳的尺寸稳定性与表面质量,模具设计需充分考虑PC材料的热收缩特性,通常采用热流道系统配合精密温控模温机进行生产。通过模拟分析软件优化浇口位置与冷却水路布局,可将成型周期缩短10%-15%,同时减少翘曲变形风险。在实际生产线中,采用自动化机械臂进行取件与去浇口处理,不仅提高了生产效率,还保证了产品的一致性,使得单件制造成本相较于复杂的多部件金属焊接结构更具竞争力,特别是在大批量生产模式下,规模效应进一步摊薄了固定成本。
表面处理与后处理工艺也是PC复合材料护壳制造中的重要环节。为满足内饰件的美观与触感要求,护壳表面通常经过皮纹处理或喷涂底漆,部分高端车型甚至采用免喷涂高光PC材料,完全省去喷涂工序,从而彻底消除VOC(挥发性有机化合物)排放问题,符合环保法规对车内空气质量的要求。此外,PC材料良好的耐候性使得护壳在经历高温、紫外线照射后不易黄变或脆化,延长了部件的使用寿命。通过优化注塑参数如注射速度、保压压力及熔体温度,可有效减少制品内部的内应力,提升长期使用的可靠性,确保其在车辆全生命周期内保持稳定的物理与声学性能。