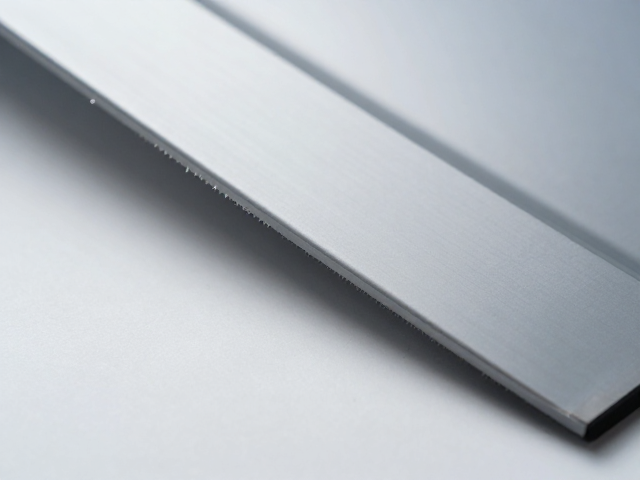
侧护板边缘毛刺产生的机理与常见类型
汽车车身侧护板通常采用ABS、PP或PC/ABS等工程塑料通过注塑成型工艺制造,在模具分型面、顶针位置或滑块结合处,熔融塑料受压力溢出冷却后形成多余的飞边,即为我们所见的毛刺。这些毛刺主要表现为硬质锐边、软质卷边或贯穿性裂纹,若处理不当,不仅影响整车装配时的间隙面差,更可能在用户日常接触中造成划伤风险,成为主机厂质量控制体系中的重点关注项。
毛刺的生成与注塑工艺参数、模具精度及材料流动性密切相关。当注塑压力过高或保压时间过长,塑料容易渗入模具微小间隙;模具闭合不严或导柱磨损则直接导致分型面错位,形成结构性毛刺。此外,脱模斜度不足或顶出系统受力不均,也会加剧零件边缘的撕裂现象。识别毛刺的具体形态特征,是制定针对性去毛刺工艺的基础,也是确保后续处理步骤有效性的前提条件。
主流去毛刺工艺的技术路径与适用场景
手工修磨是目前主机厂配套中最为灵活且应用广泛的方式,主要使用金刚石锉刀、百页轮或专用修边刀具对边缘进行物理去除。该工艺对操作人员的经验依赖度较高,需严格控制切削角度与力度,以避免因过度打磨导致零件尺寸超差或表面光泽度不均。对于复杂曲面或狭窄区域,手工修磨能实现精准定位,但生产效率相对较低,且存在人工疲劳导致的质量波动风险。
自动化去毛刺技术正逐步替代部分手工工序,代表性设备包括旋转刷轮去毛刺机、激光去毛刺系统及冷冻去毛刺设备。旋转刷轮通过高速旋转的柔性磨料对零件边缘进行均匀研磨,适用于批量大、形状规则的侧护板,能有效保证批次间的一致性。激光去毛刺利用高能激光束瞬间气化微小毛刺,无机械接触,不会改变零件基体尺寸,特别适合高精度要求的外观件,但设备投入成本较高,对黑色或深色塑料的吸收率需经过严格测试以优化工艺窗口。
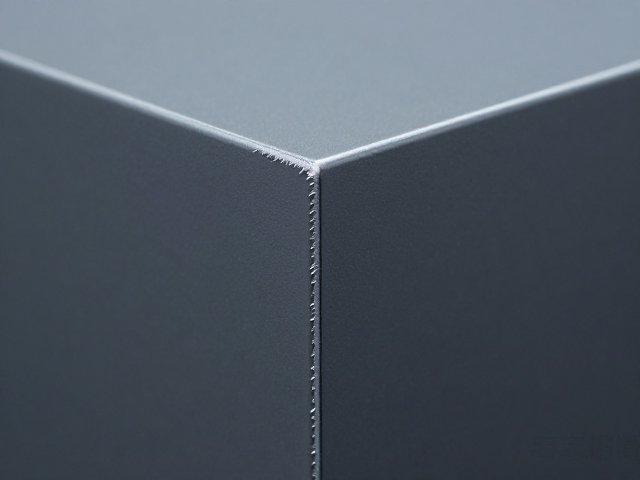
过程质量控制与在线检测标准
去毛刺效果的评价需建立严密的尺寸与外观双重标准。在尺寸控制方面,依据GD&T(几何尺寸与公差)规范,侧护板安装孔位周边毛刺高度通常要求控制在0.05mm以内,边缘过渡区域不得有明显的台阶感,以确保与车身其他饰板的装配平顺性。使用三坐标测量机或高精度影像检测仪对关键配合面进行抽检,数据需实时录入SPC(统计过程控制)系统,监控过程能力指数Cpk值,确保工艺稳定性。
外观检测则依赖于标准化的目视检查流程与辅助光源。在照度为500-750 Lux的环境下,检验人员需在距离零件30-50cm处,以45度视角观察边缘反光情况,判断是否存在残留毛刺或打磨痕迹。对于高光表面件,还需通过划痕仪或耐磨性测试评估去毛刺过程中对表层涂层的损伤风险。所有不合格品必须立即隔离,并通过根本原因分析(如模具状态、注塑参数)追溯至源头,防止不良品流入下道工序。
工艺优化与长期稳定性管理
为了降低人工干预带来的变差,主机厂倾向于对模具进行源头治理。通过在模具分型面增加精密垫片、优化排气槽设计或采用镀镍处理提高模具表面硬度,从制造源头减少毛刺生成。同时,引入模内视觉检测系统,在注塑成型后即刻识别毛刺缺陷,实现实时反馈与参数自动修正。这种“防错”机制能显著降低后端处理成本,提升整体制造效率。
长期运行中,去毛刺刀具的磨损管理至关重要。旋转刷轮或激光头需设定固定的使用寿命周期,通过监测打磨电流密度或激光功率衰减情况,预判刀具状态并执行预防性维护。定期校准自动化设备的定位精度,确保每次加工路径的一致性。建立完善的工艺参数数据库,记录不同批次材料、环境温度下的最佳处理参数,形成可追溯的知识体系,以应对生产过程中的微小波动,确保持续符合主机厂严苛的质量交付要求。