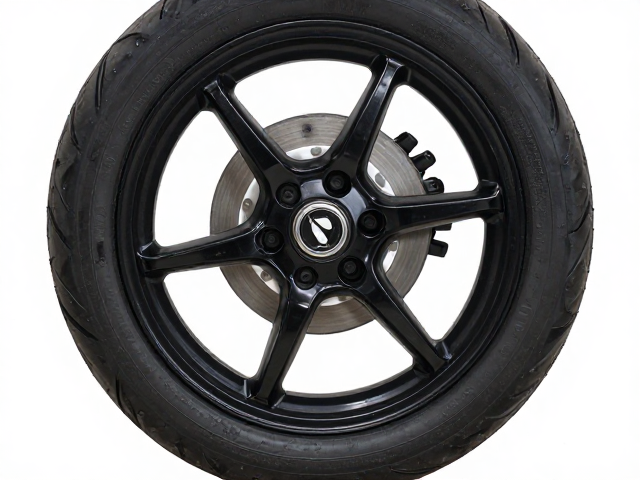
轮圈涂层外观检测的核心指标与视觉评估规范
摩托车轮圈表面涂层的质量直接影响着车辆的耐腐蚀性能与视觉美观度,外观检测是出厂前不可或缺的一环。在实际操作中,检测环境需保持光线均匀且无强烈反光,通常采用标准光源箱进行比对,以避免人为视觉误差。主要关注点集中在涂层表面的平整度、色泽一致性以及是否存在明显的物理缺陷。常见的缺陷类型包括流挂、橘皮、针孔、气泡以及颗粒杂质等,这些缺陷在近距离目视检查下应无明显可见痕迹,或严格控制在国家标准允许的微小瑕疵范围内。
除了基础的外观瑕疵,涂层的附着力测试是验证涂层结合强度的关键步骤。通过划格法或胶带剥离法,可以量化评估涂层与金属基材的结合状况。检测时需使用专用刀具在涂层表面切割出台阶状网格,随后覆盖标准胶带并快速撕离,观察涂层脱落情况。若脱落面积超过规定比例,则判定为附着力不合格。这一过程不仅能反映前处理工艺的清洁程度,也能体现喷涂参数如烘烤温度和时间设定的合理性,确保涂层在后续使用环境中不易剥落。
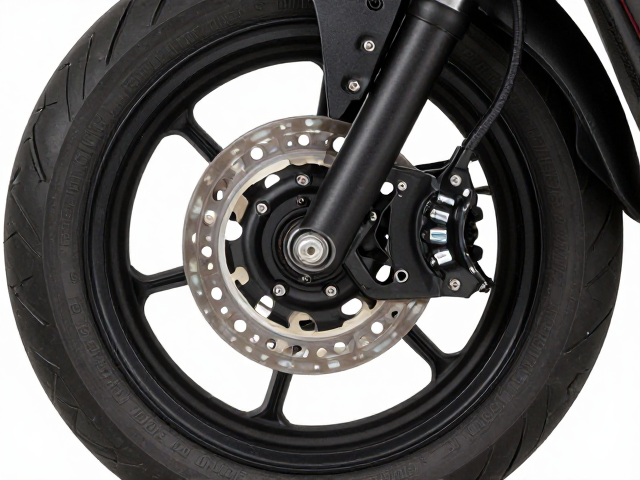
涂层厚度与均匀性的精密测量技术
涂层厚度是决定轮圈防护寿命的重要物理参数,过薄可能导致防腐失效,过厚则可能引发涂层脆裂或影响装配精度。行业内普遍采用磁性测厚仪或非破坏性涡流测厚仪对金属基体上的涂层进行多点测量。测量点的分布需覆盖轮圈内侧、外侧、边缘及辐条等关键区域,通常每个轮圈至少选取五个以上代表性点位,取平均值作为最终结果。不同工艺要求的厚度范围有所不同,例如电泳底漆通常较薄,而面漆及清漆层需达到微米级的精确控制,以确保整体涂层的致密性。
均匀性检测不仅关乎数据达标,更影响视觉效果的统一。在测量厚度的同时,需结合色差仪检测涂层颜色的稳定性。色差值(Delta E)用于量化不同批次或同一轮圈不同部位之间的颜色差异。对于高光泽或金属漆面,还需评估其光泽度的一致性,确保在自然光或标准光源下无明显的色差斑块。通过数据分析软件对多点厚度数据进行统计分析,可识别出口径变化或局部堆积现象,进而调整喷涂机器人的轨迹与出漆量,实现工业化生产中的高精度质量控制。
耐盐雾与耐候性测试的标准流程
为了验证涂层在恶劣环境下的长期稳定性,耐盐雾测试是强制性且核心的检测项目。测试过程中,轮圈样品需按照国家标准置于盐雾试验箱中,定期喷洒规定浓度的氯化钠溶液,并在恒温环境下持续暴露指定时长。常见的测试周期包括24小时、48小时、72小时甚至更长时间,具体依据产品等级而定。测试结束后,需检查样品表面是否出现锈蚀、起泡、剥落或变色现象。合格的涂层应在规定时间内保持基材无腐蚀,且外观无明显劣化,这直接证明了涂层对水分、氧气及盐分的隔绝能力。
耐候性测试则模拟了真实道路环境中紫外线、高温、雨水冲刷等综合因素的影响。通过紫外老化箱加速模拟日光照射,或进行人工加速老化试验,评估涂层在长期光照下的保光性、保色性及抗粉化能力。此外,冷热冲击试验也是重要环节,通过急剧的温度变化测试涂层的热应力适应性,防止因温差导致涂层开裂或脱落。这些实验室数据虽不直接反映即时使用状态,但能科学预测轮圈在长期使用中的寿命周期,为材料选型和工艺优化提供关键依据。
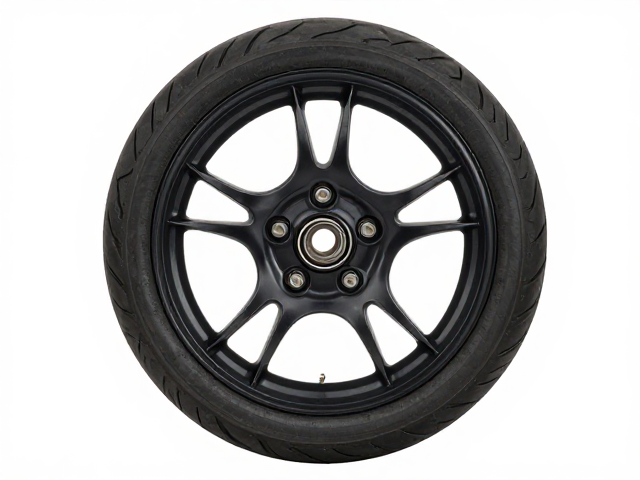
尺寸精度与装配配合的质量把控
轮圈作为悬挂系统的关键部件,其几何尺寸精度直接影响车辆行驶稳定性与安全。在涂层检测之外,必须同步监控轮圈的原始尺寸与涂层后的尺寸变化。重点检测项目包括轮辋宽度、胎圈座直径、中心孔直径以及螺栓孔节圆直径等。涂层会在一定程度上增加轮圈外径和宽度,因此需确保涂层厚度均匀,避免局部过厚导致轮胎安装困难或影响制动盘间隙。使用高精度三坐标测量机或专用检具,可对关键配合面进行微米级检测,确保符合设计图纸要求。
装配配合质量还涉及轮圈与轮胎、刹车系统及其他悬挂部件的兼容性。检测时需验证轮圈平面度,过大的平面度误差会导致车辆行驶抖动。同时,检查轮辋唇口及胎圈座的表面质量,确保无划痕、毛刺或涂层堆积,以免损伤轮胎胎唇或影响密封性。对于经过改装或定制涂层的轮圈,还需额外验证其重心分布与动平衡特性,确保在高速旋转状态下不会产生异常振动。通过严密的尺寸与配合检测,从物理结构层面保障轮圈的功能性与安全性,实现从外观到内在质量的全面把控。