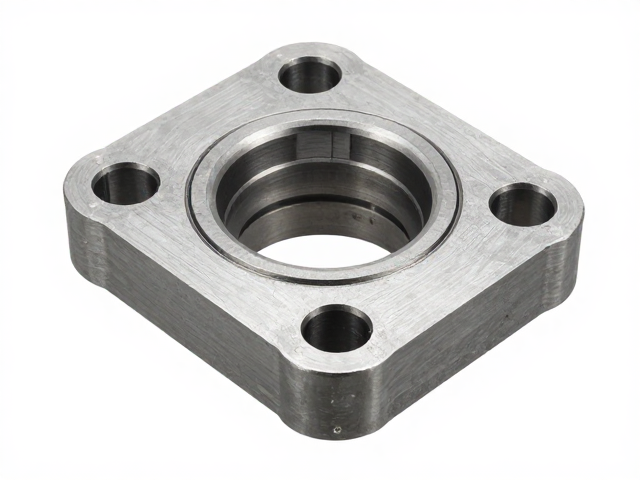
压铸成型护壳支座孔位精度的核心影响因素
压铸工艺中的金属液高速充填与凝固过程会显著影响最终零件的微观组织与尺寸稳定性,尤其是对于护壳这类结构复杂的零部件,支座孔位的精度直接决定了后续装配的同心度与配合间隙。模具型腔在长期高温高压环境下产生的热疲劳磨损,会导致型芯尺寸发生微米级的变化,这种因模具磨损引发的累积误差往往是孔位偏差的主要来源。此外,压铸过程中的锁模力波动以及模具定位销的磨损,都会导致上下模合模线出现微小错位,进而使得型腔内的孔位基准发生偏移,这种系统性误差需要在模具设计与维护阶段通过严密的公差分析予以规避。
工艺参数的设定对孔位精度的控制起着决定性作用,其中压射速度、增压压力以及凝固时间构成了关键的控制变量。较高的压射速度虽然能改善金属液的流动性,但容易在孔位附近形成卷气或涡流,导致局部组织疏松,进而影响加工后的尺寸一致性。凝固过程中的收缩行为也是不可控因素之一,不同铝合金牌号的热膨胀系数差异,使得零件在脱模后至室温稳定期间发生非均匀收缩,若冷却系统设计不合理,局部热节处的迟后凝固会导致孔位尺寸随温度变化产生漂移,因此,优化模具冷却水道布局,确保支座区域受热均匀,是稳定孔位精度的物理基础。
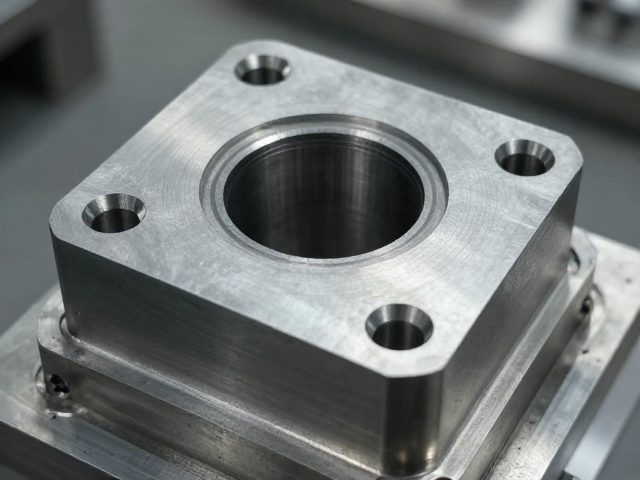
模具设计与制造对孔位精度的保障机制
模具型芯的设计需严格遵循等壁厚原则,避免在支座孔周围设置过厚的散热块或过薄的加强筋,以减少因冷却速率差异导致的变形应力。型芯的定位与固定方式直接影响加工基准的稳定性,采用高精度销钉定位并结合螺纹紧固,可有效抵抗压铸过程中的侧向冲击力,防止型芯在高压金属液作用下发生微位移。同时,模具钢材的选择需兼顾硬度与韧性,高硬度钢材能抵抗磨损,保持型芯尺寸长期稳定,而适当的韧性处理能防止型芯在冲击下断裂,建议在模具制造完成后进行三坐标测量机(CMM)的全尺寸检测,确保型芯孔位公差控制在±0.02mm以内,为后续压铸成型提供可靠的几何基准。
模具维护与保养策略是维持孔位精度的长期保障,定期的模具拆解与清洗能去除积碳与油污,防止这些异物堆积在型芯根部导致合模不严。对于高频使用的模具,建议设置预防性维护计划,定期检测定位销的磨损情况,一旦发现间隙超过0.05mm,应立即更换定位组件,以恢复模具的合模精度。此外,模具表面的氮化处理能提高耐磨性,减少因摩擦导致的尺寸变化,在模具保养过程中,需特别注意型芯与母模配合面的清洁,避免微量异物残留影响合模精度,从而从源头上消除因模具状态不佳导致的孔位偏差。
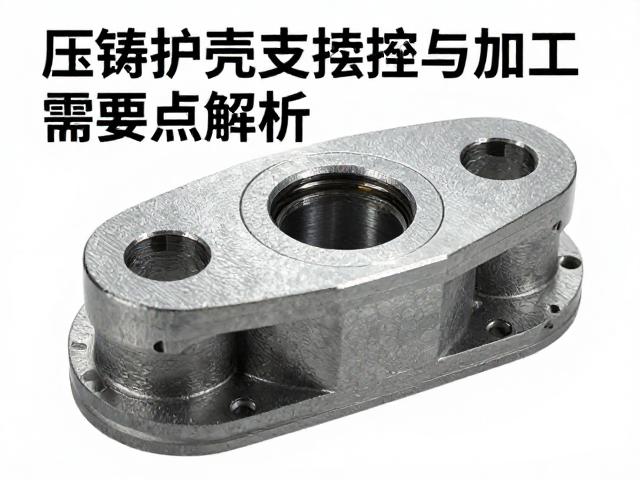
压铸工艺参数的精细化调控策略
压射曲线的优化是控制孔位精度的关键环节,通过调整慢压射速度与快压射速度的切换点,可以减少金属液对型芯的冲击力,降低型芯偏移的风险。增压压力的设定需根据铸件壁厚与合金牌号进行精确计算,过高的增压压力会导致模具微变形,进而影响孔位尺寸,建议在实际生产中采用动态压力监测系统,实时记录型腔压力曲线,确保每次成型的压力峰值稳定在工艺窗口内。凝固时间的控制需结合模具温度进行动态调整,过长的凝固时间会增加热应力,导致零件变形,而过短的凝固时间则可能导致补缩不足,影响孔位附近的致密度,因此,需建立基于模具温度的凝固时间数据库,实现参数的自适应调整。
模具温度的均匀性是保证孔位精度的另一重要因素,模具预热不充分会导致金属液在接触型芯时迅速冷却,形成凝固层,阻碍后续金属液的补缩,导致孔位尺寸偏小。建议采用油温机或水温机对模具进行恒温控制,确保模具表面温度波动控制在±5℃以内,特别是在支座孔区域,需加强局部冷却或加热,以平衡整体热场。此外,脱模剂的使用需遵循薄喷原则,过厚的脱模剂层会影响尺寸精度,建议在喷涂前对模具表面进行清洁,确保脱模剂均匀分布,避免局部堆积导致的尺寸偏差,同时,脱模剂的挥发产物可能污染型芯表面,需定期清理以保持型芯表面的光洁度与尺寸稳定性。
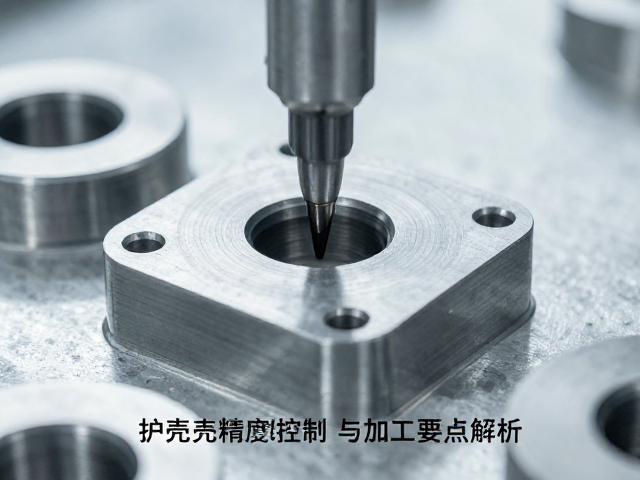
加工工序中的孔位精度保障体系
压铸件脱模后的去毛刺与清理工序需严格控制,飞溅毛刺若残留于支座孔边缘,会在后续加工中导致定位误差,建议采用振动研磨或冷冻去毛刺工艺,彻底清除孔位周边的飞边与氧化皮,确保加工基准面的清洁与平整。对于高精度要求的孔位,需设置专门的检测工位,使用气动量规或激光扫描仪对孔位进行在线检测,实时监控尺寸变化趋势,一旦发现偏差超出预设阈值,立即停机调整,这种过程控制方法能有效防止批量性不良品的产生,确保每一件产品的孔位精度符合设计要求。
机械加工过程中的装夹方式直接影响孔位精度,对于薄壁护壳类零件,过大的夹持力会导致零件变形,进而影响孔位与基准面的相对位置,建议采用柔性夹具或真空吸附装夹,分散夹持力,减少零件变形。加工刀具的选择需兼顾刚度与耐磨性,硬质合金铣刀或钻头能保证加工过程的稳定性,减少因刀具振动导致的孔位偏差。在加工过程中,需设置严密的切削参数,确保切削力恒定,避免因切削力波动导致的刀具让刀现象,同时,加工环境的温度控制也至关重要,建议将加工车间温度控制在20±2℃,以减少环境温度变化对机床及零件尺寸的影响,确保加工精度的长期稳定性。