压铸成型工艺对板件支架微观组织与力学性能的影响
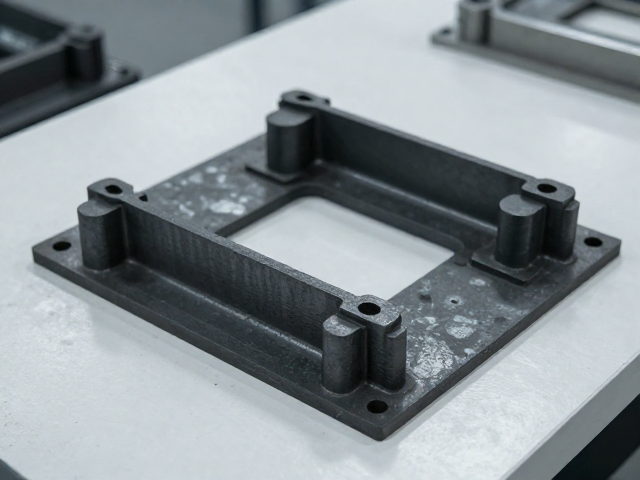
压铸工艺通过高压将熔融金属注入模具型腔,这一过程决定了板件支架最终的晶粒结构与致密性。铝合金或锌合金在高速充填过程中,熔体前沿的湍流效应容易卷入气体,形成皮下气孔或缩松缺陷,直接削弱零件的抗拉强度与疲劳寿命。为了提升支架在动态负载下的稳定性,需精确控制压射速度、增压压力以及模具温度场。例如,采用低温高压压铸技术,能够有效减少氧化夹杂,使晶粒细化,从而在微观层面构建更均匀的强化相分布,为后续承受高频振动提供基础材料保障。
成型过程中的冷却速率与凝固顺序会显著改变支架的几何精度与表面质量。由于板件支架通常具有薄壁与加强筋复杂的特征,局部热节若处理不当,极易产生热裂或变形。通过优化浇口位置与冷铁布局,可以实现顺序凝固,确保补缩通道畅通,减少内部应力集中。此外,脱模斜度与拔模角的设计需兼顾成型效率与零件强度,过大的斜度可能导致壁厚不均,进而影响支架与连接件的配合公差,因此在工艺参数设定时,必须结合CAE模拟分析,对充液过程与热平衡进行多物理场耦合验证,以消除成型缺陷。
抗震防松结构设计中的机械自锁与阻尼机制
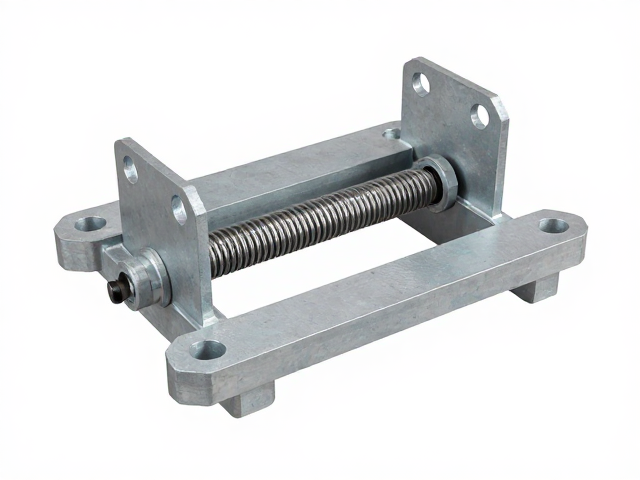
板件支架在机械设备中承担着连接与支撑的关键职能,其防松设计核心在于利用机械结构特性抵抗外界交变载荷引起的轴向分离。常见的防松方式依赖于螺纹副间的摩擦力矩或机械限位,例如采用带有弹性齿形的防松螺母或预涂厌氧胶的紧固点。在高频振动环境下,单纯依靠摩擦力的自锁容易因微滑移而失效,因此现代设计常引入波形弹簧垫圈或双螺母对顶结构,通过增加轴向预紧力的稳定性,确保螺纹牙面间始终维持足够的法向压力,从而抑制相对运动。
除了传统的机械自锁,引入阻尼耗能机制是提升抗震性能的有效途径。在支架与安装面的接触界面处,设计微凸纹理或嵌入高分子阻尼材料,能够显著降低振动传递效率。当支架受到外部冲击或共振激励时,接触界面的摩擦阻尼会将动能转化为热能消散,从而降低振幅。这种被动式阻尼设计无需额外能源,且能适应恶劣工况,特别适用于需要长期稳定运行的自动化设备或精密仪器支架。通过有限元分析模拟不同振动频率下的应力分布,可优化接触面的几何形态,使阻尼效果最大化,确保支架在极端工况下不发生结构性松动或疲劳断裂。
连接界面可靠性评估与长期服役稳定性分析
支架的长期服役稳定性取决于连接界面的微观磨损与宏观变形行为。在反复振动过程中,接触面会发生粘着磨损或磨粒磨损,导致预紧力衰减。为了量化评估这一过程,通常采用扭矩-转角曲线测试来监测紧固状态的变化。通过记录拧紧过程中的扭矩波动与转角数据,可以识别出口颈屈服、螺纹咬死或界面滑移等异常现象。实际工程中,需确保初始预紧力处于螺栓屈服强度的60%-70%区间,以平衡连接强度与防松需求,避免因过大的预紧力导致支架基体塑性变形或螺栓断裂。
环境因素如温度变化、湿度及腐蚀性介质会加速连接界面的老化与失效。高温环境会导致金属蠕变,使预紧力随时间发生松弛;而潮湿环境可能引发电化学腐蚀,削弱螺纹牙根强度。针对此类风险,材料表面处理工艺如钝化、达克罗涂层或微弧氧化成为必要选择。这些涂层不仅能提供严密的物理隔离,防止腐蚀介质侵入,还能在一定程度上改善摩擦系数,使紧固过程更加可控。通过加速寿命试验模拟不同温湿度循环下的性能衰减,可验证支架在长期服役中的可靠性边界,为特定应用场景下的选型与维护周期提供数据支撑。