卡簧材质强度对活塞环寿命的决定性影响
卡簧作为机械连接中的关键紧固元件,其核心功能在于提供严密的轴向定位与周向锁紧力,直接决定了活塞组件在高压、高温工况下的稳定性。材质强度的选择并非越高越好,而是需要严格匹配活塞环的工作环境,过高的硬度可能导致卡簧在装配过程中产生微裂纹,或在长期交变载荷下发生脆性断裂,进而引发活塞环断裂后落入气缸造成拉缸事故。
在实际工程应用中,高碳铬轴承钢(如GCr15)因其优异的淬透性和耐磨性,常被视为高强度卡簧的首选基材。该材质经过淬火和中温回火处理后,硬度通常维持在HRC50-55区间,能有效抵抗活塞环运动时的摩擦剪切力。相比之下,不锈钢材质(如304或316L)虽然耐腐蚀性能突出,但其屈服强度相对较低,在需要极高锁紧力的重型机械中,往往需要通过增加截面尺寸或优化几何结构来弥补材料强度上的不足,以确保护持力的持久性。
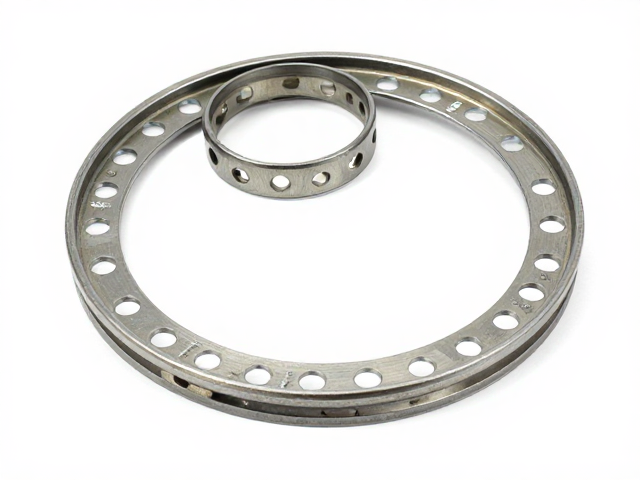
精密选型策略与磨损预防机制
选型过程中,弹簧常数(刚度)的计算与验证是预防磨损的关键环节。卡簧的弹力必须克服活塞环的热膨胀变形,同时不能因过大的径向压力导致活塞环侧向应力集中。通过有限元分析模拟活塞在热态下的位移,可以精确计算出所需的最小保持力,从而筛选出行径与线径符合标准的卡簧规格,避免因选型不当导致的活塞环偏磨或早期失效。
表面处理工艺对卡簧的耐磨性与抗疲劳性能具有显著提升作用。对于润滑条件不佳或存在腐蚀性介质的工况,采用达克罗(Dacromet)或锌镍合金电镀处理,不仅能提供优异的防腐屏障,还能在一定程度上降低摩擦系数。然而,需注意电镀过程中的氢脆风险,高强度钢件在酸洗或电镀后必须进行严格的去氢退火处理,以消除残余应力,防止卡簧在服役初期发生突发性断裂。
安装规范与失效模式分析
正确的安装手法是保障卡簧初始性能的基础。使用专用的卡簧钳进行扩张安装,可确保卡簧均匀受力,避免局部应力集中导致的塑性变形。安装完成后,需检查卡簧是否完全落入活塞环槽的凹槽内,且卡簧开口方向应符合设计规范(通常建议开口错开120度或180度分布),以平衡径向力,防止活塞环因受力不均产生偏转,加剧环壁与缸套的接触磨损。
失效分析表明,多数活塞环磨损问题源于卡簧松弛或断裂。当卡簧出现永久性变形或失去弹性时,活塞环的密封能力下降,导致燃气泄漏和积碳增加,进而加速环槽磨损。定期检查卡簧的自由状态尺寸与装配后的压缩变形量,是评估其剩余寿命的有效手段。若发现卡簧表面出现剥落、锈蚀或明显变形,应立即更换,不可继续使用存在隐患的紧固件,以杜绝机械故障的发生。