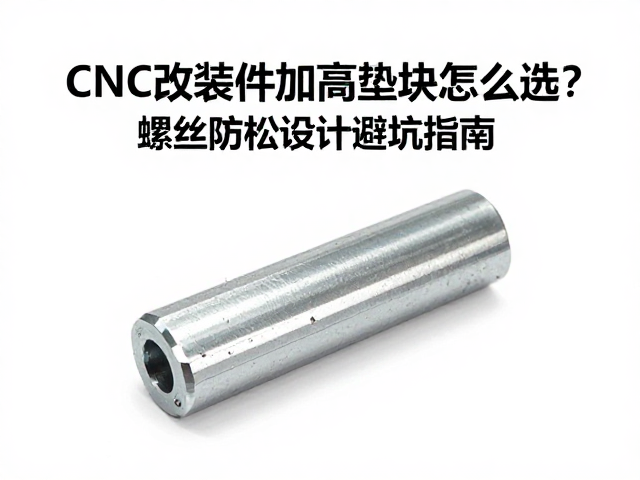
核心材质与硬度匹配逻辑
CNC改装件中的加高垫块通常采用6061-T6铝合金或7075航空铝材加工而成,这两种材料在强度与重量平衡上表现稳定。6061-T6具备较好的耐腐蚀性和中等强度,适用于对轻量化要求较高且受力相对温和的场景;而7075铝合金硬度更高,抗疲劳性能优异,常用于悬挂系统或动力总成等承受剧烈震动与高负荷的部件连接处。选择时需核对零件受力分析,避免因材料强度不足导致长期应力集中引发断裂。
表面处理工艺直接影响垫块的长期使用寿命与外观质感。常见的阳极氧化处理能形成坚硬的氧化膜,提升耐磨性与抗腐蚀能力,黑色或银色阳极氧化层在视觉上更具质感且不易褪色。若环境潮湿或沿海地区使用,需关注氧化膜的厚度与封闭处理质量,部分低价产品仅做简单染色而无封闭工艺,长期暴露易出现粉化或斑点。此外,喷砂工艺能增加表面粗糙度,有利于润滑脂附着,但需注意喷砂后是否进行钝化处理以防止电化学腐蚀。
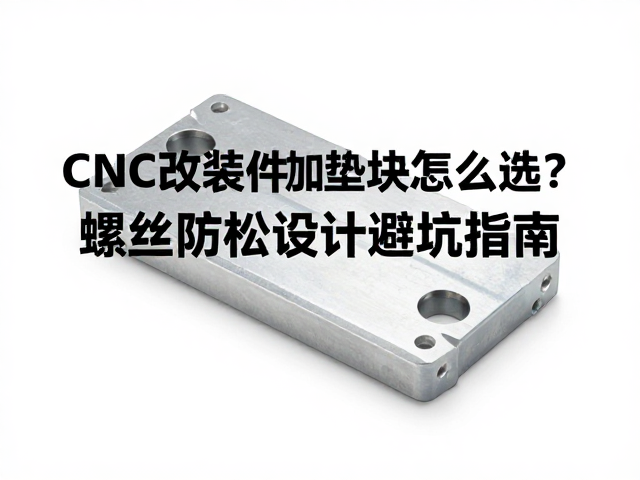
螺丝防松机制与结构设计
机械紧固中,螺丝松动是加高垫块失效的主要诱因之一。防松设计需从接触面结构入手,平垫块与螺母接触面应保持平整,必要时增加尼龙防松垫圈或涂抹螺纹锁固剂。对于高频震动场景,可选用带有锯齿锁紧面的法兰螺母或自锁螺母,其内部嵌入的尼龙环能在拧紧后产生径向抱紧力,有效抵抗横向剪切力。避免使用未经处理的普通平垫圈直接接触铝合金表面,以免因硬度差异导致微动磨损,进而引发预紧力丧失。
螺纹连接的预紧力控制同样关键,过大的拧紧扭矩会导致螺栓屈服变形甚至断裂,过小则无法提供足够的摩擦力矩。建议使用扭矩扳手按照标准值进行紧固,一般M8螺栓的推荐扭矩在20-25Nm之间,M10则在40-50Nm左右,具体数值需参考螺栓强度等级(如8.8级或12.9级)及润滑状态。在组装过程中,确保螺栓与螺孔配合顺畅,无异物卡滞,若发现螺纹咬死或滑牙现象,应立即停止操作并更换部件,不可强行拧紧。
安装间隙与应力集中规避
加高垫块的安装必须严格遵循原厂设计的几何公差,过大的间隙会导致受力不均,产生额外的弯矩。在安装前,应清理安装面油污与毛刺,确保垫块与车身连接面完全贴合。若发现局部存在微小不平,可使用细砂纸轻微打磨接触区域,但严禁使用密封胶或厚垫片进行填补,这会改变原始受力模型,可能导致连接点疲劳断裂。对于多点固定结构,应遵循对角交叉拧紧的顺序,逐步均匀施加扭矩,以消除装配应力。
应力集中现象常发生在垫块边缘与螺栓孔周围,设计时需关注倒角与圆角过渡是否平滑。锐利的边缘在长期震动下极易成为裂纹起源点,因此成品垫块边缘应经过精细倒角处理。在实际应用中,若发现螺栓孔周围出现白色粉末状物质,这通常是铝合金磨损产生的氧化铝碎屑,表明该处存在严重微动磨损,需重新检查垫块平整度及紧固方案。定期检查连接状态,特别是经过剧烈驾驶或越野路况后,应及时复核紧固力矩,确保行车安全。