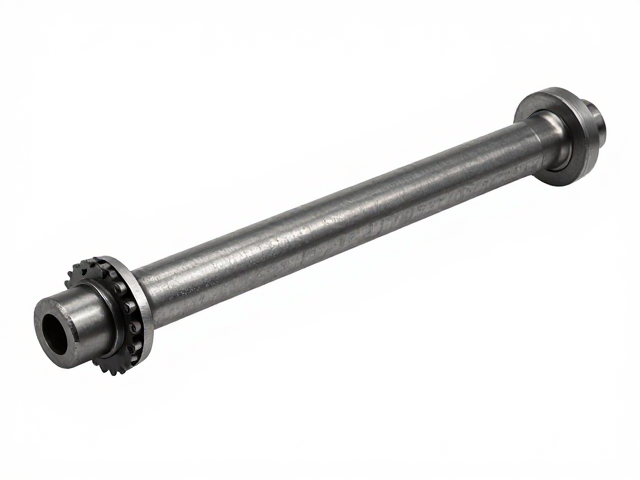
铬钼钢材质特性与力学性能分析
铬钼钢(如常见的40CrMo、35CrMo等牌号)因含有铬和钼合金元素,在热处理后能显著提升材料的强度、硬度及耐疲劳性能。相较于普通中碳结构钢,铬钼钢在高温环境下仍能保持优异的机械稳定性,这种特性使其成为承受高负荷、冲击载荷及复杂工况下的传动部件的理想材料。在贯通轴的设计中,材料的屈服强度直接决定了轴体的抗变形能力,而铬钼元素形成的细小碳化物分布,进一步增强了基体的韧性,有效防止突发断裂风险。
在实际工程应用中,铬钼钢的淬透性表现突出,这使得大截面零部件在淬火过程中能获得均匀一致的金相组织。对于直径较大的贯通轴,这一特性至关重要,因为它确保了从表面到心部的性能一致性,避免了因心部硬度不足导致的早期失效。此外,该材料具备良好的回火稳定性,在长期高温或交变应力作用下,微观结构不易发生软化或畸变,从而维持传动系统的长期精度与可靠性,为后续链轮啮合的平稳性奠定坚实的物质基础。
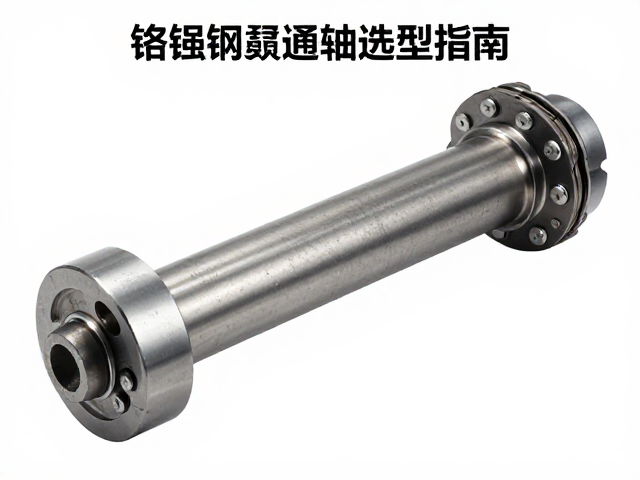
贯通轴关键尺寸与公差设计逻辑
贯通轴作为动力传递的核心组件,其直径、长度及键槽尺寸需严格匹配负载需求与安装空间。轴径的计算通常基于扭转强度公式,结合最大工作扭矩与安全系数进行推导,确保在启动瞬间的峰值负载下不发生塑性变形。对于长径比较大的贯通轴,还需重点校核弯曲刚度与临界转速,防止因高速旋转引发共振现象,导致轴承过早磨损或轴体断裂。设计中需预留适当的过渡圆角,以降低应力集中效应,提升疲劳寿命。
公差配合的选择直接影响装配质量与运行精度。轴颈与轴承的配合通常采用基轴制下的过渡配合或小间隙配合,如H7/k6或H7/m6,以保证定位准确且便于安装。键槽尺寸需严格遵循国家标准,键与键槽的侧面接触需紧密,以有效传递扭矩,避免松动打滑。同时,贯通轴两端的螺纹或法兰连接部位需考虑密封与防松需求,确保在振动环境下连接件的紧固力矩不衰减,维持整体结构的完整性与安全性。
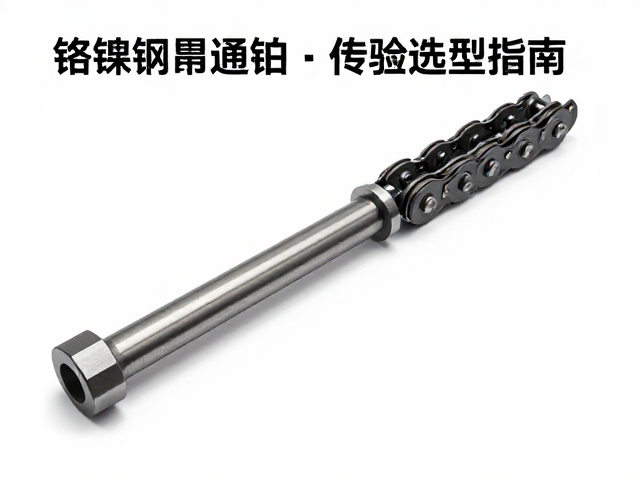
链轮选型核心参数与啮合关系
链轮选型的首要步骤是确定传动比、中心距及链条规格,这些参数直接决定了链轮的分度圆直径、齿数及齿形设计。根据链条节距与转速,需选择合适的链轮材料及热处理方式,通常高强度链轮常采用20CrMnTi等渗碳钢进行表面硬化处理,以提高齿面耐磨性。齿形设计需符合ISO或ANSI标准,确保与链条滚子及内链板的正确啮合,减少冲击与噪音。齿数选择需兼顾传动平稳性与链条铰链磨损,低速重载工况下可适当增加齿数以降低圆周力,但需避免过多齿数导致跳齿风险。
链轮的安装精度对传动效率与寿命有着决定性影响。两链轮的中心平面偏差应控制在极小范围内,通常要求平行度误差小于0.5mm,偏斜角度小于规定的限值,以消除链条跑偏和侧向磨损。此外,需计算链条的包角,确保啮合齿数满足最小要求,避免单齿承受过大载荷。在高速工况下,还需考虑链轮的动平衡性能,必要时进行去重或配重处理,以减少振动源,提升整体传动系统的静谧性与稳定性。
表面处理工艺与耐磨增强方案
针对高磨损工况,贯通轴与链轮的表面强化处理是延长使用寿命的关键手段。常见的工艺包括氮化、碳氮共渗及激光熔覆等,这些技术能在材料表层形成高硬度的化合物层,显著提升抗咬合与耐磨性能。例如,离子氮化处理可使铬钼钢表面硬度达到HV900以上,同时保持心部的韧性,特别适合在润滑条件不佳或存在微动磨损的场合使用。对于链轮齿面,渗碳淬火后表面硬度可达HRC58-62,能有效抵抗链条滚子的挤压与摩擦。
除了化学热处理,物理涂层技术如DLC(类金刚石)涂层或PVD(物理气相沉积)也在高端传动领域得到应用。这些涂层具有极低的摩擦系数和优异的化学惰性,能显著降低传动过程中的能量损耗与温升。在选型与加工过程中,需根据具体工况环境(如温度、湿度、介质腐蚀性)选择合适的表面处理方案。同时,加工过程中的表面粗糙度控制不容忽视,精细的磨削与抛光处理能减少微观峰谷,降低应力集中,为润滑膜的形成提供良好条件,从而从微观层面提升耐磨表现。
安装维护与工况适应性评估
正确的安装流程是保障传动系统正常运行的前提。安装前需彻底清洁轴颈、键槽及链轮内孔,确保无油污、毛刺或锈蚀。使用液压拉马或压装设备进行链轮装配时,受力应均匀,严禁直接敲击齿面或轮毂,防止内部结构损伤。安装过程中需使用百分表检测链轮端面跳动与径向跳动,确保其在允许公差范围内。紧固螺栓需按对角线顺序分次拧紧至规定扭矩,并使用防松垫片或螺纹锁固剂防止松动。
日常维护需建立严密的监测机制,定期检查链条张紧力、链轮齿形磨损情况及轴承温度。发现链条伸长率超过2%或链轮齿尖出现钩状磨损时,应及时更换,避免引发连锁损坏。润滑管理至关重要,应根据链条速度与负载选择合适的润滑方式(滴油、油浴或喷油),确保润滑剂能充分进入铰链接触面。在恶劣工况下,需增加检查频次,清理积聚的污垢与硬质颗粒,防止磨粒磨损加剧,确保传动系统始终处于最佳工作状态。