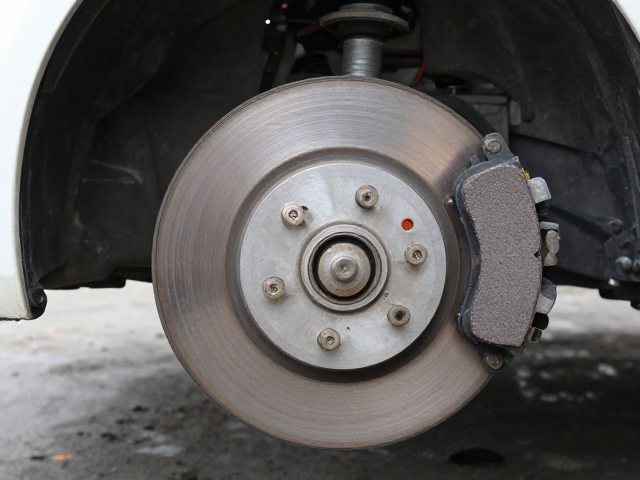
鼓刹片装车匹配的核心逻辑与工况分析
鼓式制动系统作为商用车与部分乘用车后轮的主流配置,其制动效能的发挥高度依赖于制动鼓与制动蹄片之间的几何匹配精度。在实际装车测试中,制动蹄片的初始弧长、背板厚度以及销轴孔位公差会直接影响制动蹄在制动鼓内的展开行程。若匹配存在偏差,轻则导致制动响应迟滞,重则因接触面积不足引发局部过热,进而造成摩擦系数衰减。因此,装车前的静态尺寸复核与动态干涉检查是确保制动系统正常工作的首要环节,任何微小的装配误差都可能在后续的高负荷工况中被放大。
试车确认制动力并非简单的踩刹车动作,而是需要在不同速度区间和载荷状态下,对制动踏板行程、制动减速度以及制动稳定性进行多维度的数据采集。测试过程中需重点关注制动初期的建压速度以及持续制动过程中的热衰退现象。通过对比空载与满载工况下的制动距离数据,能够直观反映鼓刹片在真实道路环境下的制动力输出特性。这种基于实车数据的验证方式,能够有效识别因零部件公差累积或装配不当导致的制动力不足问题,为后续调整提供可靠依据。
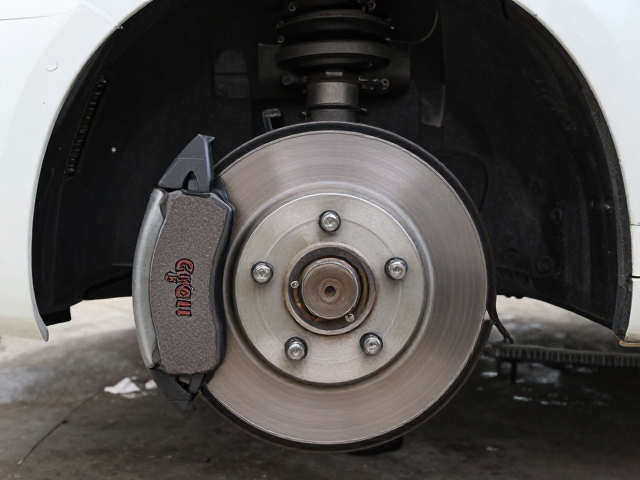
试车过程中的数据采集与安全边界控制
在实车测试环节,制动减速度是衡量制动力最核心的物理指标。测试车辆需在经过校准的直线道路上,以特定的初速度(如30km/h或50km/h)进行紧急制动,利用高精度数据采集系统记录从踩下制动踏板到车辆完全停止过程中的加速度变化曲线。通过计算平均减速度值,可以量化评估制动系统的实际效能。同时,制动踏板力的大小也是关键参考参数,过大的踏板力可能意味着制动间隙过大或摩擦副阻力异常,而过小的踏板力则可能暗示制动效能过剩或助力系统存在隐患。
除了纵向动力学数据,制动过程中的横向稳定性同样不可忽视。鼓式制动在受到侧向力或路面不平干扰时,若制动力分配不均或制动鼓圆度超差,极易引发车辆跑偏或摆动。试车时需模拟轻微的方向盘干预或在不平路面上制动,观察车辆的姿态变化。确保车辆在制动过程中保持直线行驶轨迹,是保障行车安全的隐性标准。任何轻微的拖滞或抖动都可能预示着制动蹄片与制动鼓接触不良,需要立即停机检查并重新调整,严禁带病上路。
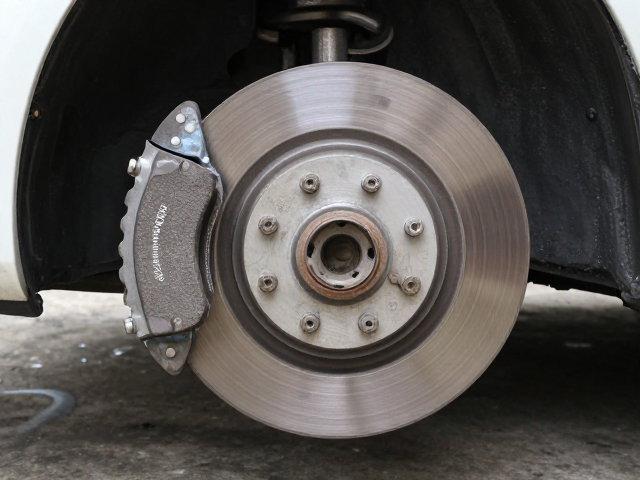
热管理与长效制动效能的验证
鼓式制动系统的热管理是决定其长期可靠性的关键因素。由于鼓刹结构相对封闭,散热条件远逊于盘式制动,因此在连续制动或长下坡工况下,热量积聚会导致制动鼓温度急剧升高。试车确认阶段需包含热衰退测试,即在多次连续制动后,监测制动距离的延长情况。如果制动距离在热态下出现显著增加,说明制动蹄片的热稳定性不足或制动鼓材质导热性不佳。通过记录不同温度阶段的制动性能数据,可以评估制动系统在极端工况下的持效能力,确保其在高温环境下仍能提供符合标准的制动力。
此外,制动片的磨损特性与磨合过程也是装车匹配测试的重要内容。新装的制动蹄片表面通常较为光滑,与制动鼓的实际接触面积较小,需要通过规定的磨合程序使摩擦副表面逐渐贴合。试车过程中需监测制动踏板力的变化趋势以及制动噪音的产生情况。正常的磨合过程应表现为制动踏板力平稳过渡,无尖锐异响或剧烈抖动。若发现制动效能随里程增加而显著提升,则符合正常磨合特征;若出现效能骤降或异常噪音,则可能存在制动片材质缺陷或装配干涉,需及时介入处理以消除安全隐患。
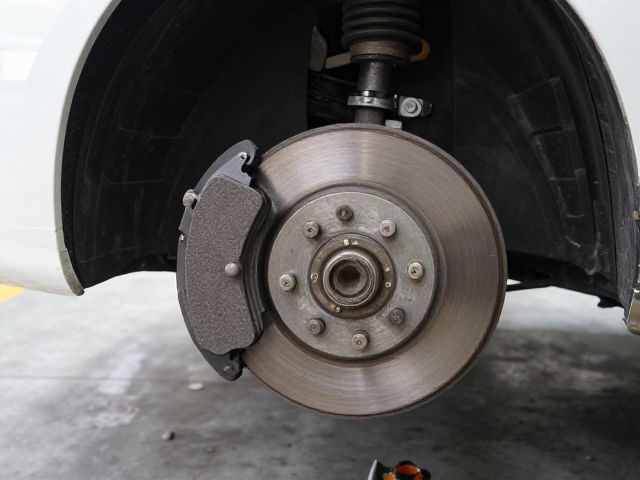
标准化测试流程与合规性确认
为了确保测试结果的可重复性与可追溯性,装车匹配测试必须严格遵循国家相关标准及行业标准规定的测试程序。测试环境应选择在平坦、干燥、清洁且附着系数稳定的硬路面上进行,避免雨雪、油污或冰雪对测试结果造成干扰。测试车辆的状态需处于标准工况,轮胎气压、悬挂系统状态以及制动管路密封性均需经过严格检查。只有在车辆基础状态符合规范要求的前提下,获取的制动力数据才具备分析和比对的价值,任何非标准工况下的测试结果均不能作为安全性判定的依据。
测试数据的记录与归档是保障行车安全闭环管理的重要一环。所有试车过程中的原始数据,包括制动踏板力、制动减速度、制动距离、车速、温度等参数,均需形成完整的测试报告。这些数据不仅用于当前车辆的验收,也为后续同类车型的改进设计提供大数据支撑。通过对历史测试数据的横向与纵向对比,可以识别出行车安全风险的潜在趋势,从而在车辆出厂前或交付初期消除可能存在的制动系统隐患,确保每一辆经测试合格的车辆都能在道路上安全行驶。