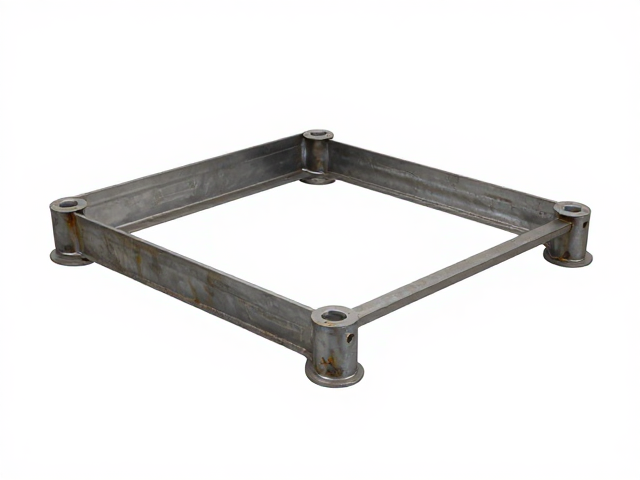
电泳涂装在精密金属件防护中的技术优势
尾架托与边箱支撑架作为车辆或机械设备中的关键受力部件,长期暴露在复杂的环境介质中,面临着雨水、盐雾、紫外线以及机械磨损的多重考验。传统的防锈处理方式如普通喷漆或简单镀锌,往往在应对高应力区域的涂层附着力及长期耐候性上存在瓶颈,导致锈蚀点容易从边缘或焊缝处萌生并蔓延。电泳涂装技术通过电化学原理,使涂料中的树脂微粒在直流电场作用下均匀沉积于工件表面,这种工艺能够深入到工件的凹槽、缝隙及内腔部位,形成厚度均匀且致密的漆膜。相较于传统喷涂,电泳层在耐盐雾性能上具有显著优势,能有效阻断氧气和水分与金属基体的接触,从而大幅提升尾架托及支撑架在恶劣工况下的抗腐蚀能力。
在实际生产应用中,电泳工艺的核心在于前处理与电泳槽液的稳定控制。前处理阶段的磷化或陶化膜形成是决定最终防腐效果的基础,它提供了微孔结构以增强涂层的附着力。随后,工件浸入含有水性树脂的电泳槽中,通过控制电压、温度及电泳时间,确保涂层厚度通常保持在20-30微米之间,这一厚度区间既能保证足够的物理防护,又不会因过厚导致脆性增加。对于尾架托这类结构复杂的部件,电泳液能实现严密的“自调节”覆盖,即便在电流密度较低的区域也能形成连续膜层,彻底消除了传统喷涂可能出现的流挂、露底或厚度不均现象,从工艺源头确立了优异的防锈根基。
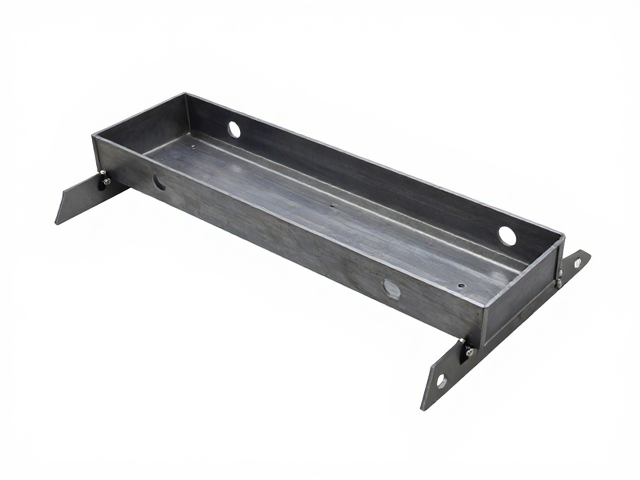
工艺参数对耐用性提升的具体影响
提升尾架托与边箱支撑架的耐用性,关键在于对电泳后处理工序的精准把控,特别是烘干固化阶段的热力学控制。固化过程中的温度与时间直接决定了树脂交联反应的完全程度,通常需要在160-180摄氏度的条件下进行20-30分钟的烘烤,使涂层达到最佳的硬度与附着力平衡。若固化不足,涂层耐化学性下降,易受油污或清洁剂侵蚀;若过度固化,则可能导致涂层变脆,在车辆行驶震动或重载冲击下出现微裂纹。通过优化固化曲线,可使涂层硬度提升至规定的铅笔硬度标准,显著增强尾架托抵抗碎石撞击及边箱支撑架承受静态载荷时的抗形变能力,从而延长整体使用寿命。
此外,电泳涂层的耐介质性能是评估其长期可靠性的核心指标。经过标准电泳工艺处理的尾架托与边箱支撑架,其耐盐雾测试时间通常可达到500小时以上无红锈,这一数据在工业零部件防护领域具有明确的可验证性。在实际工况中,这意味着部件在经历长期潮湿、高盐度环境(如沿海地区或冬季融雪剂喷洒路段)后,表面仍能保持完整,无起泡、剥落或基底锈蚀现象。这种严密的防护屏障不仅减少了因锈蚀导致的部件强度衰减,还降低了因表面粗糙度增加而引发的摩擦磨损,使得连接部位的紧固稳定性得到长期保持,间接提升了整车或设备的安全性与可靠性。