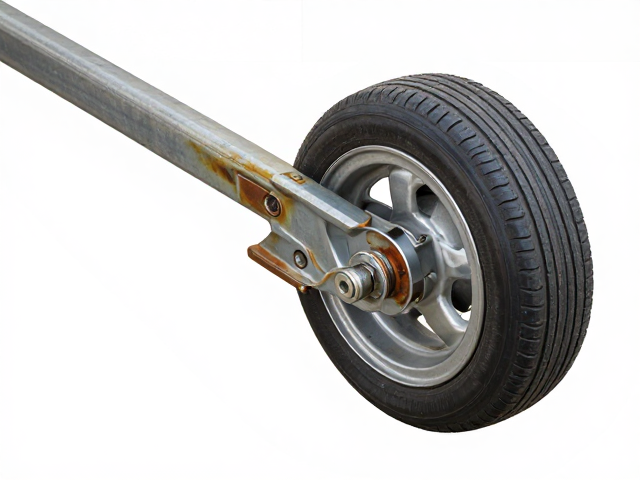
达克罗涂层的核心防腐机理
车轮支撑结构长期暴露于复杂的户外环境中,面临着雨水、盐雾、紫外线以及路面飞溅的砂石冲击,传统电镀或喷漆工艺难以在如此严苛工况下提供持久的防护。达克罗(DMP)技术作为一种先进的表面防腐技术,其核心在于利用片状锌、铝粉与无机富锌基料的结合,形成致密的物理屏蔽层。这种涂层在固化过程中,锌铝片层像瓦片一样层层重叠,不仅阻挡了腐蚀介质向基体金属的渗透,还通过锌对钢的阴极保护作用,即使涂层局部受损,仍能防止基材锈蚀。
与传统的热浸镀锌相比,达克罗处理没有氢脆风险,这使得经过处理的支撑杆能够承受更高的机械应力,特别适合承受动态载荷的车轮悬挂系统或转向部件。其涂层厚度通常控制在微米级别,对零件尺寸的影响极小,保证了支撑杆在装配时的精密配合。这种基于物理屏蔽与电化学保护双重机制的技术路径,从根本上解决了金属构件在潮湿、高盐度环境下的早期失效问题,为车轮支撑结构提供了长达数十年的免维护保障。
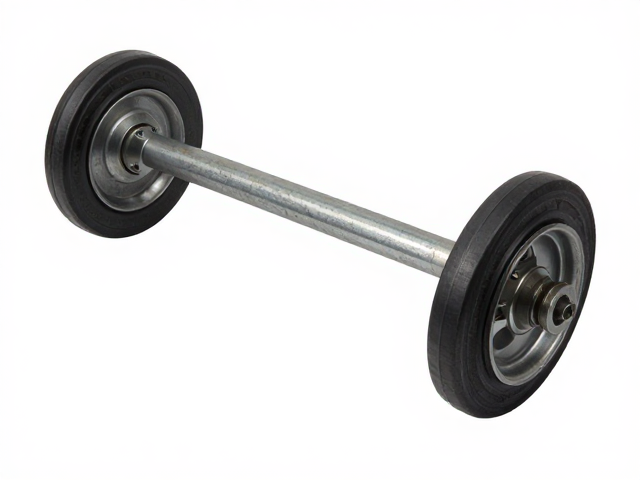
支撑杆表面处理的关键工艺环节
车轮支撑杆的达克罗处理并非简单的浸泡喷涂,而是一套严密的自动化流水线作业。前处理阶段至关重要,通常包括脱脂、水洗、浸锌活化等步骤,目的是彻底清除钢材表面的油污、氧化皮和锈迹,确保基体金属表面达到理想的活化状态。若前处理不彻底,涂层与基体的附着力将大幅下降,导致在使用过程中出现起泡或剥落现象。这一环节直接决定了最终防腐性能的上限,是质量控制中的首要关卡。
进入涂覆与固化阶段后,预处理后的支撑杆被浸入含有锌、铝片、水和特殊添加剂的达克罗液中,随后通过离心甩涂或浸涂方式形成均匀湿膜。关键在于后续的烘烤固化工艺,温度通常控制在200℃至260℃之间,持续时间约30至60分钟。在这一热力学过程中,水分蒸发,有机粘结剂分解,锌铝片层在无机酸作用下形成致密的互穿网络结构。这一过程不可逆,形成的涂层具有极高的硬度和附着力,能够抵抗车轮运行中的震动与冲击,确保防腐层与支撑杆本体融为一体。
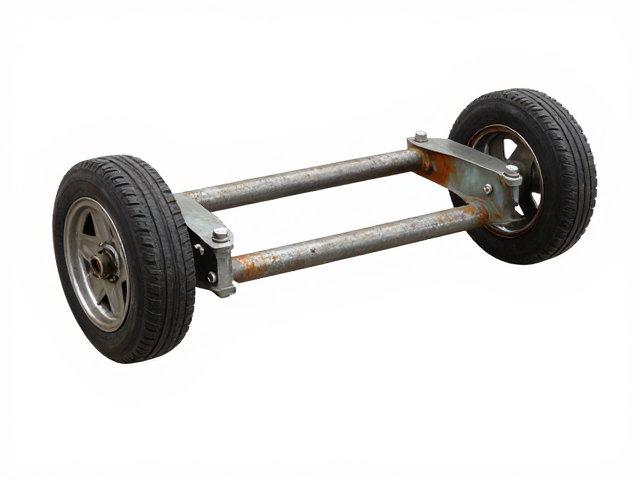
技术优势与长期服役表现
达克罗涂层呈现出独特的无光泽银白色外观,这种特性不仅符合现代汽车工业对零部件美观度的要求,更重要的是其表面无孔隙,具有极强的耐盐雾腐蚀能力。在标准的500小时中性盐雾测试中,达克罗处理的支撑杆通常不会出现红锈,远超传统电镀锌和达克罗之前的磷化发黑处理水平。对于行驶在沿海地区或冬季撒盐除冰的道路上的车辆而言,这种卓越的耐化学腐蚀性能显著延长了车轮支撑结构的寿命,降低了因部件腐蚀断裂引发的安全风险。
除了防腐性能,达克罗处理还具有优异的耐热性和耐化学品性能。支撑杆在制动系统附近或发动机舱周边时,可能会受到高温辐射或油污侵蚀,达克罗涂层在300℃的高温下仍能保持结构稳定,不软化、不流淌。此外,该涂层与油漆、密封胶具有良好的相容性,若车轮支撑结构需要额外的颜色标识或二次涂装,达克罗底层能提供稳定的结合界面,避免了传统涂层因热膨胀系数差异导致的剥落问题,实现了防腐与装饰功能的双重优化。
质量控制与标准化检测
在工业生产环境中,达克罗处理的质量控制依赖于严密的物理性能检测标准。附着力测试是核心指标之一,通常采用划格法进行评估,要求涂层在指定划格下无剥落现象,确保涂层在受到机械冲击时不会从支撑杆表面剥离。硬度测试则使用铅笔硬度计或摆杆硬度计,达克罗涂层通常能达到H至2H的硬度等级,足以应对路面碎石飞溅造成的表面磨损,防止涂层过早磨损导致基材暴露。
盐雾测试是验证防腐效果的最直接手段,企业需依据ISO 9227或ASTM B117等国际标准进行周期性抽检。对于高性能车轮支撑杆,测试周期通常设定在500小时至1000小时以上,观察期内不得出现基体腐蚀产物。此外,涂层厚度的均匀性检测也不可或缺,使用磁性测厚仪对支撑杆的各个部位进行多点测量,确保厚度波动在规定的公差范围内(通常为6-12微米)。这些量化指标构成了达克罗处理在车轮支撑结构应用中的技术底线,确保了每一根出厂的支撑杆都具备一致且可靠的防护性能。