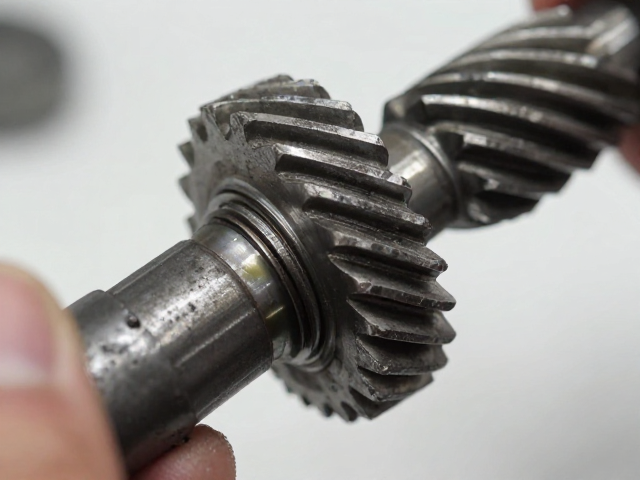
啮合齿修复的核心难点与失效机理分析
老旧车型在长期高负荷运行后,变速箱或差速器内部的齿轮常因疲劳剥落、微点蚀或早期磨损导致啮合精度下降,传统的打磨修复往往难以恢复原始几何形状,进而引发噪音与振动。剃齿加工作为齿轮精加工的关键工序,其核心在于利用剃齿刀与工件齿轮的啮合运动进行微量切削,但对于经过修复的齿面,材料硬度的变化及原始齿廓的偏差会直接影响剃齿刀的切入稳定性。
此类疑难情况通常表现为剃削深度不均、齿面出现振纹或齿向误差超标。由于老旧齿轮经过多次热处理或修复,表面硬化层可能与基体结合力减弱,剃齿过程中极易产生打滑或切削力波动。此外,修复后的齿面粗糙度若未达到预定标准,会加速剃齿刀磨损,导致加工精度迅速衰减,这使得针对老旧车型的剃齿工艺参数设定比全新齿轮更为复杂和敏感。
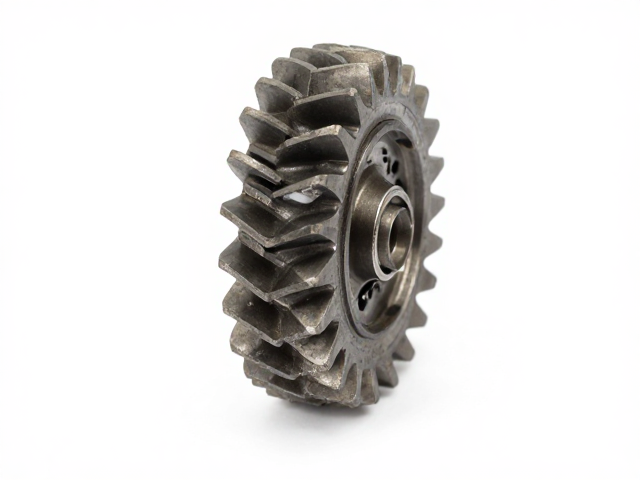
针对修复齿面的工艺参数优化策略
在实施剃齿前,必须对修复后的齿面进行严密的检测,确认齿顶圆直径、齿厚及螺旋角等关键尺寸符合剃削余量要求,通常建议保留0.1至0.3毫米的均匀余量,以确保能去除修复层缺陷而不破坏基体强度。剃齿刀的选型需考虑刃口锋利度与强度,对于硬度较高的修复层,选用含有高性能涂层(如TiAlN)的硬质合金剃齿刀可有效减少摩擦系数,降低切削热,防止齿面烧伤。
切削参数的设定需严格遵循“小切深、慢进给、高转速”的原则进行微调。初始切入阶段应采用极小的径向进给量,以逐步建立稳定的啮合状态,避免冲击载荷导致剃齿刀崩刃或齿轮变形。同时,冷却液的喷淋位置与流量需经过精确计算,确保切削区充分润滑与散热,特别是在处理老旧车型可能存在的密封性不佳导致的漏油问题时,需额外增加过滤系统以维持冷却介质的清洁度,防止杂质嵌入齿面影响最终光洁度。
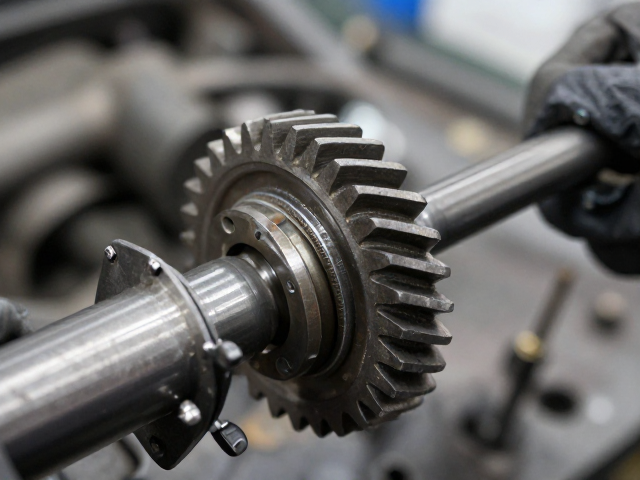
过程监控与精度补偿方案
在加工过程中,实时监测剃齿刀的磨损状态至关重要,建议采用在线测量系统或高频次的首件检验来反馈切削效果。一旦发现齿面出现周期性振纹或尺寸超差,应立即调整剃齿刀的轴向位置或修正机床的差动挂轮,以补偿因刀具磨损或机床间隙带来的误差。对于老旧车型特有的刚性不足问题,需优化夹具定位方案,增加辅助支撑点,减少加工过程中的弹性变形,确保齿轮在受力状态下仍保持理想的啮合轨迹。
若修复齿面存在局部硬度不均或微观裂纹风险,可采用先磨削后剃齿的组合工艺进行预处理。通过精密磨削消除修复层的不平整,为剃齿提供理想的基准面,从而降低剃齿工序的负荷。此外,剃齿后的去毛刺与清洗环节需采用超声波清洗或高压喷流,彻底清除残留的金属屑与磨粒,避免后续装配时因异物嵌入导致二次磨损,确保修复后的齿轮在动态负载下仍能保持优异的啮合性能。