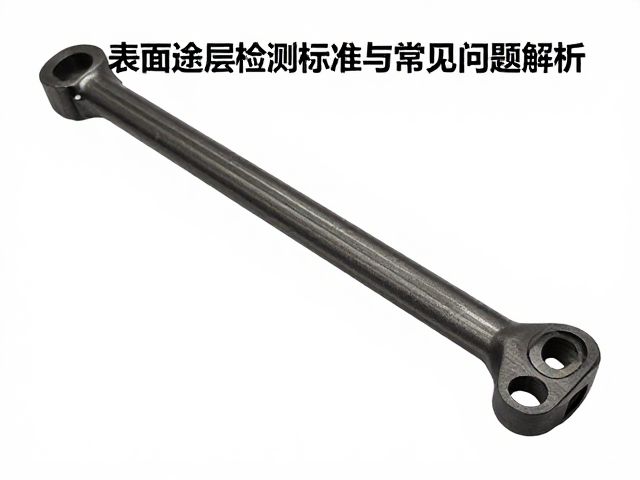
摇臂总成支撑杆涂层的核心功能与材质基础
摇臂总成支撑杆作为汽车底盘悬挂系统中的关键受力部件,其表面涂层承担着抵御恶劣工况的重任。在车辆行驶过程中,该部件长期暴露于泥水、砂石及腐蚀性化学物质的环境中,涂层的主要职责是通过物理隔离和化学钝化作用,防止基体金属发生电化学腐蚀。常见的基材多为高强度合金钢,这类材料虽然具备优异的机械强度,但面对潮湿和盐雾环境时极易生锈,因此表面处理的质量直接决定了零部件的使用寿命和整车安全性。
目前行业内主流的涂层工艺涵盖了电泳漆、粉末喷涂以及达克罗(锌铝涂层)等类型。电泳漆具有膜厚均匀、附着力强的特点,能深入到复杂结构的缝隙中;粉末喷涂则以耐磨性和耐腐蚀性见长,适合高磨损区域;而达克罗技术因其无氢脆特性及卓越的耐盐雾能力,常用于对安全性要求极高的连接件。不同的工艺选择对应着不同的检测侧重点,例如电泳漆需重点关注膜厚的连续性,而达克罗则更关注锌铝颗粒的覆盖密度。
外观检查与膜厚测量的标准化流程
外观检测是涂层质量控制的第一道防线,主要依据国家标准如GB/T 9286进行划格法附着力测试,确保涂层在受到机械应力时不会发生剥落。实际操作中,技术人员会使用高倍放大镜或工业内窥镜观察涂层表面,排查气泡、针孔、流挂、露底以及橘皮等缺陷。对于支撑杆这类细长且形状复杂的零件,还需检查端部和螺纹部位的遮蔽保护情况,防止因涂层过厚导致装配干涉或螺纹配合不良。
膜厚测量是量化涂层性能的关键指标,通常采用磁性测厚仪或涡流测厚仪进行无损检测。检测点位需覆盖支撑杆的主体部位、焊接热影响区以及靠近安装孔的敏感区域,每处至少测量三个点取平均值。根据通用技术规范,电泳涂层的厚度范围通常在20-30微米之间,而粉末喷涂则可能在60-100微米之间。过薄的涂层无法提供足够的防腐保护,而过厚则可能导致涂层脆性增加,在冲击载荷下容易开裂剥落,因此必须严格控制在工艺规范允许的公差范围内。
耐盐雾腐蚀与附着力性能测试解析
耐盐雾腐蚀试验是评估涂层长期防护能力的核心实验,实验室通常按照GB/T 10125标准,在5%的氯化钠溶液中,于35℃的环境下进行持续喷雾测试。对于汽车底盘关键件,行业标准通常要求涂层在经历96小时至240小时的盐雾测试后,表面不得出现红色锈蚀点,且划痕出锈宽度需小于规定数值(如1mm)。这一数据能直观反映涂层在模拟海洋气候或冬季融雪剂环境下的实际表现,是验证配方稳定性和施工工艺稳定性的重要依据。
附着力测试不仅包括常规的划格法,对于高应力部件还常采用拉拔法进行测试,以获取更精确的涂层与基材结合力数据。在划格试验中,需使用专用切割刀在涂层表面切出规定间距的网格,随后用胶带反复粘贴并撕离,观察涂层脱落面积。若涂层从基材上整片剥离或网格内脱落面积超过5%,则判定为不合格。此外,还需关注涂层在低温冲击下的表现,确保在-40℃的低温环境中,涂层不会因材料变脆而出现微裂纹,从而保证车辆在极端气候下的行驶安全。
涂层检测中的常见缺陷成因与应对
在实际生产与检测过程中,针孔和气泡是较为常见的外观缺陷,这往往源于前处理除油不净或电泳槽液中含有过多杂质。当基材表面残留油污或水分,在烘烤过程中受热挥发,便会冲破正在固化的涂层形成针孔。解决此类问题需加强前处理清洗液的监控,确保磷化膜均匀致密,同时严格控制电泳槽液的固体份和pH值,并优化烘烤曲线,使溶剂挥发过程平稳可控,避免涂层表面过早结皮。
露底和流挂则多与喷涂或电泳的工艺参数设置不当有关。露底通常发生在工件边缘、焊缝或结构复杂处,这是因为电场分布不均导致涂料难以到达特定区域,或者喷涂角度和距离不合理。流挂则是涂料堆积后未能在固化前流平所致,常见于厚涂区域。应对措施包括优化电极位置以改善电场分布,调整喷涂压力和走枪速度,以及引入旋转喷涂技术以覆盖复杂结构。对于已产生的缺陷,需分析具体批次数据,追溯至前处理或涂装工序进行参数修正,而非简单返工。