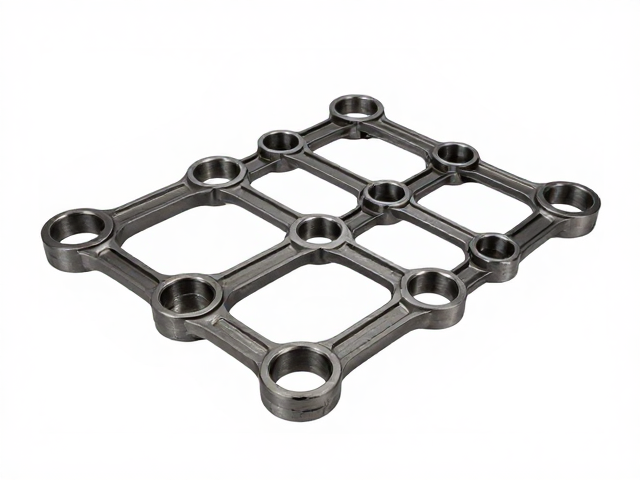
多车型适配的模块化设计逻辑
连杆焊接组合结构通过标准化的接口定义与模块化单元划分,能够灵活应对不同轴距、轮距及悬挂形式的车型需求。这种设计核心在于将传统单一功能的连杆件转化为可组合的基准系统,利用通用的连接孔位与标准化的焊接面,确保不同规格部件间的几何关系准确无误。工程师在研发阶段会建立严密的参数数据库,覆盖主流乘用车及商用车的关键尺寸区间,使得同一套组合结构能通过增减或替换局部模块,快速映射至新车型的开发流程中。
在实际应用场景中,这种高适配性表现为极高的生产柔性。面对多品种、小批量的制造环境,生产线无需频繁更换大型工装夹具,仅需调整焊接机器人的路径参数及局部定位销位置,即可实现不同车型连杆组件的混线生产。这种机制大幅降低了模具开发与维护成本,同时缩短了从设计冻结到试制生产的周期,使制造体系能更敏捷地响应市场对于多样化车型的需求变化,确保结构件在复杂工况下的互换性与一致性。
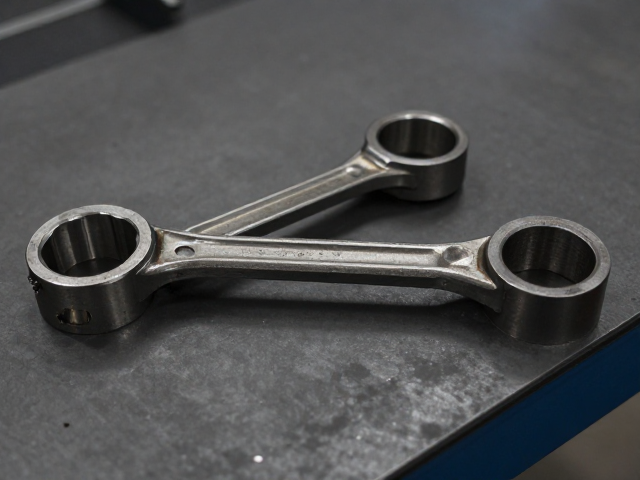
焊接工艺对结构稳定性的保障
焊接过程中的热输入控制与变形管理是确保连杆组合结构长期稳定性的关键。采用二氧化碳气体保护焊或激光复合焊等高精度焊接技术,能够有效降低焊缝区域的残余应力,减少因温度场分布不均导致的翘曲变形。通过模拟仿真技术预先优化焊接顺序与夹持策略,可以进一步抑制焊接缺陷如气孔、未熔合等现象,确保接头力学性能满足高强度钢或铝合金材料的强度要求。
结构稳定性还体现在装配精度与动态响应的一致性上。高精度的焊接组合结构能够保持优异的同轴度与平行度,这在车辆行驶过程中表现为更好的悬挂几何保持能力,从而提升操控稳定性与舒适性。经过严格的疲劳测试验证,优化后的焊接接头在交变载荷作用下表现出优异的抗疲劳特性,有效延长了关键底盘部件的使用寿命,为整车的安全性能提供了坚实的基础支撑。
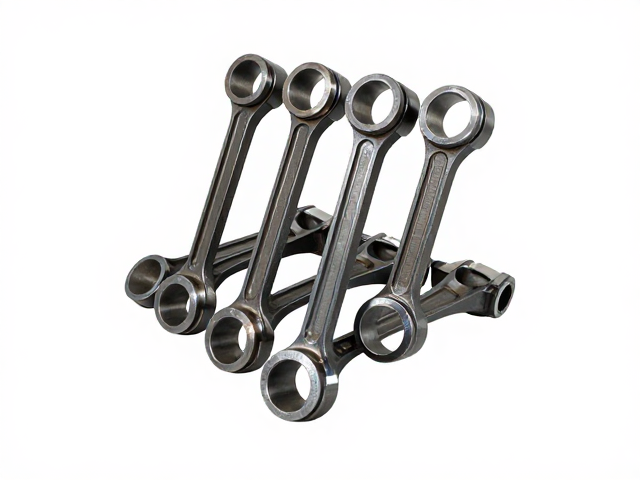
自动化集成提升安装效率
引入自动化焊接工作站与智能定位系统,显著提升了连杆组合结构的制造效率与安装便捷性。自动化设备通过高精度伺服夹具固定工件,配合视觉引导系统实时校正焊接位置,确保了批量生产中的尺寸稳定性。这种高度集成的生产模式减少了人工干预环节,降低了因人为操作误差导致的返修率,使得单位时间内的产出能力得到显著提升,同时保证了每一件产品均符合严格的公差标准。
在安装环节,标准化的组合结构简化了整车总装线上的操作复杂度。由于连杆组件在出厂前已完成高精度焊接与预装配,总装线上只需进行整体吊装与关键螺栓紧固,大幅压缩了单车装配工时。这种“即插即用”的特性不仅加快了生产节拍,还降低了对一线操作人员技能水平的依赖,使得生产线能够以更低的能耗和人力成本维持高效运转,为制造企业的精益生产提供了有力支持。