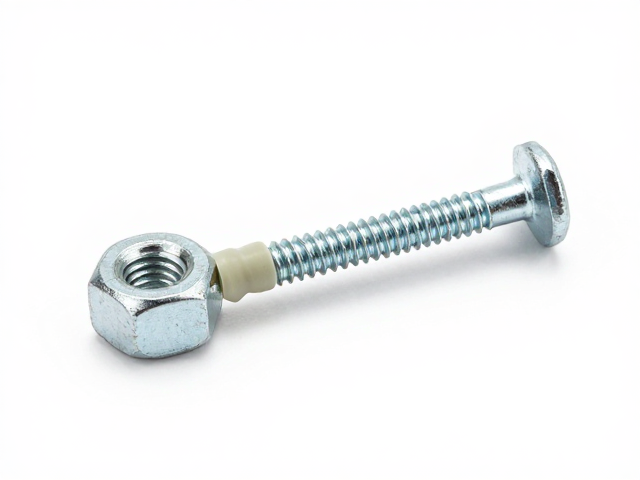
螺纹胶与固定钉的组合优势
在机械装配与工业维修场景中,振动和冲击是导致连接件失效的主要诱因。链盘螺母作为传动系统中的关键紧固件,长期处于动态载荷下,传统的单纯依靠摩擦力自锁的方式难以应对高频震动。引入螺纹胶与固定钉的双重固定方案,通过化学粘接与机械限位的双重作用,显著提升了连接的可靠性。螺纹胶中的厌氧成分能在金属紧密配合面间固化,形成高强度塑料层,填补微观间隙,从而消除因微动磨损导致的松动现象。
固定钉的设计初衷是为螺母提供额外的径向约束,防止其在受力不均时发生偏转或滑脱。当螺纹胶完成固化过程后,其抗剪切强度通常能达到中等或高强度等级,能够抵抗较大的横向载荷。此时,固定钉作为机械止挡,限制了螺母的旋转自由度,即便在极端工况下螺纹胶出现老化或失效,固定钉仍能维持基本的位置稳定,避免了完全松脱可能引发的严重安全事故。这种物理与化学手段的结合,解决了单一固定方式在复杂工况下的局限性。
标准化施工流程与关键控制点
实施螺纹胶配合固定钉的固定工艺时,表面预处理是决定最终效果的核心环节。金属表面必须经过彻底的除油、除锈和干燥处理,任何残留的油脂、水分或氧化皮都会阻碍螺纹胶的聚合反应,导致粘接强度大幅下降。建议使用专用清洗剂去除污染物,并确保连接件在涂胶前完全干燥。对于多孔性或吸油性较高的材料,可能需要增加活化剂的使用或延长预处理时间,以增强胶层的附着力。
涂胶过程中需严格控制胶量,过少会导致填充不充分,过多则可能溢出污染周围部件或影响装配尺寸。螺纹胶应均匀覆盖在螺母内螺纹或螺栓外螺纹的主要啮合区域,避免局部堆积。随后安装固定钉,确保其位置准确,无歪斜。在固化期间,需保持连接件静止,环境温度应控制在螺纹胶规定的最佳施工范围内,通常为10℃至30℃之间,湿度适中。完全固化时间受胶种和间隙大小影响,高强度胶通常需要24小时达到最高强度,期间应避免对连接部位施加载荷或进行调试操作。
长期维护与失效分析
定期检查是维持螺纹胶与固定钉组合固定效果的重要措施。通过目视检查固定钉是否有变形、断裂或移位,以及观察螺母周围是否有胶层脱落或渗出痕迹,可以初步判断连接状态。对于高振动环境下的设备,建议设定固定的巡检周期,使用扭矩扳手检测螺母扭矩,若发现扭矩值低于初始设定值,需立即停机检查。需要注意的是,螺纹胶固化后具有不可逆性,拆卸时通常需要使用加热或专用解胶剂,因此在设计阶段需考虑后期维护的可操作性。
失效模式的分析有助于优化固定策略。常见的失效原因包括表面处理不当、胶层老化、固定钉设计强度不足或安装错误。若发现胶层脆性断裂,可能是固化条件不符合要求或选择了不合适的胶种;若固定钉变形,则说明其尺寸或材质无法承受实际载荷。通过建立详细的维护记录,追踪不同工况下的紧固件状态,可以逐步完善固定方案,提高整体系统的耐用性。这种基于实际数据的维护策略,能够有效延长设备使用寿命,降低非计划停机风险。