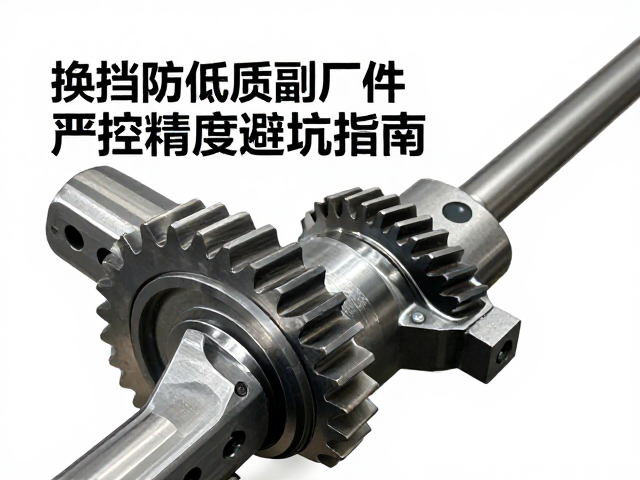
插齿工艺对换挡齿形精度的核心影响
插齿加工在齿轮制造链条中扮演着决定性角色,其刀具与工件的展成运动直接决定了齿面的接触质量与啮合平稳性。对于汽车变速箱中的换挡齿而言,齿形的准确性直接影响换挡手感与同步器的寿命,任何微小的齿廓偏差都可能在高速运转或频繁换挡时引发异响或卡滞。传统认知中,低价副厂件往往在热处理变形控制及刀具补偿上存在短板,导致齿面出现波纹或毛刺,而正规大厂通过高精度插齿机床配合严密的工艺参数调整,能有效消除这些由加工误差带来的低质缺陷。
精度控制并非单一维度的指标,而是涵盖齿距累积误差、齿廓修形及螺旋线偏差的综合体系。在插齿过程中,机床的径向跳动、刀具的刃磨质量以及切削液的冷却效率会共同作用于最终成品。副厂件为了压缩成本,常使用老旧设备或未经严格校准的刀具,导致齿形出现宏观上的鼓形或微观上的不平。相比之下,符合行业标准的生产线会通过在线检测系统实时监测插齿深度与进给速度,确保每一片齿板的几何参数严格落在公差范围内,从而从源头上规避因加工精度不足导致的早期失效风险。
识别低质副厂件的关键维度与避坑逻辑
辨别换挡齿品质时,视觉检查与尺寸测量是基础手段,但需结合物理性能综合判断。低质副厂件常表现为齿面光泽度异常、存在肉眼可见的加工刀痕或毛刺,这些缺陷会在装配后迅速磨损同步器齿环。在尺寸层面,副厂件可能在齿厚或齿宽上存在超差,虽然外观相似,但装配后会导致齿轮啮合间隙不当,引发换挡生涩。此外,材料内部的金相组织也是关键,劣质钢材往往夹杂物较多,经插齿切削后易产生微裂纹,这些隐患在初期使用中难以察觉,却在长期高负荷下导致断齿或崩角。
避坑的核心在于建立严密的供应商准入与来料检验机制,而非依赖单一的外观判断。企业需明确插齿后的去毛刺工艺标准,确保齿根过渡圆角平滑,避免应力集中。同时,引入三坐标测量机对关键齿形参数进行抽检,对比设计图纸上的理论值与实际测量值,确保齿距累积误差和齿廓偏差符合既定规范。通过这种数据驱动的管控方式,可以有效过滤掉那些在热处理变形控制或切削工艺上不达标的低质产品,保障整车传动系统的可靠性与耐久性。