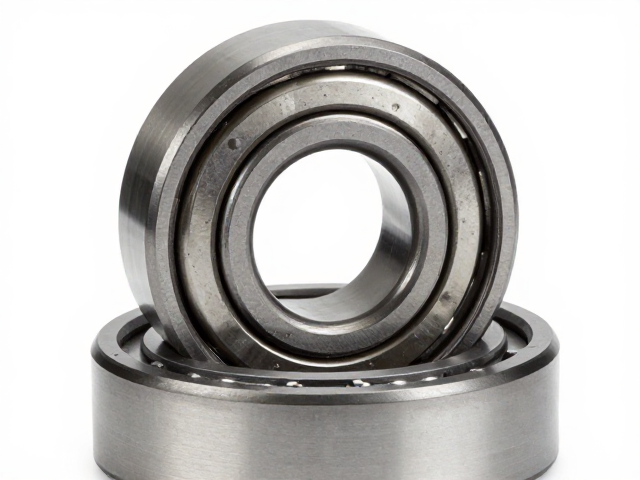
6200轴承旋转轴套安装前的精度预处理
6200轴承作为深沟球轴承中的基础型号,其内径通常为10mm,外径26mm,宽度8mm,这一标准尺寸决定了轴套与轴承内圈的配合公差必须严格遵循GB/T 275标准。在实际安装场景中,轴套表面的粗糙度应控制在Ra0.4μm至Ra0.8μm之间,过高的粗糙度会像微观切削刀一样在轴承运转初期磨损内圈滚道,而过低的粗糙度则可能因润滑膜形成不良导致干摩擦。安装前需使用高精度千分尺检测轴套直径,确保其尺寸公差落在h5或h6范围内,这是保证轴承游隙符合预载要求的前提条件。
清洁工序直接关联轴承的最终运行精度,任何微米级的灰尘颗粒或金属屑都可能嵌入滚道与滚动体之间,形成压痕并引发振动。建议使用无水乙醇或专用清洗剂对轴套表面进行彻底清洗,随后用无尘布擦拭干燥,严禁使用棉纱等易掉纤维的材料。检查过程中需重点观察轴套端面与配合面的平面度,若存在肉眼可见的划痕或锈蚀点,必须通过精细研磨修复或直接更换,因为微小的表面缺陷会在旋转过程中产生周期性冲击,破坏轴承内部的等间距分布,进而导致精度快速衰减。
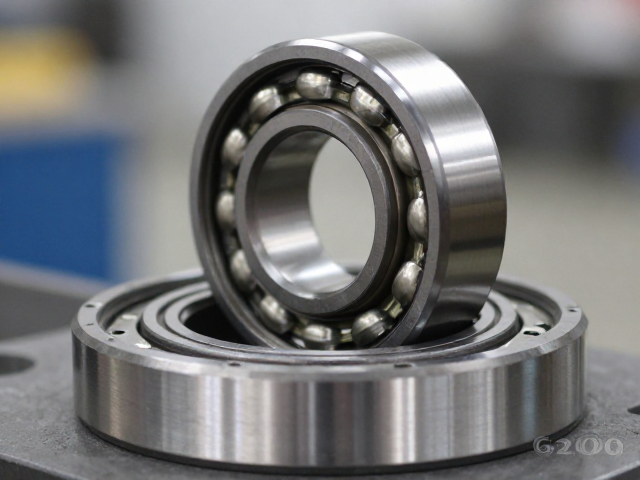
热装与压入过程中的受力控制与精度保护
对于6200这类小型轴承,压入安装时需精确计算过盈配合所需的压力,通常过盈量在0.002mm至0.005mm之间。使用液压机或压力机施加轴向力时,必须确保受力点仅作用于轴承内圈端面的压具上,严禁通过滚动体传递压力,否则滚道表面会产生永久性塑性变形,导致旋转精度瞬间失效。压入过程中应保持轴承与轴套的同轴度,倾斜受力会造成内圈歪斜,使得轴承在非正常游隙下运行,长期如此会引发保持架断裂或滚动体擦伤。
若采用热装法,加热温度应严格控制在100℃至120℃之间,最高不得超过125℃,以避免轴承钢发生回火软化,影响尺寸稳定性。使用油浴或感应加热器均匀加热轴承内圈,加热时间需根据轴承重量和加热设备功率精确计算,确保内圈膨胀后能轻松滑入轴套,且无卡滞现象。冷却过程中需自然冷却,避免急冷导致内圈产生残余应力,这种应力在后续运转中可能释放,引起轴套微观变形,从而改变轴承的径向游隙,影响整体旋转精度。
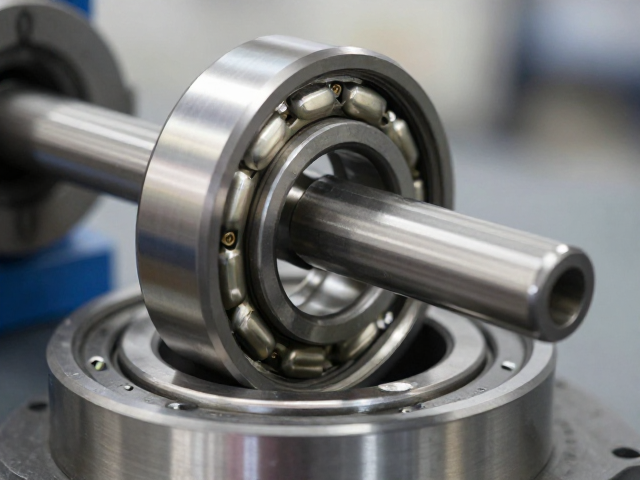
安装后的同轴度检测与动态精度验证
安装完成后,必须使用千分表检测轴套端面的跳动量,要求径向跳动误差控制在0.01mm以内,轴向窜动误差不超过0.005mm。若跳动超标,需重新检查轴套与安装孔的配合情况,或排查轴套本身的直线度问题。高精度安装不仅依赖于静态尺寸,更依赖于动态下的稳定性,因此在初步装配后,应手动旋转轴套,感受是否有卡顿或异音,轻微的不顺畅可能预示着滚道表面存在微观损伤或杂质残留。
在负载测试阶段,需监测轴承在额定转速下的温升曲线,6200轴承在正常润滑状态下,温升应平稳且不超过环境温度40℃。若温升过快,通常意味着安装过程中产生的预紧力过大或同轴度偏差导致摩擦加剧。通过振动分析仪记录安装前后的振动频谱,重点观察1倍频和2倍频处的振幅变化,若高频段振幅显著增加,提示轴承精度已因安装不当受到不可逆损害,需立即拆解复查,避免故障扩大。