精度等级标识与实际工况的匹配逻辑
6200轴承作为深沟球轴承的基础型号,其旋转轴套的选择核心在于对精度等级的准确解读。国家标准GB/T 307.1中明确规定的P0、P6、P5、P4、P2等级,直接对应着轴承在旋转过程中的径向跳动和轴向窜动允许范围。P0级(普通级)适用于一般机械传动,如普通电机、农业机械等对转速和振动要求不高的场景;若设备涉及精密机床主轴、高速风机或需要频繁启停的自动化设备,则需向P6(精密级)甚至P5(精密级)过渡。选择时务必核对轴承侧面的精度等级标识,避免将高精度要求的部件误配低精度轴承,导致运行初期即出现异常磨损或噪音。
旋转轴套与轴承内圈的配合性质决定了载荷传递的效率与稳定性。轴套通常采用过盈配合或过渡配合,具体公差带需依据轴径尺寸查阅GB/T 275标准中的推荐值。对于6200系列,其内径为10mm,轴套直径公差通常控制在k6或m6之间,以确保在无额外润滑条件下仍能保持稳定的径向定位。若轴套加工精度不足,导致配合间隙过大,轴承内圈会在轴套内产生微动磨损,进而引发发热和游标变化;反之,若过盈量过大,可能导致轴承内圈膨胀,有效游标减小,最终引起卡死或保持架断裂。因此,轴套的圆度、圆柱度及表面粗糙度需严格遵循机械设计手册中的公差要求,不可仅凭经验估算。
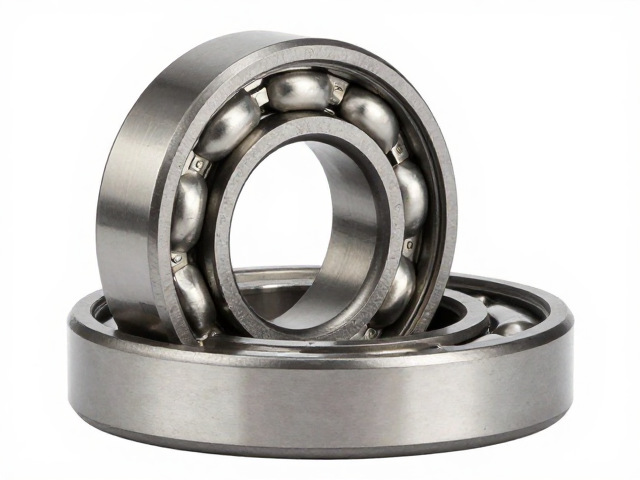
材质处理与表面粗糙度的关键指标
轴承旋转轴套的材质选择直接影响其耐磨性与抗疲劳性能。常规工业应用中,45钢或40Cr经调质处理后可作为基础选材,但在高载荷或腐蚀性环境下,需考虑使用GCr15轴承钢或经过表面渗氮处理的合金钢。轴套内孔表面粗糙度Ra值通常需控制在0.4μm至0.8μm之间,过高的粗糙度会像锉刀一样快速磨损轴承内圈滚道,而过低的粗糙度虽有利于润滑膜形成,但若加工不当可能因摩擦系数过低导致微滑移。实际应用中,建议对轴套内孔进行研磨或珩磨处理,确保其几何形状与轴承内圈高度一致,从而减少接触应力集中。
热处理工艺的稳定性是轴套长期运行的隐形保障。淬火后的回火处理需充分消除内应力,避免轴套在长期旋转受力中发生微量变形。部分工况下,轴套表面需进行镀铬或喷涂二硫化钼等润滑处理,以应对高温或干燥环境。需注意的是,任何表面处理层必须与基体结合牢固,脱落碎片进入轴承滚道会造成灾难性失效。在选型过程中,应关注轴套材料的硬度均匀性,使用硬度计多点测试,确保无软点或硬斑,这是判断加工质量是否达标的基础依据。
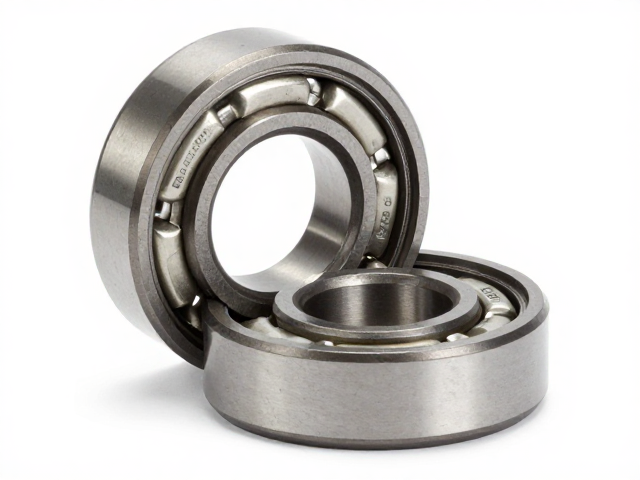
安装公差配合与游标控制的实操细节
安装过程中的压配或热装方式会直接影响轴承的最终游标。6200轴承为轻系列,其原始径向游标通常在0.01mm至0.03mm之间。当轴套与轴承内圈采用过盈配合时,轴承内圈膨胀会导致游标减小,因此需根据过盈量计算游标缩减值,确保最终工作游标仍能满足转速与温升要求。若设备转速较高,建议预留稍大的初始游标,以补偿因温升导致的游标进一步缩小。安装时应使用专用压具或加热装置,严禁直接敲击轴承端盖,以免通过滚动体传递冲击力,造成滚道压痕或保持架变形。
轴套与轴承外圈的配合通常采用间隙配合,以便于轴承在座孔中微量自调心或适应热膨胀。然而,若轴套与座孔的配合过松,轴承外圈可能在座孔内打滑,产生摩擦热并加速失效。因此,轴套外径的加工精度需与安装孔公差相匹配,一般推荐H7或J7公差带。在实际装配前,需清洁轴套内孔及轴承表面,去除毛刺与油污,确保无异物干扰配合。对于高精度要求的旋转轴,还需检查轴套与轴承端面的垂直度,偏差过大会导致轴承倾斜,引起偏载和早期点蚀。
润滑环境与密封结构的协同考量
润滑方式的选择决定了轴套与轴承界面的摩擦状态。对于6200轴承旋转轴套,若采用脂润滑,需确保轴套内部设有储油空间或迷宫式密封结构,防止润滑脂泄漏或杂质侵入。若采用油润滑,轴套需设计合理的油道或油槽,确保润滑油能均匀覆盖滚道与滚动体接触区。润滑脂的粘度等级需根据转速和温度选择,高速工况应选用低粘度、高抗氧化性的合成油脂,低速重载则需高粘度矿物油或极压锂基脂。错误的润滑选型会导致润滑膜破裂,引发干摩擦和高温烧结。
密封结构的设计需兼顾防尘与防漏油双重功能。旋转轴套与轴承端盖之间常设置接触式或非接触式密封圈。接触式密封如唇形密封,防尘效果好但摩擦阻力大,适用于低速或中速工况;非接触式密封如迷宫密封,摩擦小但防尘效果依赖间隙控制,适用于高速或高温环境。在选型时,需根据工作环境中的粉尘、水分及温度条件,选择合适的密封形式与材质,如丁腈橡胶适用于一般油液环境,氟橡胶适用于高温或腐蚀性介质。密封件的安装不得有扭曲或划伤,否则会成为泄漏和污染的主要通道,加速轴承失效。