精密加工中的去毛刺工艺优化
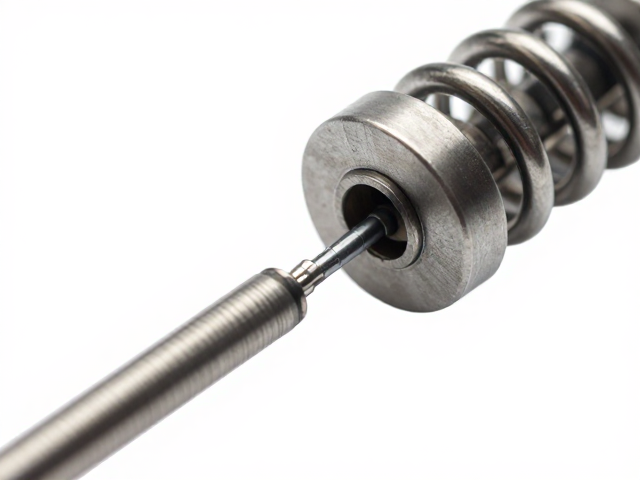
压力簧防尘封唇口在注塑或模压成型后,若模具分型面配合精度不足或脱模斜度设计不合理,极易在动态密封面残留微量飞边。这些微观毛边在长期摩擦中会成为应力集中点,加速唇口磨损甚至导致密封面断裂。处理此类问题需从模具维护与成型参数入手,定期清理模腔内的积碳与残留物,确保分型面光洁度达到镜面标准,能显著减少初始毛边的生成概率。
针对已形成的轻微毛边,机械修整是基础且高效的手段。使用高精度油石或专用去毛刺刷,严格遵循唇口圆周方向进行单向轻柔打磨,避免横向切削破坏密封面的微观储油槽结构。操作时需严格控制力度,防止因过度修整导致唇口尺寸超差或厚度不均,从而引发泄漏。对于批量生产环境,引入自动化超声波去毛刺设备可保证每一批次唇口处理的均一性,提升良品率。
表面处理与二道工序的协同控制
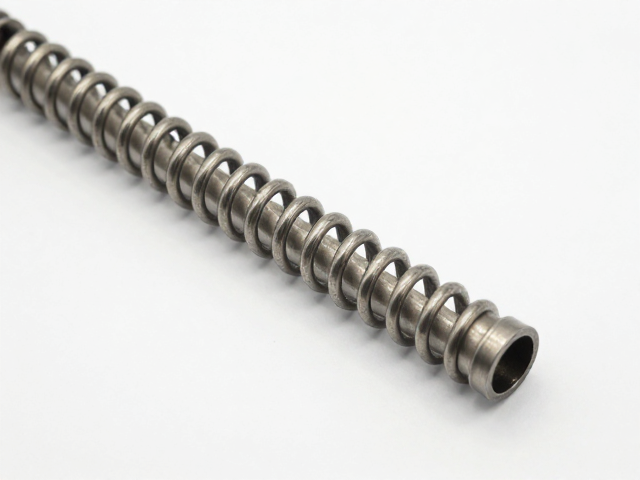
化学去毛刺技术在处理复杂几何形状的唇口时具有独特优势,尤其适用于难以通过机械方式触及的死角区域。通过浸渍特定的酸性或碱性溶液,利用化学腐蚀原理溶解金属或高分子材料表面的微小凸起。该方法不会改变工件整体尺寸精度,且能改善表面粗糙度,但需精确控制溶液浓度、温度及浸泡时间,以免对基材造成过度侵蚀或产生氢脆风险。
除了去除毛边,后处理工艺的稳定性直接决定了密封件的性能一致性。在去毛刺后,必须进行彻底的清洗与干燥,确保残留的化学试剂或微粒完全清除,防止其在后续装配中污染液压系统或阻碍密封唇口的贴合。部分高要求场景下,还需进行表面涂层或润滑预处理,以增强唇口材料的耐磨性与抗腐蚀性,从而在动态工况下维持长期的密封效能。
检测标准与失效模式分析
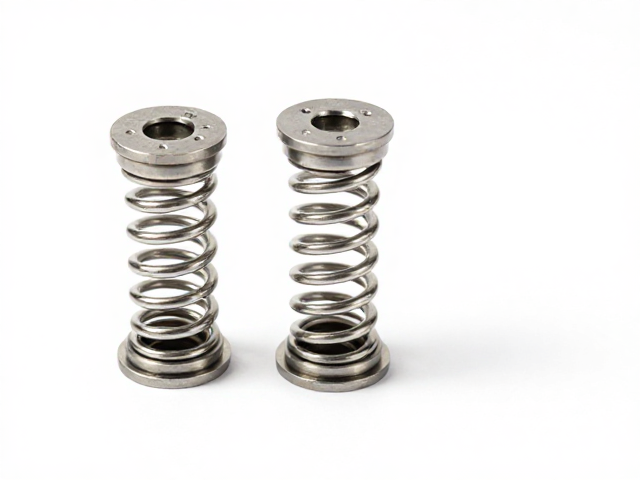
建立严密的尺寸与形位公差检测体系是验证去毛刺效果的关键环节。利用光学影像测量仪或激光扫描设备,对唇口边缘的过渡平滑度进行三维建模分析,设定严密的公差阈值。任何超出允许范围的微观不平度都应被视为潜在失效源。同时,结合气密性测试或压力衰减测试,模拟实际工况下的密封表现,通过数据反馈反向优化去毛刺工艺参数。
密封失效往往不是单一因素造成,而是毛边引发的连锁反应。唇口毛边在动态运转中会像刀片一样切割对偶件表面,形成沟槽,进而导致介质泄漏。因此,处理毛边不仅是外观整理,更是系统性的可靠性工程。通过记录不同去毛刺方案下的使用寿命数据,对比分析失效模式,能够更精准地定位工艺瓶颈,为后续模具改进或材料选型提供真实可靠的数据支撑。