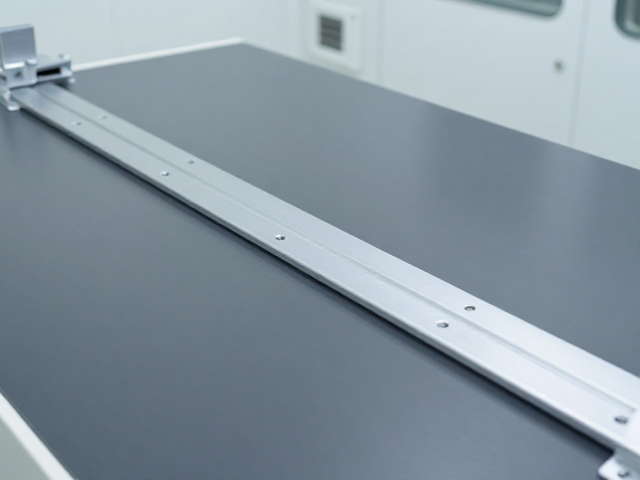
电泳涂装前处理的表面制备关键
尾架连接支架支撑座在机械结构中承担着关键的定位与承重职能,其表面状态直接决定了后续防腐涂层的附着力与整体寿命。在进行电泳涂装之前,必须通过严格的除油、除锈及磷化处理,构建出均匀且致密的转化膜。这一前置工序旨在彻底清除金属表面的油脂、氧化皮及微粒杂质,同时利用磷酸盐反应在基材表面生成微孔结构的磷酸盐层,为电泳漆膜的锚固提供理想的微观物理环境。
若前处理环节存在残留油污或磷化膜疏松不均,电泳过程中极易出现缩孔、露底或涂层厚度不一致等缺陷。实际操作中需严格控制脱脂液的浓度、温度及反应时间,确保金属表面达到无油、无水、无锈的洁净标准。高质量的磷化膜不仅表现为外观上的均匀灰白色,更需在微观层面具备足够的孔隙率,以便电泳漆液能够渗透并形成严密的物理屏障,从而从根源上阻断腐蚀介质向基体金属的侵入路径。
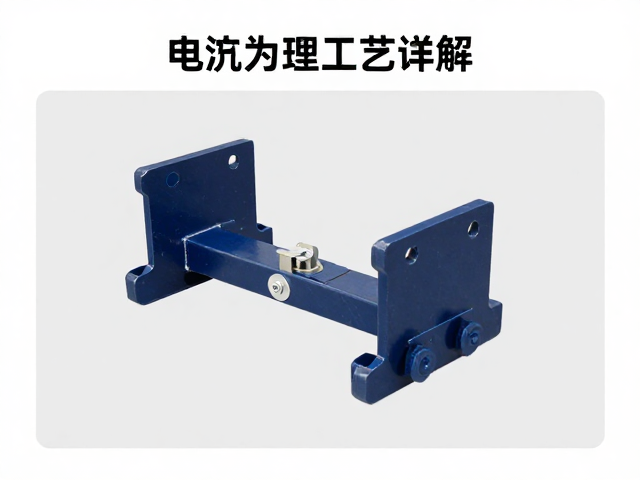
电泳涂装工艺参数的精准调控
电泳涂装的核心在于电场作用下的离子迁移与沉积,该工艺通过直流电源驱动带电树脂粒子向电极移动,最终在工件表面形成均匀、平滑且厚度可控的涂膜。对于尾架连接支架支撑座这类具有复杂几何形状的零部件,槽液的pH值、固体分含量、电导率及电压参数需经过严密的计算与实时监测。电压的高低直接影响涂膜的厚度与覆盖率,过高的电压可能导致击穿或针孔,而过低的电压则会造成涂层过薄,无法提供足够的防腐屏障。
槽液的稳定性是保证批次间质量一致性的关键,需定期检测槽液的溶剂含量、灰分指标以及杂质离子浓度。在电泳过程中,电场线的分布决定了漆膜在工件不同部位的沉积速率,针对支撑座法兰面、内孔或棱角等电场集中或屏蔽区域,需通过优化挂具设计或调整极距来平衡电场分布。这种精细化控制确保了即使在结构复杂的重载部件上,也能获得厚度均匀、无流挂、无堆积的高质量电泳层,从而满足高防腐等级的技术要求。
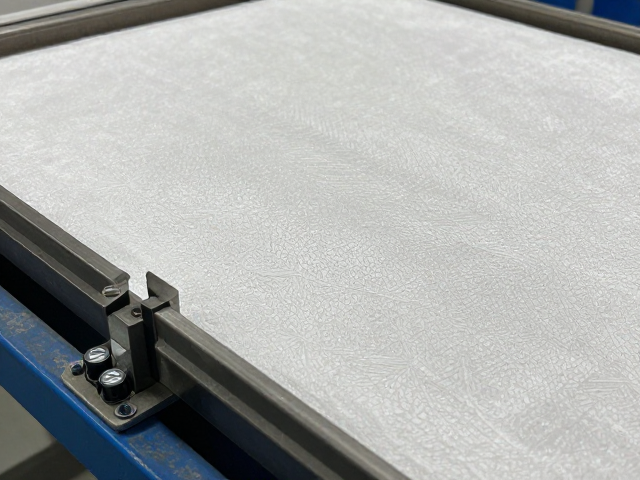
高温烘烤固化与微观结构形成
电泳后的涂膜需经过高温烘烤才能完成从液态到固态的交联固化过程,这一热力学转变是赋予涂层最终机械性能与化学稳定性的决定性环节。在烘烤过程中,树脂分子间发生交联反应,溶剂挥发,涂膜逐渐致密化并形成连续的三维网络结构。对于尾架连接支架支撑座,烘烤温度与时间需严格依据涂料供应商提供的技术数据执行,通常温度区间控制在规定范围内,以确保树脂充分交联而不发生热降解或变色。
固化程度的高低直接关联于涂层的硬度、附着力及耐化学腐蚀性。若烘烤温度不足或时间过短,涂膜交联度低,表现为硬度差、耐溶剂性弱,在恶劣工况下易发生粉化或剥落;反之,过高的温度可能导致涂膜黄变或基材产生热应力变形。通过正交实验确定的最佳烘烤曲线,能使电泳漆膜达到最佳的物理性能平衡,形成致密且坚韧的保护层,有效抵御外界环境中的湿气、盐雾及腐蚀性气体的侵蚀。
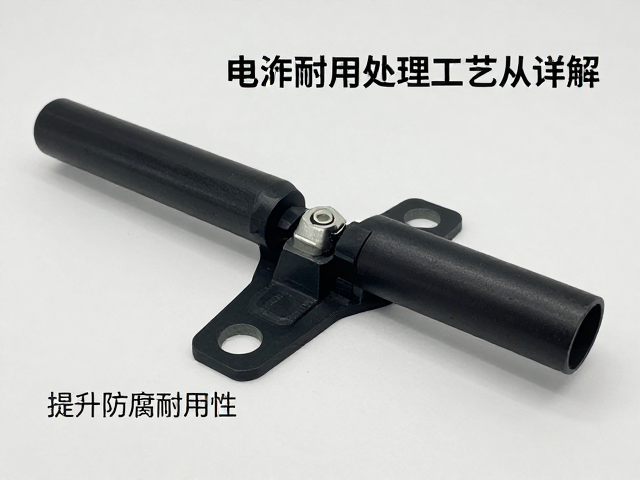
防腐耐用性提升机制与长效保护
电泳涂装形成的涂膜具有优异的屏蔽效应与阴极保护作用,能显著延缓尾架连接支架支撑座的腐蚀进程。致密的漆膜阻隔了水分、氧气及氯离子等腐蚀介质与金属基体的直接接触,而电泳漆中含有的防锈颜料及树脂基料进一步增强了涂层的化学稳定性。在盐雾测试等加速老化实验中,经过规范电泳处理的支撑座表面能长时间保持无锈蚀、无起泡现象,验证了其卓越的耐候性能。
除了基础的隔离保护,电泳工艺还改善了部件表面的微观形态,降低了摩擦系数,增强了部件在装配及使用过程中的耐磨性。对于长期处于振动、冲击或潮湿环境下的尾架连接支架,均匀的电泳层能有效防止应力集中导致的涂层开裂,避免腐蚀从微缺陷处蔓延。这种通过工艺标准化实现的表面强化,不仅提升了产品的外观质感,更从微观结构层面延长了零部件的使用寿命,降低了因腐蚀失效导致的维护成本与安全隐患。