焊接热输入与防尘油封的匹配性分析
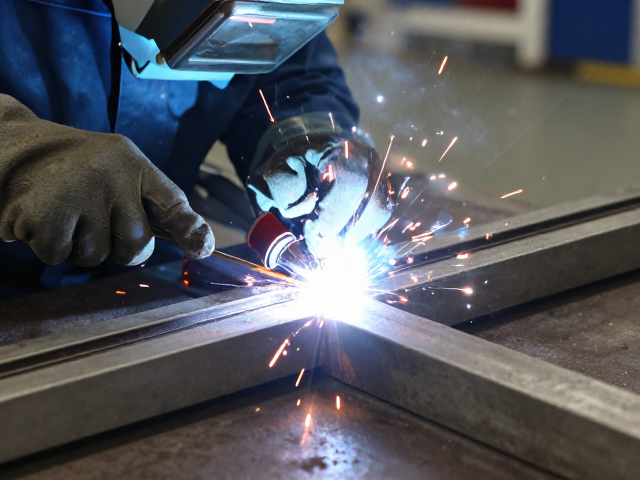
在精密机械结构中,防尘油封作为关键密封件,其材质耐温性与焊接热影响区存在严密的物理关联。焊接过程中产生的局部高温会迅速改变周围金属晶粒结构,若油封安装位距离焊缝过近,橡胶或聚氨酯材料极易因热降解导致硬度下降或发生微裂纹。实际工况中,需依据油封的连续使用温度上限(通常为100℃至120℃,特殊配方可达150℃)来计算安全间距,确保焊接余热不会直接侵蚀密封界面。
检查防尘油封时需重点观察唇口形态与骨架钢片的结合状态。合格的油封在经历预定焊接热循环后,唇口应保持无卷边、无硬化发白现象。若发现油封表面出现细微焦痕或弹性丧失,往往意味着焊接参数设定过高或散热措施不足,这将直接导致后续运行中因密封失效引发的粉尘侵入或润滑泄漏。通过红外测温仪对焊接邻近区域进行定点监测,可验证热影响区温度是否控制在油封材料允许的安全阈值内。
摆动架结构完整性对焊接应力分布的影响
摆动架承担着连接与运动传递功能,其焊缝质量直接决定整体机构的动态稳定性。在焊接摆动架时,由于结构通常包含厚薄板交界或复杂曲面,热应力集中现象显著。若焊接顺序不当或层间温度控制不佳,极易在摆动架根部或铰接点产生微观裂纹。这些隐性缺陷在初期静态检测中难以发现,但在设备高频摆动工况下,裂纹尖端应力集中会迅速扩展,导致结构疲劳断裂。
检查摆动架需结合无损检测手段验证焊缝内部质量。超声波探伤或磁粉检测能有效识别气孔、夹渣或未熔合等缺陷。对于关键受力焊缝,需确认焊脚尺寸与坡口角度严格遵循设计规范,确保熔深达到要求。此外,摆动架在焊接后的变形校正也是必要工序,过度的角变形或弯曲变形会改变运动轨迹,加剧防尘油封的偏磨,进而缩短密封件寿命。
装配精度与动态密封效果的协同验证
防尘油封与摆动架的装配精度决定了动态工况下的密封可靠性。过大的配合间隙会导致油封唇口在摆动过程中产生非周期性跳动,形成间歇性泄漏通道;而过紧的配合则会增加摩擦阻力,导致油封异常磨损甚至撕裂。在实际装配中,需使用专用压具缓慢压入油封,避免冲击力损坏唇口密封筋。同时,需检查摆动架导向轴的光洁度与直线度,确保油封在往复运动中受力均匀。
运行初期的动态监测是验证焊接与装配质量的关键环节。通过振动传感器采集摆动架在启动、运行及停止阶段的振动频谱,可分析是否存在因焊接残余应力释放或油封密封不良引发的异常振动。若振动幅值超出标准范围,需重新排查焊接接头刚度及油封安装同心度。建立严密的过程检验数据链,记录每次焊接后的油封状态与摆动架形位公差,可为后续工艺优化提供真实可追溯的数据支撑。