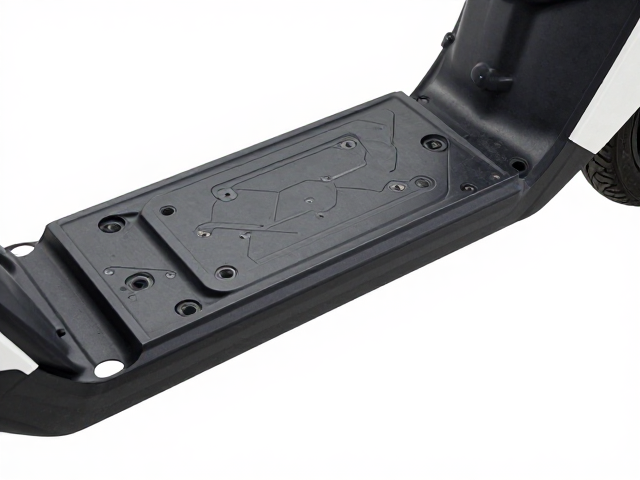
后车架核心组件与受力逻辑
电动车后车架通常由高强度碳钢或铝合金管材通过焊接或螺栓连接而成,其核心功能是承载乘客重量、货物压力以及行驶过程中的动态冲击。车架内部结构多采用三角形力学设计,这种几何形态能有效分散来自路面颠簸产生的垂直载荷和扭转力矩,确保整体结构的稳定性。在焊接节点处,常见的工艺包括CO2气体保护焊或激光焊接,这些工艺能保证金属间的熔合质量,避免因虚焊导致的车架开裂风险。
承重区域主要分布在后轮轴安装位、座桶固定点以及挂钩连接处,这些部位通常经过加厚处理或增加加强筋以应对高频次的应力集中。车架管材的壁厚标准需符合相关国家标准,一般主受力管的壁厚在1.0mm至1.5mm之间,具体数值需参照车辆出厂时的技术规格书。不同车型因设计用途差异,管材直径和壁厚会有所调整,例如载重型车辆会采用更大直径的管材以提升抗弯强度,而轻量化车型则可能在保证强度的前提下优化管材截面形状。
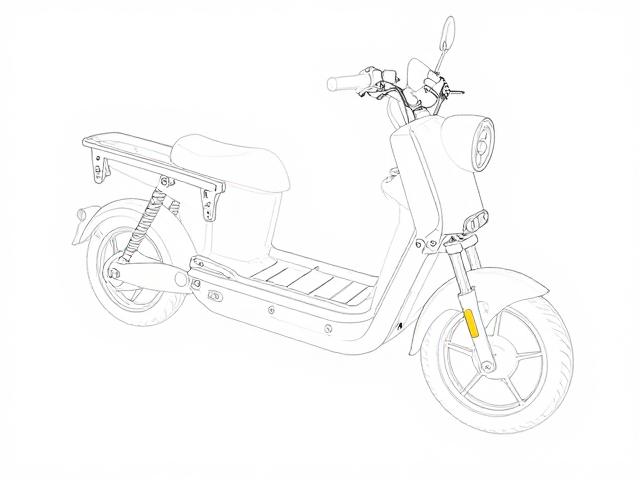
孔位定位与安装基准体系
后车架上的孔位主要用于连接电机、悬挂系统、刹车部件、座桶支架以及各类附件,孔位的精度直接决定了零部件的安装顺畅度和运行安全性。制造过程中,数控冲床或激光切割设备被用于加工孔位,公差范围通常控制在±0.5mm以内,以确保螺丝能顺利穿入且不产生装配干涉。安装基准线多以车架中心线或后轮轴心为参照,通过三维坐标定位每个关键孔位,这种严密的定位体系减少了后期调试所需的时间。
在实际维修或改装场景中,孔位匹配常遇到因车架变形或制造误差导致的错位问题。此时需使用专用定位销或调整垫片进行微调,严禁强行螺栓紧固,以免导致螺栓剪切断裂或车架局部应力过大。部分车型设计有长腰孔或多排孔位,允许用户在一定范围内调整悬挂高度或附件位置,这种设计提供了一定的容错空间,但也要求安装人员严格遵循原厂规定的紧固扭矩,防止松动。
承重极限与负载分布原则
车架的承重能力并非单一数值,而是取决于负载在车架上的分布情况。集中载荷如乘客乘坐或大件物品放置,应尽量靠近后轮轴心或车架主梁的加强节点,以利用杠杆原理减小力臂,降低车架根部的弯矩。分散载荷如均匀铺放的货物,则需关注车架侧梁的抗扭性能,避免因受力不均导致车架扭曲变形。用户在使用时应参考车辆铭牌或说明书中标注的最大允许载荷,该数值通常包含整车整备质量及额定载客重量。
长期超载会加速车架金属疲劳,导致焊点开裂或管材变形,进而引发严重安全事故。日常使用中,应避免在车架非承重区域如装饰板或非结构性支架上悬挂重物。对于需要频繁载重的用户,建议选用经过强化处理的车架版本,并定期检查关键焊点和连接螺栓的状态。车架的疲劳寿命与使用环境、路况频率以及维护状况密切相关,保持合理的负载习惯是延长车架使用寿命的关键。
孔位匹配与改装注意事项
在进行后车架相关部件的加装或更换时,孔位匹配是首要考量因素。不同品牌或型号的电动车,其后车架孔位布局可能存在差异,直接套用非原厂配件可能导致安装失败或安全隐患。用户应获取所购配件的详细尺寸图,并与实车孔位进行比对,确认孔径、孔距以及螺纹规格是否一致。对于存在微小偏差的情况,可咨询专业技术人员评估是否可通过扩孔或使用异形垫片解决,但需确保不影响结构强度。
改装过程中,若涉及改变车架受力结构,如加装大型尾箱或拖挂装置,必须评估车架的剩余承载能力。未经计算的结构改动可能破坏原有力学平衡,导致车辆在行驶中出现异常晃动或失控。部分改装件采用通用接口设计,通过转接板适配不同孔位,这种方式虽具灵活性,但转接板本身需具备足够的强度和刚度,且安装面必须平整无变形。所有改装作业应确保不遮挡灯光、不影响转向及制动功能,并符合道路交通法规关于车辆外观及尺寸的规定。