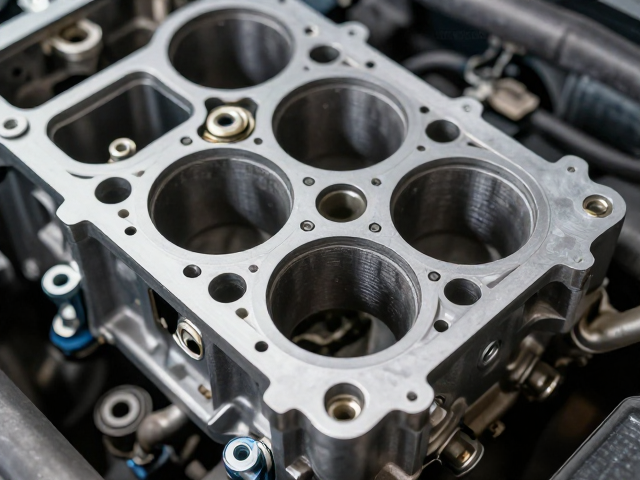
配气座故障的常见征象与诊断逻辑
发动机在运行过程中出现尖锐的金属敲击声或持续的哒哒声,尤其是在冷车启动初期表现明显,随后随温度升高可能略有减弱但无法完全消失,这通常是气门座圈松动或烧蚀的前兆。当气门座圈与缸盖孔之间出现间隙,气门关闭时无法形成严密封闭,导致气缸压缩压力不足,直接引发动力下降和燃油经济性恶化。维修人员在排查此类异响时,需优先排除凸轮轴、摇臂等上部配气机构的磨损,通过听诊器定位声源,若声音集中在气缸盖区域,则应高度怀疑气门座圈失效。
诊断过程需结合气缸压力测试与泄漏试验数据。使用气缸压力表检测各缸压缩力,若某缸压力显著低于标准值且相邻缸压力正常,配合火花塞孔注入少量机油再次测试,若压力回升明显,则确认该缸存在气门密封不严。进一步通过内窥镜检查气门座圈表面,观察是否有径向裂纹、磨损环带或因高温导致的氧化剥落。对于采用压配式气门座圈的缸盖,若发现座圈下沉或松动,必须进行整体更换,不可尝试简单敲击复位,以免损伤缸盖材料。
缸头清洗的核心工艺与注意事项
气缸盖内部积碳与油泥会严重影响散热效率,导致局部过热进而引发气门座圈热变形或开裂。清洗作业应优先采用化学溶剂浸泡与超声波清洗相结合的方式,避免使用硬质金属刮刀直接清理气道和燃烧室表面,以防破坏原有的表面光洁度。对于铝合金缸盖,需选用中性或弱碱性清洗剂,严禁使用强酸性或强碱性溶剂,以免腐蚀基体材料或导致密封面腐蚀泄漏。清洗过程中需重点处理气门导管孔及凸轮轴轴承座,确保无残留杂质干扰新件的装配精度。
清洗后的干燥与防护是决定发动机寿命的关键环节。清洗完毕后,必须使用无水乙醇或专用快干剂置换水分,随后用高压空气吹扫所有油道和水道,确保无液体残留。建议在装配前对缸盖结合面进行 profilometry(轮廓度)检测,确保平面度符合原厂维修手册要求,通常公差范围控制在0.05mm至0.10mm之间。对于经过高温作业的缸盖,还需检查是否有隐性裂纹,特别是在火花塞孔周围及气缸间隔板处,必要时采用着色探伤法进行验证,防止因结构缺陷导致后续使用中发生严重故障。
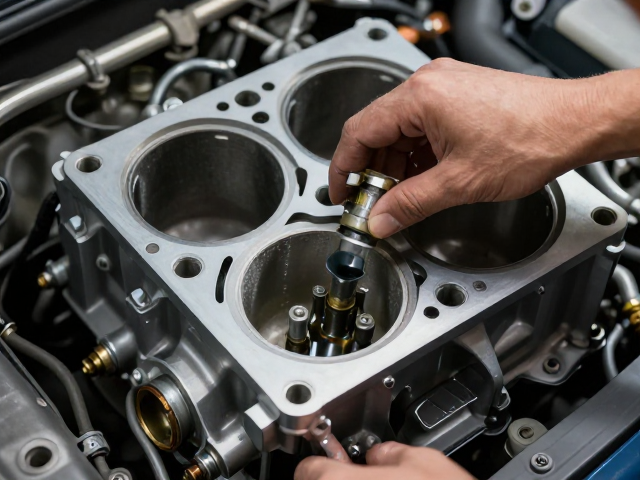
故障部件更换与装配规范
更换气门座圈需使用专用拉马和压入工具,确保座圈与缸盖孔之间保持周向均匀的过盈配合。压入过程中需控制速度,避免因冲击力过大导致缸盖微变形或座圈崩裂。对于老式缸盖,若座圈与缸盖之间为热装配合,需将缸盖均匀加热至150°C至180°C,再迅速将座圈压入或采用冷缩法安装。安装后需使用专用铰刀对气门座圈工作面进行铰削,铰削角度必须与气门锥角严格匹配,通常为45度或30度,铰削后需检查接触带宽度,理想范围应在1.5mm至2.5mm之间,且接触带应位于气门锥面中部偏下位置。
气门导管与气门的装配同样需要精密控制。气门导管压入时需确保与缸盖孔同心,偏差过大会导致气门偏磨,加速座圈损坏。装配气门弹簧时,需使用专用夹具压缩弹簧,检查自由长度及弹力参数,确保符合技术规范。所有紧固件需按照规定的扭矩序列分次拧紧,缸盖螺栓通常需分三次拧紧至最终扭矩,以避免缸盖翘曲。装配完成后,需手动旋转曲轴两圈,确认气门运动平稳无干涉,并再次检查气缸压力,确保修复后的发动机性能恢复至正常水平。